

Hva en luftsylinder gjør - det korte svaret
An luftsylinder - også kalt en pneumatisk sylinder - konverterer trykkluftenergi til lineær mekanisk bevegelse. Når trykkluft kommer inn på den ene siden av sylinderen, skyver den et stempel langs en forseglet boring, og genererer en kontrollert trykk- eller trekkkraft. Denne kraften flytter en last, klemmer en del, løfter et arbeidsstykke, aktiverer en ventil eller utfører dusinvis av andre mekaniske oppgaver i industri-, bil- og produksjonsmiljøer.
Rent praktisk: du tilfører luft med et innstilt trykk, og sylinderen gir et presist, repeterbart slag. De fleste standard luftsylindere opererer mellom 40 og 150 PSI (2,8 til 10,3 bar) , og produserer krefter som varierer fra noen få newton i miniatyrsylindre til titusenvis av newton i industrielle enheter med stor boring. En sylinder på 100 mm ved 6 bar, for eksempel, produserer omtrent 4 712 N (omtrent 1 060 lbf) skyvekraft - nok til å presse-passe et lager, stemple en etikett eller føre frem en transportørport på under ett sekund.
Hovedfordelen i forhold til hydrauliske eller elektriske aktuatorer er enkelhet: luften er ren, komprimerbar og tilgjengelig på praktisk talt alle fabrikker. Pneumatiske aktuatorer krever ingen returledninger for væske, genererer ingen varmeoppbygging fra motorer, og kan sykles millioner av ganger uten betydelig slitasje når de vedlikeholdes på riktig måte.
Hvordan en luftsylinder fungerer internt
Å forstå den interne mekanikken hjelper når du velger, dimensjonerer eller feilsøker en pneumatisk sylinder. Hver luftsylinder deler den samme grunnleggende arkitekturen, selv når den ytre formen varierer.
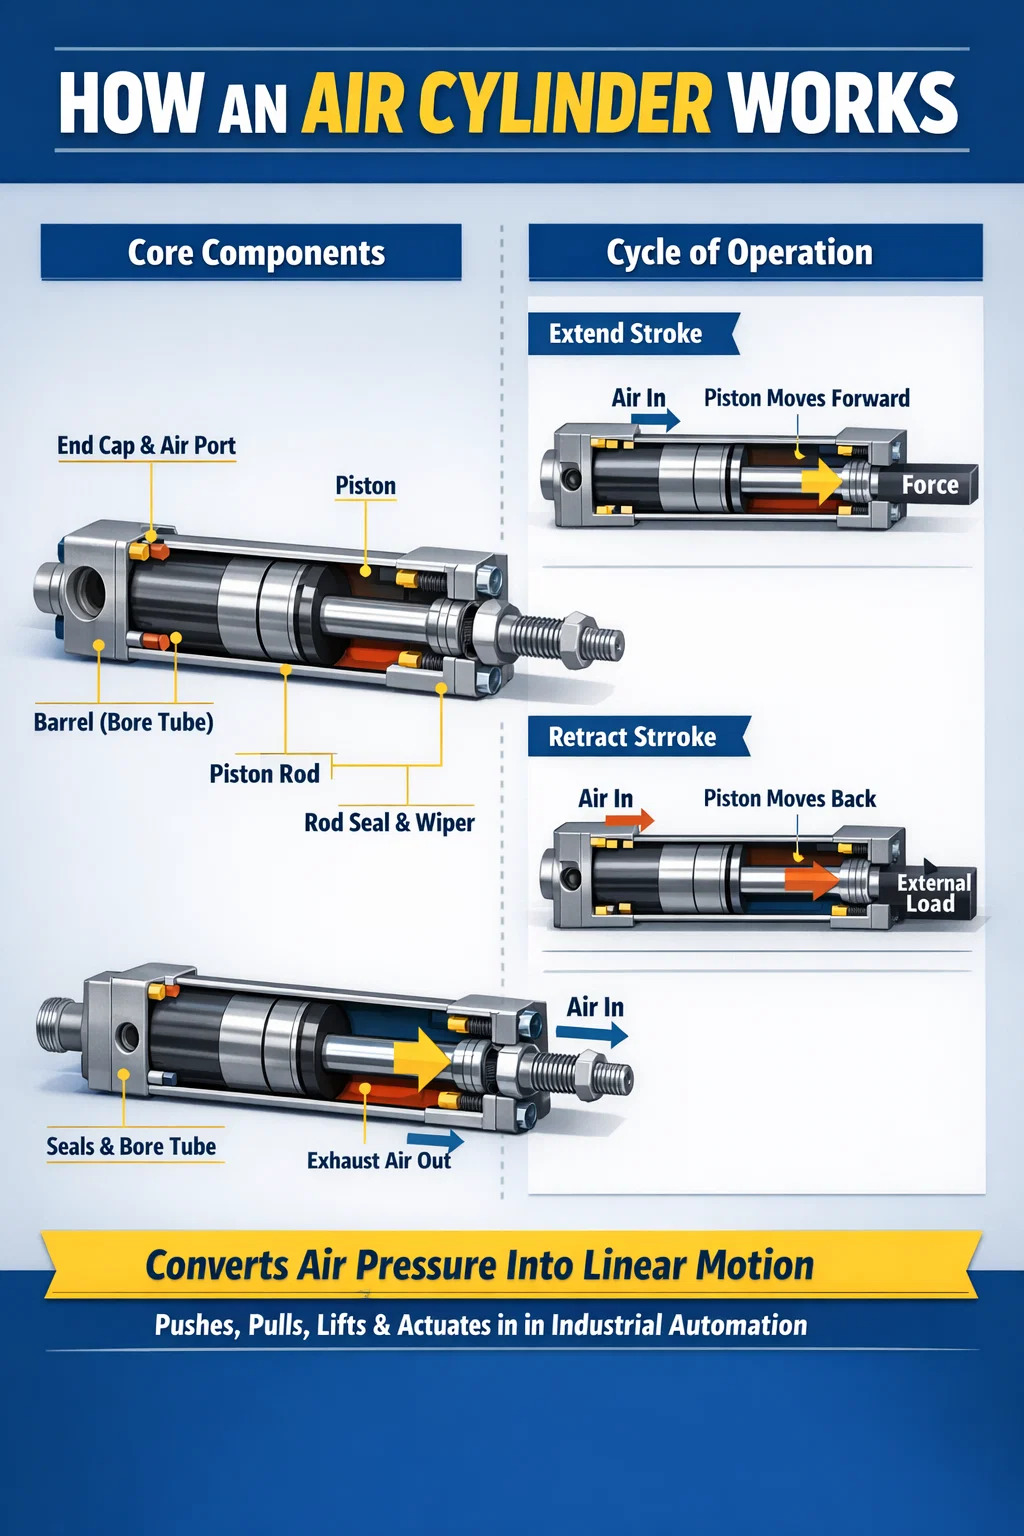
Kjernekomponenter
- Tønne (bore rør): Det sylindriske huset, vanligvis laget av aluminiumslegering, rustfritt stål eller hard-anodisert aluminium. Borediameteren bestemmer direkte utgangskraften.
- Stempel: En skive som glir inne i boringen, forseglet med O-ringer eller leppetetninger for å hindre luft i å gå utenom.
- Stempelstang: En herdet, forkrommet stålstang festet til stempelet, og overfører kraft til den ytre lasten.
- Endestykker (hoder): Forsegl begge ender av sylinderen og hold luftinntaks-/utløpsportene.
- Stangtetning og visker: Unngå luftlekkasje langs stangen og hold forurensninger ute av boringen.
- Putejusteringer: Valgfrie nåleventiler innebygd i endestykkene som bremser stemplet nær slutten av slaget, og reduserer støt og slitasje.
Bevegelsessyklusen
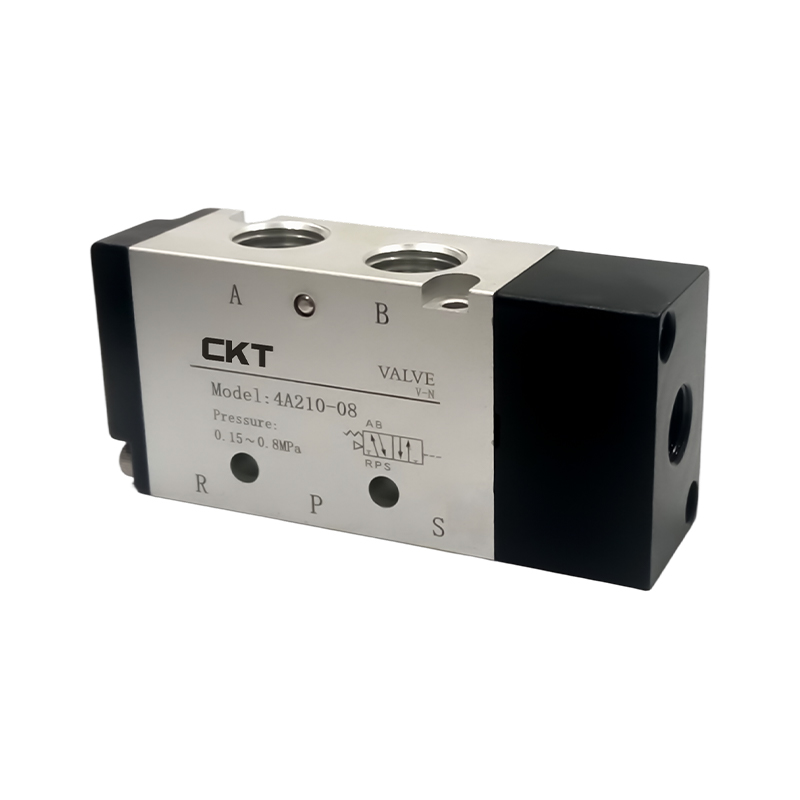
Når en magnetventil åpner, strømmer komprimert luft inn i sylinderens hette-endeport. Lufttrykket bygger mot stempelflaten. Kraft er lik trykk multiplisert med det effektive stempelarealet (F = P × A) . Når kraft overvinner friksjon og belastningsmotstand, beveger stempelet seg frem - og forlenger stangen. For å trekke seg tilbake, bytter ventilen: luft kommer inn i stangendeporten, trykk virker på det ringformede området av stempelet (fullt område minus stangtverrsnitt), og stangen trekker seg tilbake. Utblåst luft kommer ut gjennom en lyddemper for å redusere støy.
Denne komplette syklusen - forlenge og trekke inn - kan skje på brøkdeler av et sekund. Høyhastighets pneumatiske sylindere som brukes i pakkelinjer gjennomfører vanligvis 5 til 10 hele sykluser per sekund. I robotiske pick-and-place-celler er syklustider på 200 til 300 millisekunder per slag standard.
Typer luftsylindere og hva hver enkelt gjør
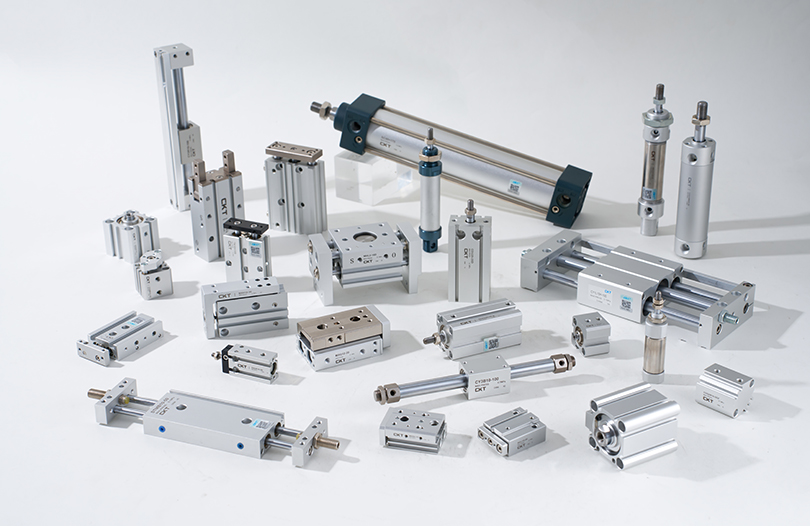
Ikke alle pneumatiske sylindre utfører samme funksjon eller passer til alle bruksområder. Utformingen av sylinderen bestemmer hvordan den beveger seg, hvor mye kraft den påfører, og i hvilken retning den virker. Nedenfor er en oversikt over de vanligste typene.
| Type | Hvordan det fungerer | Tilbaketrekkingsmetode | Best for |
|---|---|---|---|
| Enkeltvirkende | Luft strekker seg bare ut | Innvendig fjær | Klemming, stempling, feilsikre ventiler |
| Dobbeltvirkende | Luft forlenges og trekkes tilbake | Lufttrykk | De fleste industrielle automasjonsoppgaver |
| Stangløs | Vognen beveger seg langs tønnen | Lufttrykk (both directions) | Lange slag, plassbegrensede oppsett |
| Teleskopering | Flere nestede stadier utvides sekvensielt | Vår eller luft | Dumpere, heiser, tett inntrukket lengde |
| Rotary | Konverterer luft til roterende bevegelse (begrenset vinkel) | Lufttrykk | Indeksering, dreiing, delorientering |
| Tandem | To stempler på en stang, additiv kraft | Lufttrykk | Høykraftapplikasjoner med liten boring |
| Veiledet (ikke-roterende) | Stang ledet av utvendige skinner eller tvillingstangdesign | Lufttrykk | Presisjonsposisjonering, sidebelastningsmotstand |
Enkeltvirkende vs. dobbeltvirkende: Hva fungerer mest?
Enkeltvirkende pneumatiske sylindre bruker lufttrykk i bare én retning; en returfjær bringer stangen tilbake. De bruker omtrent halvparten av luften til dobbeltvirkende enheter, noe som gjør dem attraktive for enkle klemmeoppgaver der bare det forlengede slaget trenger kraft. Imidlertid tar fjæren opp innvendig plass, reduserer den effektive slaglengden med 10–20 %, og fjærkraften virker mot stempelet ved forlengelse – reduserer netto utgangskraft.
Dobbeltvirkende luftsylindere bruker trykkluft for både forlengelse og tilbaketrekking. Dette er den vanligste typen innen industriell automasjon , som står for flertallet av pneumatiske aktuatorinstallasjoner over hele verden. De leverer full kontrollerbar kraft i begge retninger, tillater presis hastighetskontroll med strømningsbegrensere på hver port, og har ingen fjærhastighet å ta hensyn til i kraftberegninger.
Hvor luftsylindere brukes — Real-World-applikasjoner
Pneumatiske sylindre dukker opp i praktisk talt alle produksjonssektorer og mange områder av den daglige infrastrukturen. Deres hastighet, renslighet og kostnadseffektivitet gjør dem til den dominerende lineære aktuatoren i bruk med lett til middels kraft.
Produksjons- og samlebånd
Dette er det største enkeltbruksområdet for luftsylindere. På monteringslinjer for biler utfører pneumatiske aktuatorer oppgaver, inkludert deloverføring, delklemming under sveising, pressing av dørhengsler og plassering av skrufester. En enkelt monteringsstasjon for kjøretøy med karosseri-i-hvitt kan bruke 50 til 200 individuelle pneumatiske sylindre som arbeider i synkroniserte sekvenser. Borestørrelser varierer vanligvis fra 32 mm til 125 mm, med slag fra 25 mm til 400 mm avhengig av oppgaven.
Behandling av mat og drikke
Matforedling krever aktuatorer som kan vaskes ned med etsende rengjøringsmidler og motstå forurensning. Luftsylindere i rustfritt stål med FDA-kompatible tetninger og ingen eksterne smøreporter er standard i tappeanlegg, bakerier og kjøttbehandlingsanlegg. Luftsylindere her sorterer produkter på transportbånd, aktiverer fylledyser og betjener pakkemaskineri – og fullfører tusenvis av sykluser i timen i miljøer med høy luftfuktighet.
Emballasje maskineri
Kartongmaskiner, form-fyll-forseglingsmaskiner og boksopprettere er sterkt avhengige av pneumatiske sylindre for klafffolding, produktskyving og boksforming. Den høye syklushastigheten - noen pakkelinjer kjører på 400 til 600 pakker per minutt — krever aktuatorer med nesten umiddelbar respons og lang levetid. Kompakte profilsylindre (ISO 21287-serien) er spesielt vanlige her, og sparer plass i overfylte maskinrammer.
Materialhåndtering og transport
Luftsylindere avleder produkter ved transportbåndskryss, hever og senker stoppporter og aktiverer palleløfter i lageroperasjoner. Stangløse pneumatiske sylindre er spesielt verdifulle i disse innstillingene fordi de gir lange slag – opptil 6000 mm i noen katalogmodeller – uten plassstraffen til en utvidet stang.
Bilserviceutstyr
Kjøretøyløftere, dekkskiftere og bremsedreiebenker er alle avhengige av pneumatiske aktuatorer. Luft-over-olje-systemer i karosseriverksteder kombinerer hastigheten til pneumatikk med hydraulikks inkompressibilitet, ved å bruke en luftsylinder for å presse hydraulikkvæske for presise presseoperasjoner - med opptil 20 tonns kraft fra en verkstedsluftforsyning.
Medisinsk utstyr og laboratorieutstyr
Miniatyrluftsylindere med boringer så små som 6 mm brukes i diagnostisk utstyr, prøvehåndteringsroboter og sykehussenger. Disse sylindrene bruker ren tørr luft eller nitrogen, noe som gjør dem kompatible med sterile miljøer. Deres lave vekt og vibrasjonsfrie drift er avgjørende i presisjonslabinstrumentering.
Anlegg og tungt utstyr
Selv om tunge maskiner oftere bruker hydrauliske sylindre for sin høyere krafttetthet, vises fortsatt pneumatiske sylindre i luftbremsesystemer, døraktivering på busser og tog og pneumatiske jekkhammere. Teleskopiske luftsylindere løfter lastebiler og betjener plattformheiser der nøyaktig mellomposisjon ikke er nødvendig.
Hvordan beregne kraften en luftsylinder produserer
Korrekt dimensjonering av en pneumatisk sylinder krever beregning av to kraftverdier: forlengelseskraften (virker på hele stempelflaten) og tilbaketrekningskraften (virker på stempelets ringformede område, som reduseres med stangtverrsnittet).
Utvid Force Formula
F_extend = P × (π/4) × D²
Der P er tilførselstrykk i Pascal (1 bar = 100 000 Pa) og D er borediameter i meter.
Retract Force Formel
F_retract = P × (π/4) × (D² − d²)
Hvor d er stangdiameteren. For en 63 mm sylinder med en 20 mm stang som går på 6 bar:
- Forleng kraft: 600 000 × (π/4) × 0,063² ≈ 1870 N
- Trekkkraft: 600 000 × (π/4) × (0,063² − 0,020²) ≈ 1681 N
I praksis er faktisk utgangskraft 10–20 % lavere enn teoretisk på grunn av tetningsfriksjon og mottrykk i eksosrøret. Ingeniører bruker vanligvis en effektivitetsfaktor på 0,8 til 0,9 når de beregner effektiv sylinderkraft for lastdimensjonering.
Velg alltid en sylinder som gir minst 25–50 % mer teoretisk kraft enn nødvendig belastning for å sikre pålitelig aktivering over hele trykk- og temperaturområdet.
Luftsylinder vs. hydraulisk sylinder vs. elektrisk aktuator
Valget mellom pneumatiske, hydrauliske og elektriske lineære aktuatorer avhenger av kraftkrav, presisjonsbehov, driftssyklus og miljøforhold. Hver teknologi utmerker seg i forskjellige scenarier.
| Kriterium | Luftsylinder | Hydraulisk sylinder | Elektrisk aktuator |
|---|---|---|---|
| Typisk kraftområde | 10 N – 100 kN | 1 kN – 10 MN | 10 N – 50 kN |
| Hastighet | Veldig rask (opptil 3 m/s) | Moderat (opptil 0,5 m/s) | Moderat (opptil 1 m/s) |
| Posisjonell nøyaktighet | Lav (kun endestopp) | Medium (med servo) | Høy (±0,01 mm mulig) |
| Energieffektivitet | Lav (25–35 %) | Lav–middels (60–75 %) | Høy (85–95 %) |
| Startkostnad | Lavt | Middels – Høy | Høy |
| Vedlikehold | Lavt | Høy (fluid changes, leaks) | Lavt–Medium |
| Renrom / matsikker | Ja (med korrekte forseglinger) | Vanskelig (oljerisiko) | Ja |
Takeaway: luftsylindere vinner på hastighet, enkelhet og forhåndskostnad . Hydrauliske sylindre dominerer der det kreves massiv kraft i en kompakt pakke. Elektriske aktuatorer leder når posisjoneringsnøyaktighet eller energigjenvinning er viktig. Mange moderne fabrikker bruker alle tre teknologiene i samme anlegg, hver tilpasset den oppgaven den håndterer best.
Nøkkelspesifikasjoner å forstå når du velger en pneumatisk sylinder
Å kjøpe feil sylinder – selv litt underdimensjonert – kan føre til mislykkede sykluser, for tidlig tetningsslitasje, maskinstans og kostbare produksjonstap. Å forstå følgende spesifikasjoner forhindrer de fleste valgfeil.
Borediameter
Boring er den indre diameteren til sylinderrøret og er den primære determinanten for utgangskraft. Standard borestørrelser følger ISO 15552 eller NFPA T3.6.7-serien: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 160, 200, 250 og 320 mm er vanlige trinn. Dobling av boringen firdobler kraften ved samme trykk, siden kraften skalerer med arealet (A = πD²/4).
Slaglengde
Slag er den totale avstanden stempelstangen går mellom helt tilbaketrukket og helt uttrukket. Lengre slag øker risikoen for at stangen knekker seg under trykkbelastning. De fleste produsenter gir kolonnestyrkediagrammer for å bestemme den maksimalt tillatte skyvekraften for et gitt slag og stangdiameter. For slag som overstiger ca. 10 ganger borediameteren, er det nødvendig med styrede sylindre eller ekstern støtte.
Driftstrykkområde
De fleste pneumatiske sylindre er klassifisert for 1 til 10 bar (14,5 til 145 PSI). Minimumsdriftstrykket - vanligvis 1 til 2 bar - er kritisk: sylindere som er dimensjonert for å fungere ved 4 bar kan stoppe eller syklus ujevnt hvis lufttrykket i anlegget faller under toppbehov. Kontroller alltid lufttilførselens regulerte minimumstrykk ved sylinderinntaket, ikke bare ved kompressorutgangen.
Monteringsstil
Montering bestemmer hvordan sylinderen overfører kraft til maskinrammen og hvordan den håndterer feiljustering. Vanlige monteringsstiler inkluderer:
- Fotfeste (FB): Bolter til en flat overflate; stiv, bra for rene aksiale belastninger.
- Flensfeste (FA/FF): Bolt ved hetten eller stangenden; veldig stiv, høy lastekapasitet.
- Gaffelfeste (CB/CA): Lar sylinderen svinge; nødvendig når lastbanen har vinkelbevegelse.
- Trunnion-feste (MT): Pivoter på en sentral pinne; brukes i presser og koblingsmekanismer.
Stive fester (fot og flens) bør kun brukes når lasten er perfekt på linje med stangaksen. Enhver vinkelforskyvning med et stivt feste skaper sidebelastning på stempelstangen, akselererer stangtetningsslitasjen og potensielt bøyer stangen over tid.
Demping
Når et stempel når slutten av slaget ved høy hastighet, treffer det endestykket. Uten demping skaper dette sjokkbelastninger som skader sylinderen, maskinrammen og eventuelt tilkoblet verktøy. Innebygde putejusteringer fanger en lomme med luft foran stempelet nær slutten av slaget, og skaper en pneumatisk dashpot-effekt. Ved stempelhastigheter over 300 mm/s bør demping anses som standard heller enn valgfritt.
Tetningsmateriale og temperaturvurdering
Standard NBR (nitril) tetninger dekker −20°C til 80°C og er tilstrekkelig for de fleste fabrikkmiljøer. Høytemperaturapplikasjoner (maleovner, støperier) krever FKM (Viton) tetninger vurdert til 200°C. Lavtemperatur- eller matsikre applikasjoner kan kreve EPDM-tetninger eller PTFE-belagte komponenter. Bruk av feil tetningsmateriale er en hyppig årsak til for tidlig sylindersvikt.
Vanlige problemer med luftsylindere og hvordan du fikser dem
Selv velvalgte pneumatiske sylindre utvikler feil over tid. Å gjenkjenne symptomene tidlig sparer betydelig nedetid og reparasjonskostnader.
Sylinderen driver eller klarer ikke å holde posisjon
Hvis en lastet sylinder sakte driver fra sin utstrakte posisjon når ventilen lukkes, lekker stempeltetningen luft forbi stempelflaten. Dette er en av de vanligste luftsylinderfeilmodusene . Løsningen innebærer å bytte ut stempelets O-ringer eller leppetetninger. Før du gjør det, sjekk om sylinderen har blitt drevet over det nominelle trykket, noe som akselererer tetningsekstrudering inn i klaringshull.
Eksterne luftlekkasjer ved stangen
En susende lyd eller synlig luftstrøm rundt stangtetningen indikerer slitasje på stangtetningen eller skade på stangens overflate. Forkrommede stenger kan utvikle korrosjonsgroper eller riss hvis viskerforseglingen svikter og lar forurensninger komme inn. En stang med groper skjærer raskt gjennom nye tetninger - selve stangen må inspiseres og ofte skiftes ut. I tøffe miljøer bør du vurdere rustfrie stålstenger med keramisk belegg for betydelig lengre levetid.
Langsomt eller tregt slag
Hvis en sylinder fullfører slaget saktere enn forventet, kontroller i denne rekkefølgen: tilførselstrykk ved sylinderporten (bekreft at det ikke er trykkfall i ledningene), strømningskontrollventiler (kan være innstilt for restriktivt), luftledningsfilterskål (tilstoppet filter reduserer strømmen) og sylinderboring (innvendig korrosjon eller forurensning øker tetningsfriksjonen). En delvis lukket eksosstrømkontroll er den vanligste årsaken til langsom forlengelse i feltinstallasjoner.
Sylinderen vil ikke strekke seg under belastning
Når en sylinder beveger seg fritt uten belastning, men stanser under påføringsbelastningen, er borestørrelsen utilstrekkelig for den nødvendige kraften. Beregn på nytt med F = P × A, ta hensyn til friksjon og mottrykk. Løsningen er enten å øke borestørrelsen, øke tilførselstrykket (innenfor sikre grenser), eller redusere belastningsbehovet. Aldri bare skru opp trykket utover sylinderens nominelle maksimum - dette skader tetninger og kan sprekke endestykker.
For tidlig tetningsslitasje
Tetninger som trenger utskifting etter bare noen få måneders service - i stedet for de forventede millioner av sykluser - mislykkes vanligvis av en av tre årsaker: forurenset lufttilførsel (slipende partikler som skjærer boringen og tetningene), sidebelastning på stangen (fra feiljustering) eller utilstrekkelig smøring. Bruk en FRL-enhet (filterregulator-smøreapparat) på hver pneumatisk tilførselsledning. For oljefrie sylindre med PTFE-tetninger, sørg for at luften er ren og tørr i stedet for å tilsette tåkesmøremiddel, som bryter ned PTFE.
Hvordan forlenge luftsylinderens levetid
En godt vedlikeholdt luftsylinder i et rent industrimiljø skal vare 50 til 100 millioner sykluser før du trenger bytte av tetningssett. Å nå den levetiden krever oppmerksomhet til hele den pneumatiske kretsen, ikke bare selve sylinderen.
- Filtrer luft til 5 mikron eller bedre. Partikkelforurensning er den viktigste årsaken til akselerert bore- og tetningsslitasje. Et standardfilter på 40 mikron er utilstrekkelig for sylinderbeskyttelse.
- Reguler tilførselstrykket til det laveste effektive nivået. Å kjøre på 6 bar når 4 bar oppnår den nødvendige kraften sløser med energi og øker tetningsspenningen. Hver 1 bar med overtrykk reduserer tetningens levetid målbart.
- Installer demping på alle høyhastighetsapplikasjoner. Ende-på-slag-støt uten pute kan generere øyeblikkelige støtkrefter 5 til 10 ganger betjeningskraften, sprekker endestykker og deformerer stempler.
- Juster sylinderstangen nøyaktig med lastbanen. Selv 1–2 graders vinkelforskyvning skaper kontinuerlig sidebelastning som sliter stangtetninger 3 til 5 ganger raskere enn i en korrekt justert installasjon.
- Bruk en tørketrommel eller etterkjøler på kompressorutgangen. Kondensert vann i luftledningen forårsaker innvendig korrosjon av ubelagte aluminiumshull og bryter ned smørefilmer på tetninger.
- Planlegg periodisk inspeksjon av stangens tilstand. Sjekk stangen visuelt for groper, riss eller korrosjon hver tredje til sjette måned i normale miljøer, månedlig under tøffe forhold.
ISO-standarder for luftsylindere
Standardisering sikrer at sylindere fra forskjellige produsenter er dimensjonalt utskiftbare, noe som gjør utskifting og anskaffelse av flere kilder enkelt. De primære standardene er:
- ISO 15552: Den viktigste internasjonale standarden for pneumatiske sylindre med runde og firkantede profiler (tidligere ISO 6431 og VDMA 24562). Spesifiserer borestørrelser, portgjenger, monteringsdimensjoner og stangendegjenger. Dette er standarden for de fleste mellomstore og store industrielle sylindre over hele verden.
- ISO 21287: Kompakte sylindre med begrenset monteringsplass. Vanlig i emballasje og matmaskiner der maskinkonvolutter er tette.
- ISO 6432: Miniatyrsylindre fra 8 til 25 mm boring, brukt i instrumentering og lette monteringsoppgaver.
- NFPA T3.6.7: Den nordamerikanske (NFPA) standarden som styrer strekkstangsylindere som er vanlig i nordamerikansk industrimaskineri. Borestørrelser og monteringsmønstre avviker fra ISO 15552, så bekreft gjeldende standard før du kjøper noe nytt.
Spesifisering av en ISO-standard luftsylinder betyr at alle produsenters kompatible produkt vil bolte seg inn som en drop-in erstatning – en betydelig fordel i globale forsyningskjeder der foretrukne merker kan ha lang leveringstid.