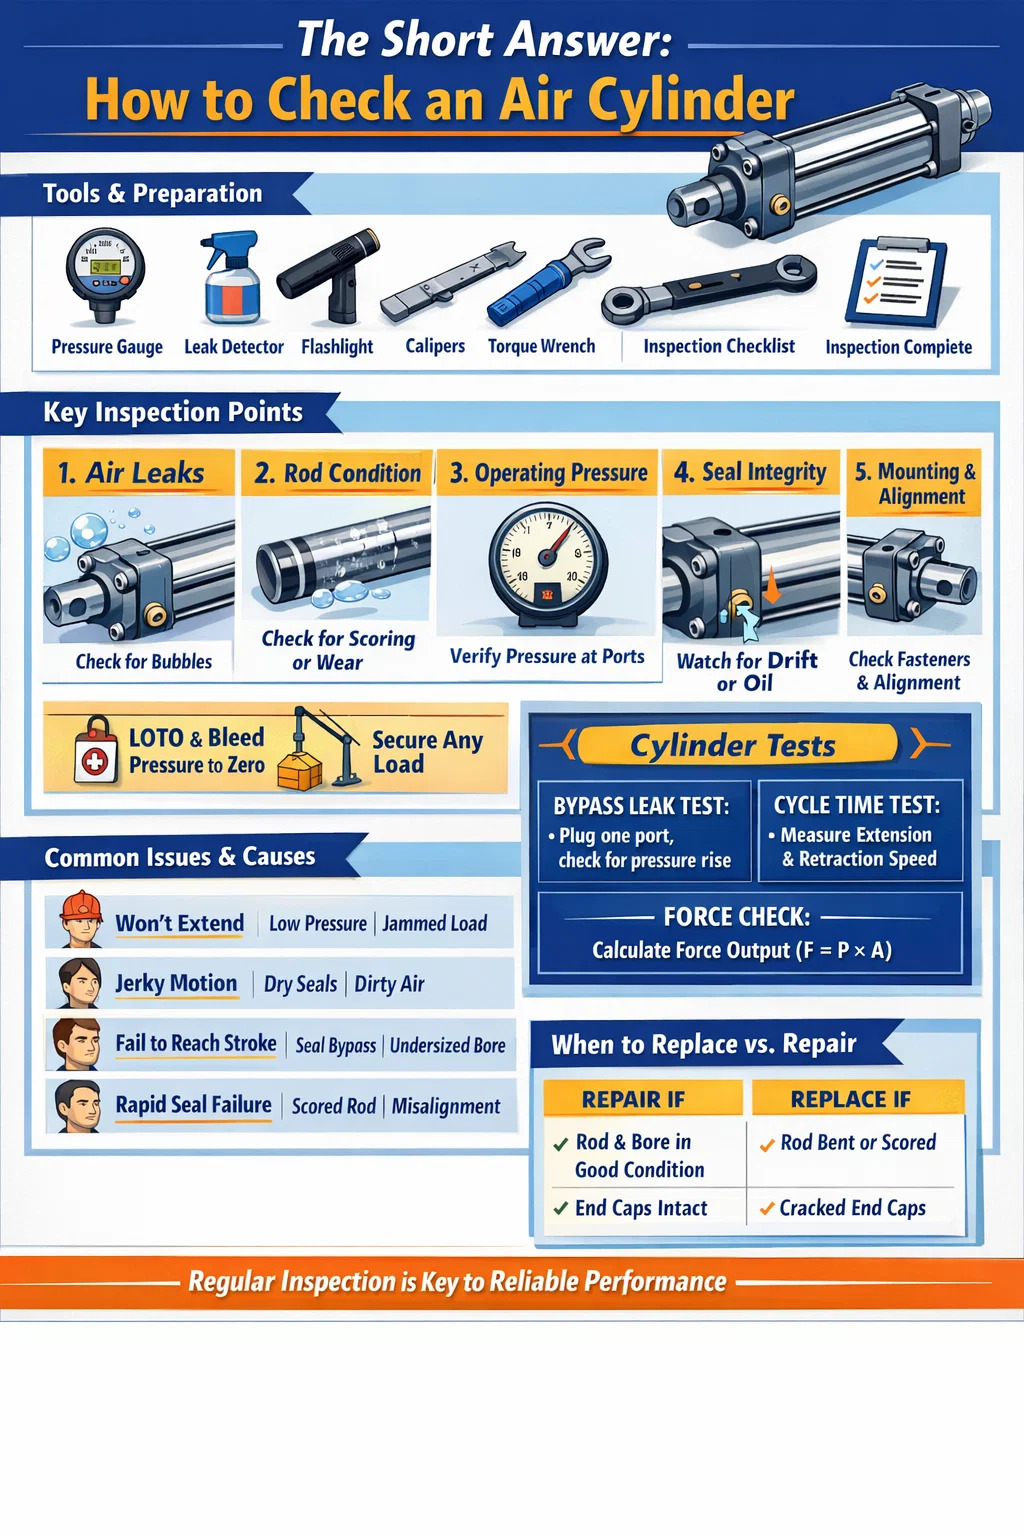


Det korte svaret: Hvordan sjekke en luftsylinder
For å sjekke en luftsylinder , må du inspisere den på tvers av fem kjerneområder: luftlekkasje, driftstrykk, stempelstangens tilstand, tetningsintegritet og monteringsstabilitet. En sunn pneumatisk sylinder skal forlenges og trekkes tilbake jevnt uten å nøle, holde trykket uten hørbare lekkasjer og ikke vise synlig oljelekkasje eller stangskår. Hvis noen av disse forholdene svikter, krever sylinderen umiddelbar oppmerksomhet før den tas i bruk igjen.
De fleste luftsylinderfeil skjer ikke plutselig. De utvikles gradvis gjennom slitasje, forurensning eller feil smøring. Ved å vite hva du skal se etter og når du skal se, kan du oppdage problemer på et tidlig stadium – før de forårsaker maskinstans, produktfeil eller sikkerhetshendelser. Inspeksjonsprosessen som er skissert nedenfor gjelder standard dobbeltvirkende pneumatiske sylindre, enkeltvirkende sylindre og de fleste kompakte eller guidede sylindervarianter som brukes i industriell automasjon.
Verktøy og forberedelser før du starter
Før du berører luftsylinderen, samle riktig verktøy og gjør arbeidsområdet trygt. Å hoppe over forberedelse er en av de vanligste årsakene til at inspeksjonsresultater savnes eller leses feil.
Det du trenger
- Digital eller analog trykkmåler (tilpasset systemets driftsområde)
- Såpevannsløsning eller kommersiell spray for lekkasjedeteksjon
- Rengjør en lofri klut
- Lommelykt eller inspeksjonslampe
- Momentnøkkel for å kontrollere at festene er tette
- Kalipere eller mikrometer for måling av stangdiameter (for detaljerte inspeksjoner)
- Skjema for vedlikeholdsloggbok eller sjekkliste for inspeksjon
Sikkerhetstrinn før inspeksjon
Isoler alltid trykklufttilførselen til kretsen som inneholder sylinderen. Bruk en lockout/tagout (LOTO) prosedyre på lufttilførselsventilen. Luft nedstrømstrykket til null ved hjelp av systemets manuelle eksos eller en lufteventil. Bekreft null trykk på måleren før du berører noen beslag, port eller feste. Trykkluft ved selv beskjedent butikktrykk - vanligvis 80 til 120 PSI (5,5 til 8,3 bar) — kan forårsake alvorlig skade hvis beslagene løsnes under trykk.
Hvis sylinderen er en del av en vertikal lastbærende applikasjon (som holder et pressehode, klemme eller løftefeste), støtt lasten mekanisk før trykkavlastning. Stol aldri på lufttrykket alene for å holde en last under inspeksjon.
Se etter luftlekkasjer: Det mest kritiske trinnet
Luftlekkasje er den vanligste feilmodusen i pneumatiske sylindre. Selv en liten lekkasje sløser kontinuerlig med komprimert luft, noe som øker energikostnadene og reduserer aktuatorkraften. En lekkasje så liten som en åpning på 1 mm i diameter ved 7 bar kan kaste bort over 3600 liter fri luft i timen , som koster hundrevis av dollar årlig i strøm alene - per sylinder.
Eksterne lekkasjer
Sett sylinderen under trykk igjen under kontrollerte, overvåkede forhold. Påfør såpevann eller spray for lekkasjedeteksjon på alle ytre overflater: portfittings, strekkstangmuttere, endestykker, stangtetningsområde (der stempelstangen kommer ut av frontdekselet) og eventuelle pute-nålventilskruer. Se etter bobler som dannes og vokser. En langsom lekkasje kan ta 10–15 sekunder å vise synlig bobling, så ikke forhast deg med dette trinnet.
Vær spesielt oppmerksom på stangforseglingssonen. Bobler som konsekvent dannes rundt stangen når den slår, indikerer en slitt stangtetning eller en skadet viskerforsegling. Dette er spesielt vanlig i sylindere som har samlet seg mer enn 5 millioner sykluser eller har operert i skitne miljøer der partikler fremskynder slitasje av leppetetninger.
Interne lekkasjer (bypass-lekkasjer)
En intern lekkasje - der luft omgår stempeltetningene og krysser fra det ene kammeret til det andre - er vanskeligere å oppdage visuelt, men forårsaker like mye problemer. Symptomet er vanligvis treg eller drivende bevegelse: sylinderen kryper når den skal holde posisjon, eller den vil ikke strekke seg helt ut eller trekke seg tilbake under belastning selv med riktig tilførselstrykk.
For å teste for bypass-lekkasjer uten demontering: med sylinderen ved slutten av slaget i begge retninger, trykk en port og plugg den motsatte eksosporten. Hvis trykket i det tilstoppede kammeret øker over tid, krysser luft stempelet – noe som bekrefter en slitt stempeltetning. En sunn sylinder bør vise seg null trykkøkning i det forseglede kammeret over 60 sekunder .
Inspisere stempelstangen for slitasje og skade
Stempelstangen er en av de mest utsatte komponentene i en pneumatisk sylinder. Den sykler inn og ut hundretusenvis av ganger, eksponert for omgivelsene ved hvert forlengelsesslag. Selv en mindre overflatedefekt på stangen vil akselerere slitasjen på stangtetningene – og gjøre det som ville være en enkel utskifting av tetningen til gjentatte vedlikeholdssykluser.
Visuell stanginspeksjon
Tørk av stangen med en lofri klut og inspiser hele dens eksponerte lengde under godt lys. Se etter:
- Scoring eller riper — langsgående riper som løper langs stangens akse lar luft slippe ut forbi stangtetningen og er årsak til umiddelbar utskifting av stang eller ny polering.
- Korrosjon eller groper — rustflekker eller groper på forkrommede stenger bryter ned tetningskontaktflaten. Selv lett overflaterust som ikke tørker av er et varseltegn.
- Bulker eller flate flekker — disse indikerer en ekstern påvirkning. En bøyd eller bulket stang skaper ujevn sidebelastning på stangtetningen og bøssingen.
- Oljefilm på stangoverflaten — en lett, ren film av smøremiddel er normalt i smurte systemer. Tung olje som gråter eller det dannes dråper indikerer en blåst stangforsegling.
Dimensjonssjekk
For sylindre i presisjonsapplikasjoner eller de som mistenkes for sidebelastning, mål stangdiameteren på flere punkter langs lengden med skyvelære. Sammenlign med produsentens nominelle stangdiameter og toleranse. De fleste standard ISO 15552 luftsylindere bruker herdede og forkrommede stålstenger med en h8- eller h9-toleranse - for en 25 mm nominell stang, det akseptable diameterområdet er omtrent 24,967 mm til 24,987 mm . Enhver målbar avsmalning, ovalitet eller understørrelse indikerer slitasje som vil kompromittere forseglingen.
Kontroll av stangens retthet
Plasser den fjernede stangen på en flat overflate eller V-blokker og rull den sakte. Enhver synlig slingring eller høye flekker indikerer bøyning. Alternativt kan du montere en måleklokke på en magnetisk base og sveipe langs stanglengden mens du roterer den. Et maksimalt utløp av 0,05 mm per 100 mm stanglengde er et vanlig akseptkriterium. Bøyde stenger må skiftes ut – retting er ikke akseptabelt for pneumatiske sylinderstenger.
Kontrollere driftstrykk og sylinderytelse
Selv om en luftsylinder ikke viser noen ytre lekkasjer og en ren stang, kan det fortsatt være at den presterer under spesifikasjonen. Trykk- og syklusatferdstesting gir deg et funksjonelt bilde som rent visuelle kontroller ikke kan gi.
Verifisering av forsyningstrykk
Koble en kalibrert måler så nær sylinderporten som det er praktisk mulig - direkte på innløpskoblingen hvis mulig. Når sylinderen sykler normalt, registrerer du trykket ved både forlengelses- og inntrekksportene. Sammenlign disse avlesningene med det angitte driftstrykket for applikasjonen.
Et trykkfall på mer enn 10–15 % mellom regulatorens settpunkt og sylinderinntaket under bevegelse antyder overdreven strømningsbegrensning i kretsen - en delvis tilstoppet strømningskontrollventil, en underdimensjonert tilførselsledning eller en tilsmusset lyddemper/lyddemper på eksossiden. Denne typen trykksult forårsaker treg bevegelse selv med en mekanisk solid sylinder.
Måling av hastighet og syklustid
Tid hele forlengelses- og tilbaketrekningsslaget med en stoppeklokke eller med maskinens PLS-syklusteller. Sammenlign med de originale igangkjøringsdataene eller med produsentens forventede syklustid ved ditt driftstrykk. En sylinder som pleide å fullføre et 200 mm slag på 0,4 sekunder, men som nå tar 0,7 sekunder – uten endring i trykk eller belastning – viser intern slitasje, tetningsstikk eller smøresvikt.
Tving utgangskontroll
Den teoretiske utgangskraften til en pneumatisk sylinder beregnes som:
F = P × A , hvor F er kraft (Newton), P er trykk (Pa), og A er stempelareal (m²).
For en 63 mm sylinder ved 6 bar (600 000 Pa), er den teoretiske forlengelseskraften ca. 1870 N (190 kgf) . I praksis reduseres faktisk kraft av stangtetningsfriksjon, mottrykk på eksossiden og eventuelle mekaniske innrettingsproblemer. Hvis sylinderen din ikke klarer å flytte laster den tidligere har håndtert uten problemer, hjelper denne beregningen deg med å avgjøre om problemet er utilstrekkelig tilførselstrykk eller mekanisk forringelse.
| Borestørrelse (mm) | Stempelareal (cm²) | Forleng kraften ved 6 bar (N) | Forleng kraften ved 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Inspisere pakninger: Når skal skiftes uten demontering
Tetninger er de mest slitasjeutsatte komponentene inne i enhver pneumatisk sylinder. Stempeltetningen, stangtetningen og viskertetningen brytes alle ned over tid på grunn av varmesyklus, forurensning og fysisk stress ved kompresjon og forlengelse. Mange teknikere venter til det ikke er mulig å erstatte tetninger - men på det tidspunktet har den lekkende tetningen ofte skadet tilstøtende komponenter.
Tegn på stangtetningsslitasje (synlig uten demontering)
- Oljeaktig rest eller vått utseende på stangoverflaten like utenfor frontdekselet
- Luft som blåser forbi stangen ved forlengelse (hørbar eller detekterbar med hånden nær stangforseglingen)
- Ansamling av skitt og skitt på stangen som ikke er tilstede andre steder på maskinen - dette indikerer at viskerpakningen ikke lenger skraper stangen ren ved tilbaketrekking
Tegn på stempeltetningsslitasje (utledet fra oppførsel)
- Sylinderen driver sakte under belastning uten noen kommandert bevegelse
- Sylinderen klarer ikke å holde en fastklemt posisjon, og krever kontinuerlig lufttrykk for å opprettholde den
- Redusert kraftutgang til tross for riktig tilførselstrykk - luft omgår stempelet i stedet for å skyve det
- Ujevn eller rykkete bevegelse - noen ganger kalt "stick-slip" - forårsaket av ujevn tetningsfriksjon ettersom stempeltetningen slites ujevnt
Forseglingsmateriale og temperaturhensyn
Standard pneumatiske sylinderpakninger er laget av NBR (nitrilgummi), vurdert til ca -20°C til 80°C . I miljøer med høyere temperaturer - nær ovner, autoklaver eller varmformende presser - svikter disse tetningene for tidlig. Hvis sylinderen gjentatte ganger brenner gjennom tetninger på mindre enn ett år i et varmt miljø, er løsningen oppgradering til PTFE- eller Viton-tetninger, ikke hyppigere utskifting. Viton tetninger kan typisk håndtere kontinuerlige temperaturer opp til 200°C .
Kontrollere sylindermontering og justering
Dårlig montering er ansvarlig for en stor prosentandel av for tidlig luftsylinderfeil. Når en sylinder er feiljustert med lastbanen, skaper hvert slag sidebelastning på stangen og stangbøssingen. Dette akselererer stangtetningsslitasjen, kan bøye stempelstangen over tid og skader til slutt løpsboringen.
Hva skal sjekkes ved montering
- Monteringsfestemoment — sjekk alle trekkstangmuttere, flensbolter og fotmonteringsskruer med en momentnøkkel. Over tid løsner vibrasjoner festene. En løs endehette kan skape en luftlekkasje ved hetteskjøten; et løst fotfeste kan få sylinderen til å gynge under slag, og skape dynamisk feiljustering.
- Stangendekobling — inspiser gaffelstiften, stangøyet eller hann-/hunstangendens gjengeforbindelse. Slitasje ved gaffelhullet er et tegn på vinkelfeil. Gaffelen eller stangenden skal svinge fritt, men uten merkbart radialt slør.
- Sylinderkroppens retthet — sikt langs sylinderhuset og sammenlign det med bevegelsesretningen til den drevne lasten. Enhver synlig vinkel mellom sylinderaksen og lastbanen indikerer feiljustering. Til og med en 1° forskyvning på en 200 mm slagsylinder genererer omtrent 3,5 mm sideforskyvning ved stangenden - mer enn nok til å skape målbar sidebelastning.
- Anti-rotasjonsenheter – på styrte eller ikke-roterende sylindre, kontroller at antirotasjonskilen eller den utvendige styrestangen er intakt og ikke slitt. En mislykket antirotasjonsfunksjon lar stempelstangen spinne under belastning, vri og skade slanger og sensorer koblet til den.
Monteringsbrakett og støttestruktur
Inspiser braketten eller rammen som sylinderen monteres på. Sprekker i sveisede braketter, avlange boltehull eller deformerte monteringsputer indikerer at sylinderen har absorbert støtbelastninger den ikke er designet for. Disse strukturelle problemene må korrigeres - ikke bare selve sylinderen. Installering av en ny sylinder i en sprukket eller forvrengt brakett vil gi samme feil på en brøkdel av normal levetid.
Inspisere puter, porter og oppførsel ved slutten av slag
Mange pneumatiske sylindre er utstyrt med innvendige puter - justerbare nåleventiler ved hver endehette som begrenser eksosstrømmen nær slutten av slaget, og bremser stempelet jevnt for å forhindre støt. Når puter svikter eller er feil innstilt, hamrer stempelet hardt mot endelokket på hver syklus. Over tid forårsaker dette metalltretthet i endestykket, løsner trekkstenger og kan knekke tønnen.
Kontrollerer putejustering
Mens sylinderen sykler normalt, lytt og se etter nedbremsingen ved slutten av slaget. En riktig polstret sylinder bør merkbart bremse ned og komme til slutten av slaget med et forsiktig stopp - ikke et hardt smell. Hvis du hører metall-på-metall-støt ved slutten av slaget, er putenålen åpen for langt (gir utilstrekkelig begrensning) eller puteforseglingen på innsiden av endedekselet er utslitt og må demonteres for å skiftes ut.
Juster putenåleventilen en kvart omdreining av gangen og observer effekten. Målet er den mykeste mulige stopp uten å skape en "sprett tilbake"-effekt - der overdreven restriksjon får sylinderen til å stoppe rett før slutten av slaget. De fleste produsenter anbefaler en putejustering som bringer stempelet til å hvile på omtrent 5–15 mm vandring før det mekaniske stoppet.
Kontroll av luftporter og beslag
Inspiser alle gjengede luftportforbindelser. Se etter skadede gjenger, kryssgjengede beslag eller sprukne innstikkskropper. En beslag som gjentatte ganger har blitt fjernet og installert på nytt i aluminiumsendestykker vil til slutt strippe gjengene - hvis dette oppdages tidlig, kan en gjengeinnsats (Helicoil) reparere porten uten å erstatte endestykket. Hvis det blir stående til beslaget trekkes ut under trykk, må hele endelokket vanligvis skiftes ut.
Sjekk at lyddempere og lyddempere på eksosåpningene ikke er tette. En blokkert eksos skaper mottrykk som motvirker sylinderbevegelse, reduserer effektiv kraft og senker syklustidene. I skitne miljøer bør eksospotte rengjøres eller skiftes ut hver gang 6 til 12 måneder som standard vedlikeholdselement.
Smøresjekk: oljefrie vs. smurte sylindre
Moderne pneumatiske sylindre utformes i økende grad som oljefrie enheter – ved hjelp av selvsmørende PTFE-impregnerte tetninger og foringer som ikke krever ekstern smøring. Eldre systemer og kraftige sylindre er imidlertid vanligvis avhengige av en linjesmøreapparat (olje) oppstrøms i luftkretsen for å levere en kontrollert tåke av olje inn i luftstrømmen.
For smurte sylindersystemer
- Sjekk oljenivået i smørebollen. Et tørt smøreapparat er en av de vanligste årsakene til for tidlig tetningsslitasje. Etterfyll med produsentens spesifiserte oljetype - vanligvis ISO VG 32 turbinolje eller tilsvarende . Ikke bruk tung maskinolje; dråpene er for store til å bevege seg effektivt gjennom luftkretsen.
- Sjekk smøreapparatets drypphastighet - vanligvis satt til 1 dråpe per 10 standard kubikkfot (SCF) luftstrøm , eller som spesifisert av sylinderprodusenten. For lite olje forårsaker slitasje; for mye olje forårsaker oljeakkumulering i ventilhus og sylindre, noe som fører til klebing og forurensning.
- Hvis systemet har kjørt uten olje i en lengre periode, ikke bare fyll på smøreapparatet og gjenoppta driften. Tørre tetninger som har kjørt uten smøring kan ha utviklet mikro-rifter som ikke vil forsegle seg riktig når oljen er gjenopprettet.
For oljefrie sylindre
Oljefrie sylindre skal aldri brukes nedstrøms for en smøremaskin. Å introdusere olje i en sylinder designet for tørrluftdrift forurenser PTFE-tetningene, sveller visse tetningsmaterialer og tiltrekker seg luftbårent støv som blir til en slipende pasta inne i fatet. Hvis anlegget ditt har et sentralisert distribusjonssystem for smurt luft, må oljefrie sylindre mates gjennom en dedikert ikke-smurt grenledning med et koalesceringsfilter for å fjerne eventuell oljeoverføring.
Kontroll av luftsylinderløpet og endelokkene
Sylinderrøret (kroppsrøret) og endestykkene er strukturelle komponenter. Selv om de sjelden svikter under normal bruk, utsettes de for tretthetsbelastning på hver syklus og kan utvikle sprekker eller deformasjoner under unormale belastningsforhold - overtrykkshendelser, sjokkbelastninger eller langvarig feiljustering.
Tønneinspeksjon
Med sylinderen deaktivert, inspiser utsiden av sylinderen visuelt i hele lengden. Se etter:
- Bukk, deformasjon eller utbuling - en bulet tønne indikerer at sylinderen har opplevd overtrykk eller en alvorlig sidekollisjon.
- Korrosjon på aluminium- eller ståltønner - overflatekorrosjon svekker veggen og kan til slutt tillate at det dannes en hårfeste. I matforedling eller utemiljø er dette spesielt aktuelt.
- Parallellstagstilstand - på strekkstagsylindre (den vanligste typen), sjekk hver strekkstag for retthet og for eventuelle sprekker ved gjengeseksjonene. En bøyd trekkstang indikerer at sylinderen har absorbert en støtbelastning vinkelrett på aksen.
Inspeksjon av endelokk
Inspiser begge endestykkene for sprekker - spesielt rundt portinngangshull og i hjørnene der strekkstenger går gjennom. Hårfestesprekker er ofte bare synlige under forstørrelse eller ved testing av penetrerende fargestoffer. Enhver bekreftet sprekk i et endestykke er en obligatorisk erstatning - trykksatte komponenter med strukturelle sprekker kan ikke repareres ved sveising, fylling eller taping.
Komplett sjekkliste for inspeksjon av luftsylinder
Bruk denne sjekklisten under planlagt vedlikehold eller når du undersøker en sylinderytelsesklage. Et bestått i hver kategori indikerer at sylinderen er i brukbar stand. Ethvert feilresultat bør utløse den tilsvarende korrigerende handlingen før sylinderen returneres til produksjon.
| Inspeksjonsartikkel | Metode | Bestått tilstand | Feil handling |
|---|---|---|---|
| Eksterne luftlekkasjer | Såpeløsning under trykk | Ingen bobler ved noen ledd eller tetning | Stram til beslag eller bytt tetninger |
| Intern bypass-lekkasje | Plugg- og trykktest | Null trykkøkning på 60 sekunder | Demonter og skift stempeltetninger |
| Stempelstangoverflate | Visuell tørkeinspeksjon | Ingen riss, rust eller bulker | Bytt ut eller krom stangen på nytt |
| Stang retthet | Skiveindikator på V-blokker | ≤ 0,05 mm per 100 mm | Bytt stang |
| Tilførselstrykk ved havn | Inline trykkmåler | Innenfor 10 % av settpunktet under bevegelse | Fjern restriksjoner, sjekk linjestørrelse |
| Monteringsfestemoment | Momentnøkkel | Ved spesifikasjon, ingen bevegelse | Trekk til på nytt til spesifikasjonen |
| Pute oppførsel | Observer slutten av slagbevegelsen | Jevn retardasjon, ingen innvirkning | Juster nålen eller bytt ut putetetningen |
| Tilstand til fat og ende | Visuell inspeksjon | Ingen sprekker, bulker eller korrosjon | Skift ut skadet komponent |
| Nivå på smøreolje | Visuell kontroll av skålnivå | Olje synlig i skueglass | Fyll på med olje av riktig kvalitet |
| Eksoslyddemper | Strømningssjekk / visuell | Ubegrenset eksosstrøm | Rengjør eller bytt ut lyddemper |
Hvor ofte bør du inspisere en pneumatisk sylinder
Inspeksjonsfrekvensen avhenger av sylinderens driftssyklus, miljø og kritiskhet til prosessen. Det finnes ikke noe universelt intervall – en sylinder som går 3 skift om dagen, 7 dager i uken i et støvete støperi trenger mye hyppigere oppmerksomhet enn én sykling to ganger per skift i et rent forsamlingsrom.
| Tilstand | Anbefalt inspeksjonsintervall | Tetningsbytteintervall |
|---|---|---|
| Lett bruk, rent miljø | Hver 12. måned | Hvert 3.–5. år eller 20 millioner sykluser |
| Middels plikt, normalt industrimiljø | Hver 6. måned | Hvert 1–2 år eller 10 millioner sykluser |
| Kraftig, støvete eller våte omgivelser | Hver 3. måned | Årlig eller 5M sykluser |
| Høy temperatur eller kjemisk eksponering | Månedlig visuell; kvartalsvis full sjekk | Hver 6. måned |
Utover tidsbaserte intervaller, implementer tilstandsbaserte utløsere. Hver gang en sylinder viser et nytt symptom – langsommere syklustid, ny støy, posisjonssensorfeil eller synlig lekkasje – behandles det som en uplanlagt inspeksjonshendelse, uavhengig av når den siste planlagte PM ble fullført. Å vente på neste planlagte intervall når symptomene allerede har dukket opp betyr å vente på en feil.
Vanlige luftsylinderproblemer og deres rotårsaker
Når du sjekker en pneumatisk sylinder, sparer det tid og forhindrer gjentatte feil å spore et symptom tilbake til grunnårsaken. Nedenfor er de oftest oppståtte problemene og deres mest sannsynlige kilder.
Sylinderen vil ikke forlenges eller trekkes tilbake
- Ikke noe tilførselstrykk – kontroller oppstrøms magnetventilfunksjon og FRL-enhet
- Stempelstang grepet - forårsaket av mangel på smøring eller alvorlig stangbøssingsslitasje
- Ekstern mekanisk hindring – lasten sitter fast eller sylinderen er mekanisk blokkert ved slutten av slaget
- Pute nåleventil stengt for langt - sylinderen stopper før den når endelokket på grunn av innestengt eksostrykk
Sylinderen beveger seg uberegnelig eller med rykkende bevegelser
- Stick-slip fra tørre tetninger — legg til smøring eller oppgrader til en forhåndssmurt sylindermodell
- Forurenset lufttilførsel - partikler eller vann i lufttilførselen forårsaker ujevn friksjon. Inspiser og vedlikehold luftfilteret og vannutskilleren.
- Underdimensjonerte strømningskontrollventiler — utilstrekkelig strømning forårsaker jaktatferd. Gjennomgå strømningshastighetskravene mot den installerte ventilens Cv-klassifisering.
Sylinderen når ikke slutten av slaget under belastning
- Driftstrykk for lavt – kontroller regulatorens settpunkt og kontroller for trykkfall i lange tilførselsledninger
- Borestørrelse underdimensjonert for lasten – beregn nødvendig kraft på nytt med F = P × A og oppgrader boringen om nødvendig
- Alvorlig stempeltetningsbypass - sylinderen kan ikke bygge fullt kammertrykk fordi luft krysser stempelet raskere enn det blir tilført
Rask og gjentatt forseglingssvikt
- Forurenset tilluft - partikler så små som 10 mikron fungerer som et slipemiddel mot tetningsleppene. Installer et 5-mikrons koalesceringsfilter oppstrøms.
- Skåret stangoverflate — en skadet stang ødelegger nye tetninger i løpet av dager. Stangen må korrigeres før utskifting av tetning gjør noen forskjell.
- Feiljustert sylinder — sidebelastning skader tetningsleppene ujevnt. Fiks justering før forsegling.
- Feil tetningsmateriale for miljøet – oppgrader tetningsmaterialet for å matche faktisk driftstemperatur og kjemisk eksponering.
Når skal hele luftsylinderen byttes eller repareres
Ikke alle sylinderproblemer krever full utskifting. Tetningssett for standard ISO-sylinderstørrelser er allment tilgjengelige og rimelige - å erstatte tetninger i en 63 mm sylinder koster vanligvis under $20 i deler , mot $80–$250 for en ny tilsvarende sylinder. Men utskifting av tetninger er bare verdt hvis de andre komponentene fortsatt er i brukbar stand.
Reparasjon er det riktige valget når:
- Tønnehullet er glatt og innenfor toleranse (ingen riss eller korrosjon)
- Stempelstangen er rett og overflatefinishen er intakt
- Endestykkene er sprekkfrie og gjengene er i god stand
- Sylinderen har ikke overskredet ca. 50 % av forventet levetid
- En identisk reservedel har lang ledetid og produksjonen kan ikke vente
Bytt ut sylinderen når:
- Tønnehullet er risset eller korrodert - nye tetninger vil raskt svikte mot en skadet boreoverflate
- Stangen er bøyd, dypt skåret eller under minimum diameter - stenger kan ikke repareres pålitelig i felten
- Gjengene på endestykkene er strippet eller endestykkene er sprukket
- Sylinderen har blitt reparert flere ganger og svikter fortsatt innen korte intervaller - et mønster av gjentatte feil signaliserer et systemisk problem (feil sylinder for applikasjonen) som reparasjon ikke vil løse
- Sylinderen er en ikke-standard eller foreldet størrelse der tetningssett ikke lenger er tilgjengelige
Før du bestiller en erstatning, dokumenter den eksisterende sylinderens spesifikasjoner fullstendig: borediameter, slaglengde, monteringsmåte (strekkstang, profilkropp eller rund kropp), portstørrelse og plassering, gjengetype på stangenden og eventuelle spesielle funksjoner (rustfritt stål, magnetisk stempel, renromspesifikasjon). Å bestille en sylinder med feil portposisjon eller stangendetype vil kreve ytterligere mekanisk modifikasjon og forsinke reparasjonen ytterligere.