

Hva er en luftsylinder?
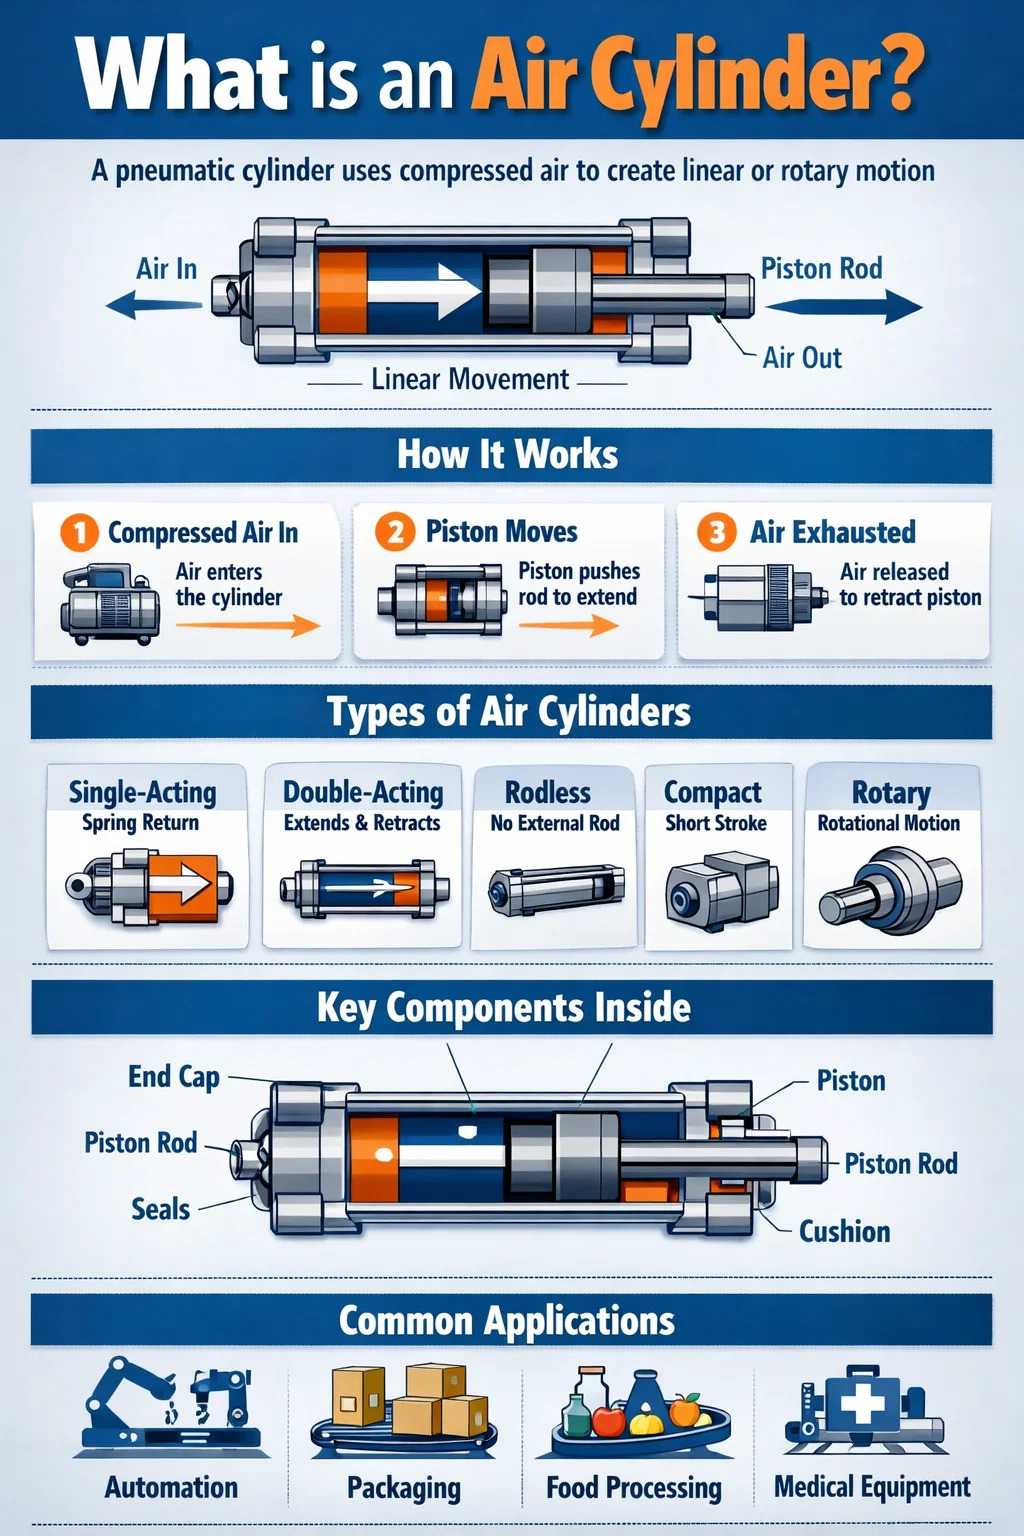
An luftsylinder - også kalt en pneumatisk sylinder - er en mekanisk enhet som bruker trykkluft for å produsere lineær eller roterende bevegelse og kraft. Den omdanner den potensielle energien som er lagret i trykkluft til kontrollert mekanisk arbeid. I enklere termer: du skyver trykkluft inn, og sylinderen skyver noe - en klemme, en presse, en ventil, en dør - med en presis, repeterbar kraft.
Luftsylindere er blant de mest brukte aktuatorene innen industriell automasjon. De vises i samlebånd, pakkemaskineri, bilproduksjon, matvareforedling, medisinsk utstyr og utallige andre systemer. Deres popularitet kommer fra en kombinasjon av enkelhet, lav pris, høy hastighet og iboende renslighet sammenlignet med hydrauliske alternativer.
En standard pneumatisk sylinder består av en sylindrisk sylinder, et stempel, en stempelstang, endestykker, tetninger og porter for luftinngang og utgang. Ved trykkluft - vanligvis kl 60 til 120 PSI (4 til 8 bar) i de fleste industrielle miljøer - kommer inn på den ene siden av stempelet, skaper det en trykkforskjell som driver stempelet og dets festede stang i én retning. Å slippe ut eller omdirigere luft reverserer eller trekker tilbake bevegelsen.
Denne grunnleggende mekanismen har forblitt stort sett uendret i over et århundre, men moderne produksjon har raffinert luftsylindere for å operere med toleranser målt i mikrometer, sykluslevetider som overstiger 20 millioner slag , og responstider så raske som noen få millisekunder.
Hvordan en luftsylinder fungerer: kjernemekanikken
For å forstå hvordan en pneumatisk sylinder fungerer, må du se på trykk, areal og kraft sammen. Utgangskraften en sylinder produserer bestemmes av en enkel formel:
Kraft (F) = Trykk (P) × Areal (A)
For eksempel har en sylinder med en borediameter på 50 mm et stempelareal på omtrent 19,6 cm². Ved et tilførselstrykk på 6 bar (87 PSI) gir den en teoretisk skyvekraft på omtrent 1 178 Newton (omtrent 265 lbf) . Virkelig kraft er litt mindre på grunn av friksjon og tetningsmotstand, typisk rundt 80–90 % av den teoretiske verdien.
Trinn-for-trinn operasjon
- En kompressor genererer og lagrer komprimert luft i en reservoartank.
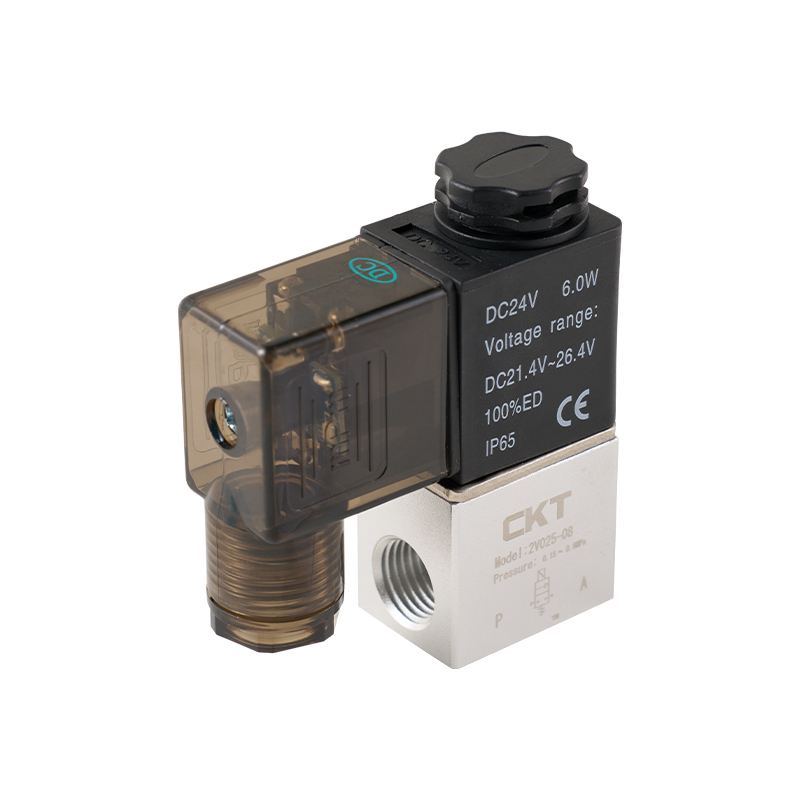
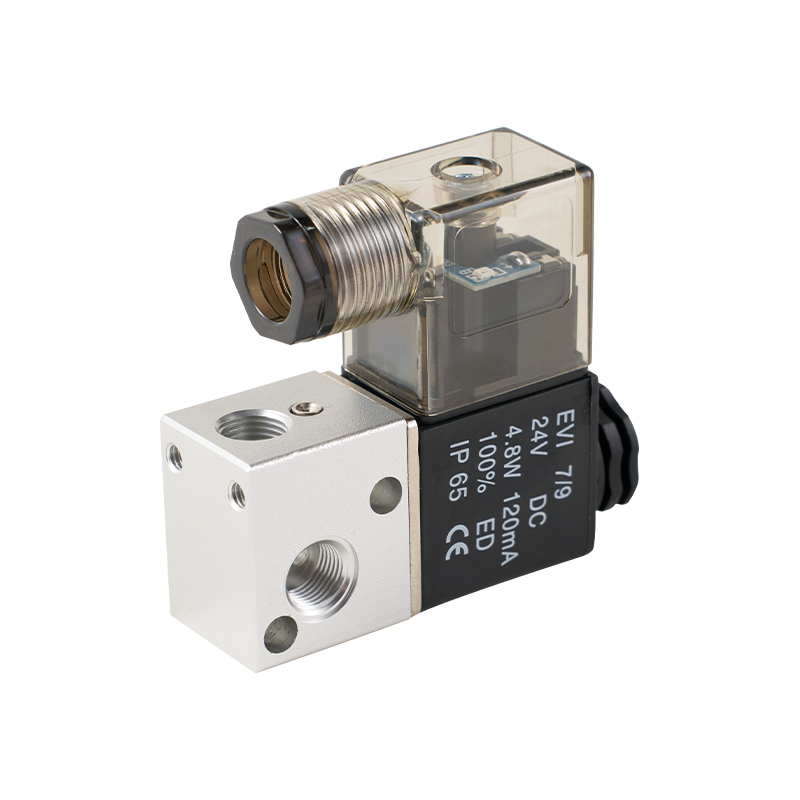
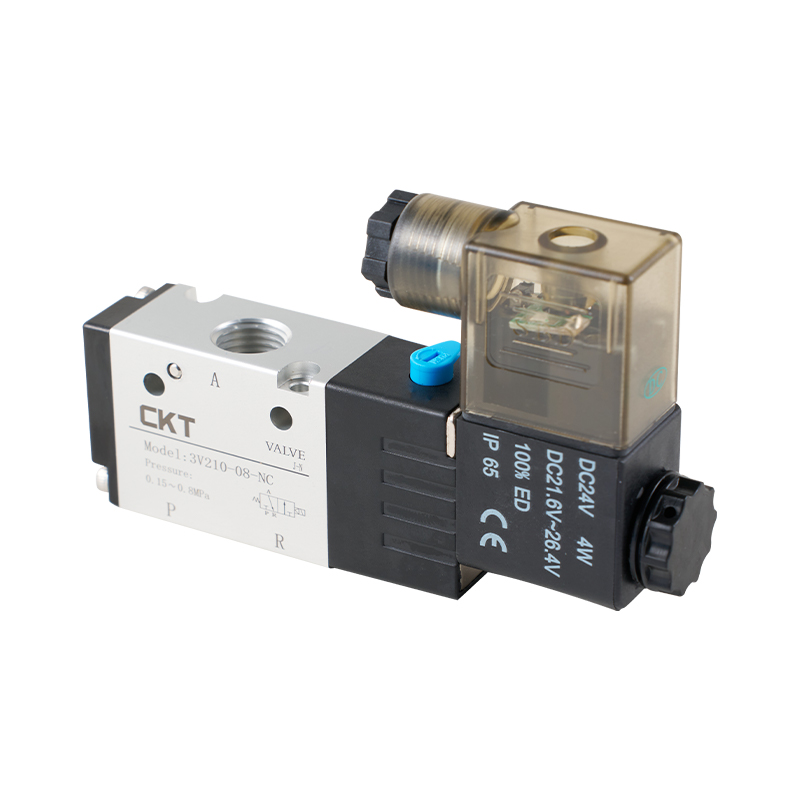
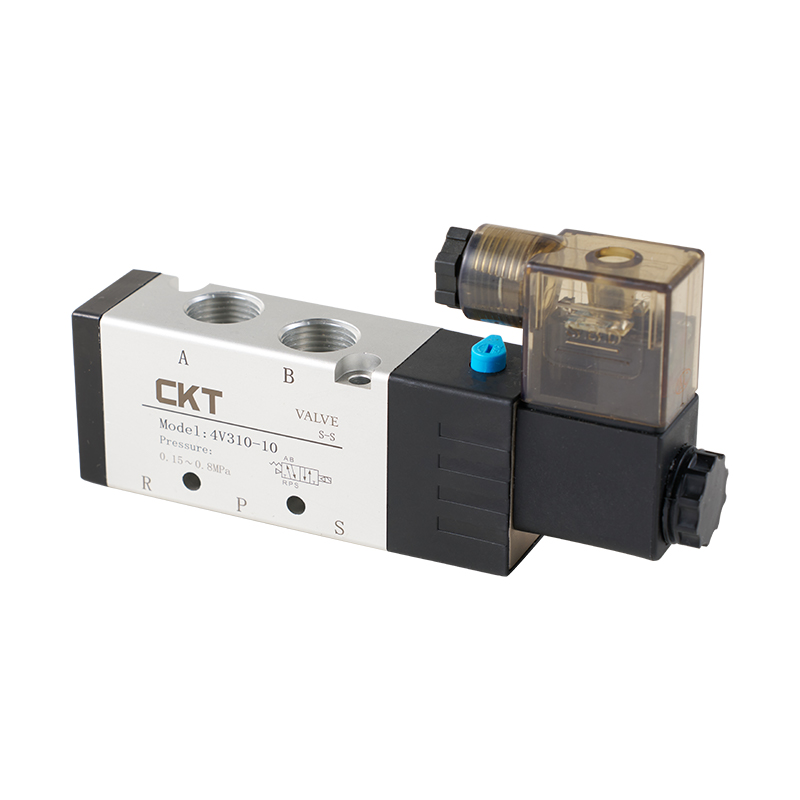
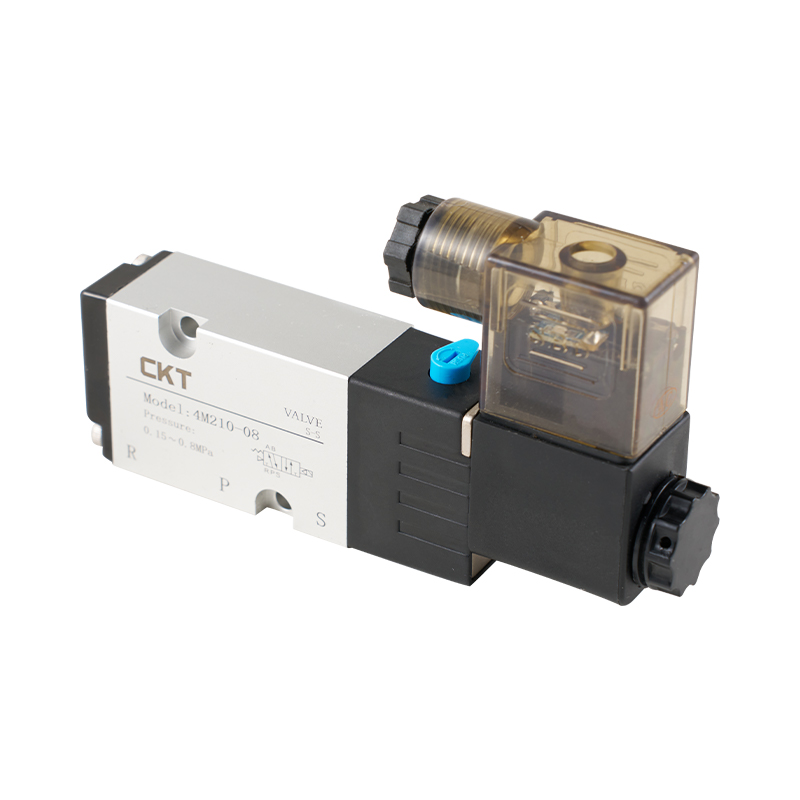
- En retningsreguleringsventil (vanligvis en 4/2- eller 5/2-ventil) leder luft til riktig port på sylinderen.
- Trykkluft kommer inn i sylinderkammeret og presser mot stempelflaten.
- Stempelet beveger seg, og driver stangen utover (forlengelsesslag).
- Ventilen bytter, sender luft til motsatt side og tømmer det første kammeret.
- Stempelet trekkes tilbake til utgangsposisjonen.
Hastigheten styres av strømningskontrollventiler (også kalt nåleventiler eller strupeventiler), som begrenser hvor raskt luft kan komme inn eller ut av sylinderkammeret. Dempende funksjoner innebygd i endestykkene bremser stempelet nær slutten av slaget for å forhindre støtskader - en viktig faktor når belastningen er tung eller slagene er lange.
Typer luftsylindere og deres forskjeller
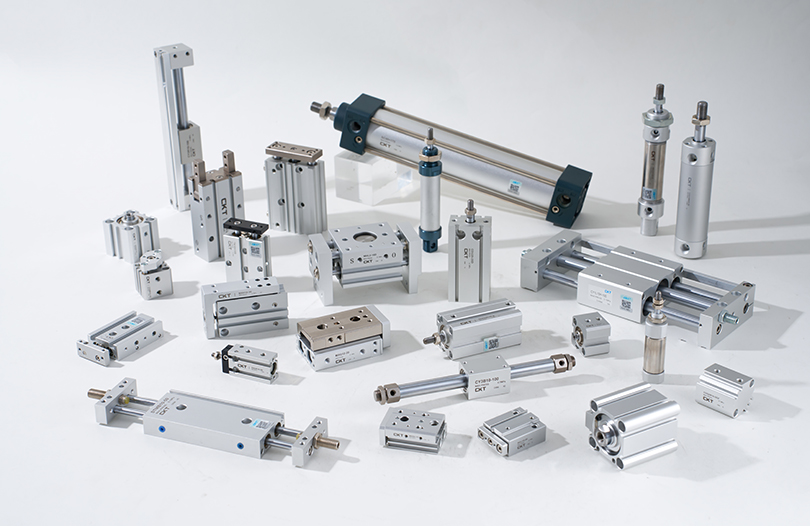
Ikke alle pneumatiske sylindre er like. Hvilken type som er valgt for enhver applikasjon avhenger av nødvendig bevegelse, tilgjengelig plass, belastningsegenskaper og miljøforhold. Her er de mest brukte kategoriene:
Enkeltvirkende sylindre
En enkeltvirkende sylinder bruker trykkluft for å bevege stempelet i bare én retning. Returbevegelse oppnås av en intern fjær eller en ekstern belastning (for eksempel tyngdekraften). Disse sylindrene har bare én luftport. De er enklere, bruker mindre luft per syklus, og er ideelle for klemme, stempling og holdeapplikasjoner der arbeidskraften bare trengs i én retning. Vanlige borestørrelser varierer fra 8 mm til 100 mm , med slaglengder vanligvis opptil 200 mm på grunn av fjærbegrensninger.
Dobbeltvirkende sylindre
Den mest brukte typen innen industriell automasjon. En dobbeltvirkende sylinder bruker trykkluft for både forlengelses- og tilbaketrekningsslagene. To luftporter - en på hver side av stempelet - tillater uavhengig kontroll av hver retning. Dette gir drevet kraft i begge retninger, noe som gjør den egnet for skyving, trekking, løfting, pressing og enhver applikasjon som krever aktiv kontroll av returslaget. Borestørrelser kan variere fra 6 mm til over 500 mm , og slag kan strekke seg til flere meter i spesialiserte design.
Stangløse sylindre
I stedet for en konvensjonell stempelstang som strekker seg fra den ene enden, overfører en stangløs sylinder bevegelse gjennom en mekanisk eller magnetisk kobling langs utsiden av sylinderrøret. Denne utformingen krever omtrentlig halve installasjonslengden av en konvensjonell sylinder for samme slag, noe som gjør den verdifull på trange steder. Stangløse sylindre er vanlige i pick-and-place-systemer, portalautomatisering og skyvebord.
Kompakte og kortslagssylindre
Også kalt flate sylindere eller pannekakesylindere, disse er designet for svært korte slag - ofte 1 mm til 50 mm - i trange rom. Deres lavprofilerte formfaktor gjør dem til en favoritt innen elektronikkproduksjon, PCB-håndtering og montering av medisinsk utstyr der plassen er begrenset.
Roterende aktuatorer
Mens de fleste forbinder luftsylindere med lineær bevegelse, konverterer roterende pneumatiske aktuatorer trykkluft til vinkelbevegelse. De brukes til å rotere ventiler, posisjonere deler eller drive indekstabeller. Vanlige rotasjonsvinkler er 90°, 180° og 270° , selv om det også finnes versjoner med kontinuerlig rotasjon.
Tandem sylindre
To sylindre koblet i serie og deler samme stempelstang. Denne konfigurasjonen dobler tilnærmet utgangskraften uten å øke borediameteren - nyttig når høy kraft er nødvendig, men installasjonsdiameteren er begrenset.
Flerposisjonssylindre
Standard sylindre tilbyr to posisjoner: helt uttrukket og helt tilbaketrukket. Flerposisjons (eller flertrinns) sylindre kombinerer to eller flere sylindre for å oppnå tre eller fire diskrete posisjoner langs slaget. Dette er nyttig for indeksering, posisjonering av deler og monteringsoperasjoner som krever flere stopppunkter uten servokontroll.
| Type | Bevegelsesretning | Typisk hjerneslag | Primær bruk |
|---|---|---|---|
| Enkeltvirkende | Én retning (fjærretur) | Opp til 200 mm | Klemmer, holder |
| Dobbeltvirkende | Begge retninger | Opp til flere meter | Generell automatisering |
| Stangløs | Lineær (ingen ekstern stang) | Opp til 10 m | Langreist transport |
| Kompakt | Lineær | 1–50 mm | Oppgaver med begrenset plass |
| Roterende aktuator | Roterende | 90°–270° | Ventildrift, indeksering |
Nøkkelkomponenter inne i en pneumatisk sylinder
Hver luftsylinder – uavhengig av type eller størrelse – er bygget av flere kritiske komponenter. Å forstå disse delene hjelper når du spesifiserer, vedlikeholder eller feilsøker en sylinder i felten.
- Tønne (sylinderrør): Hoveddelen som inneholder stemplet og styrer dens vandring. Vanligvis laget av aluminiumslegering, rustfritt stål eller karbonstålrør med en presisjonsslipt indre overflate. Overflateruhet holdes vanligvis til Ra 0,4–0,8 µm for å minimere tetningsslitasje.
- Stempel: Den skiveformede komponenten som skiller de to luftkamrene inne i løpet. Den overfører pneumatisk trykk til mekanisk kraft på stangen. Stempler har O-ring eller leppetetninger for å hindre luftlekkasje mellom kamrene.
- Stempelstang: En presisjonsslipt stålaksel (ofte forkrommet eller hardanodisert) festet til stempelet og strekker seg gjennom ett eller begge endestykker. Stangdiameteren er dimensjonert for å motstå knekking under trykkbelastning - bruker vanligvis Eulers kolonneknekkformel for lengre slag.
- Endestykker (hode og lokk): Lukk de to endene av tønnen. Endedekselet (hodet) på stangsiden inneholder stangtetningen og viskerpakningen. Endedekselet (hetten) på blindsiden kan inkludere puteventiler og luftporter.
- Forseglinger: Kanskje de mest vedlikeholdskritiske komponentene. Stempeltetninger forhindrer lekkasje i tverrkammeret; stangtetninger forhindrer ekstern lekkasje; viskerpakninger (også kalt skrapetetninger) utelukker støv og forurensninger fra å komme inn. Vanlige tetningsmaterialer inkluderer NBR (nitril), polyuretan, PTFE og Viton - hver egnet for forskjellige temperaturområder og medier.
- Puteventiler: Justerbare nåleventiler innebygd i endestykkene som fanger en liten luftlomme foran stempelet nær slagenden, og bremser den gradvis. Uten demping kan sylindere som opererer i høy hastighet med tung belastning generere slagkrefter som overstiger 10 kN , forårsaker for tidlig slitasje eller strukturell skade.
- Stanglager (foring): En lagerflate med lav friksjon i hodegavlen som styrer stangen og absorberer sidelast. Ofte laget av sintret bronse eller IGUS-type selvsmørende polymer.
- Posisjonssensorer / magnetiske brytere: Mange sylindre inkluderer et eksternt spor for montering av reed-brytere eller Hall-effekt-sensorer som oppdager en magnet innebygd i stemplet. Disse gir posisjonstilbakemelding – helt utstrakte eller helt tilbaketrukne signaler – uten penetrering av sylinderkroppen.
Nøkkelspesifikasjoner å forstå når du velger en luftsylinder
Å velge riktig pneumatisk sylinder for en applikasjon er mer nyansert enn det først ser ut til. Hvis spesifikasjonen blir feil, kan det føre til utilstrekkelig kraft, for tidlig forseglingssvikt, knekking av stangen eller dårlige syklustider. Her er parametrene som betyr mest:
Borediameter
Den indre diameteren til tønnen. Dette er den primære determinanten for utgangskraft. Standard borestørrelser følger ISO 6432 (for borediametre 8–25 mm) og ISO 15552 (for 32–320 mm). Vanlige størrelser inkluderer 12, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 160 og 200 mm. En større boring betyr mer kraft ved samme trykk, men også mer luftforbruk per syklus.
Slaglengde
Den totale kjøreavstanden til stempelstangen fra helt tilbaketrukket til helt uttrukket. Standard slag er ofte tilgjengelige i trinn på 25 mm, selv om tilpassede lengder er vanlige. Lengre slag øker risikoen for knekking av stangen og krever kontroll av sylinderens knekkbelastning mot den påførte trykkkraften.
Driftstrykk
De fleste industrielle pneumatiske sylindre er klassifisert for 1 til 10 bar (14,5 til 145 PSI) arbeidspress. Den vanligste lufttilførselen til anlegget er 6–7 bar. Bekreft alltid det maksimale driftstrykket for en sylinder før installasjon – hvis det overskrides, kan det ryke tetninger eller deformere endestykker.
Stangdiameter og knekkingsmotstand
For kompresjon (skyve) laster må stangen kontrolleres for knekking, spesielt ved lange slag. Den sikre trykkbelastningen avhenger av stangdiameter, fri knekklengde og monteringskonfigurasjon. En sylinder med 20 mm stang ved 800 mm fri lengde kan kun håndteres trygt 3–4 kN i kompresjon - betydelig mindre enn dens teoretiske stempelkraft.
Driftstemperatur
Standard sylindre med NBR tetninger opererer mellom -20°C og 80°C . For høyere temperaturer (opptil 200°C) kreves Viton- eller PTFE-tetninger. Matvare- og renromsvarianter bruker spesielle materialer og overflatebehandlinger for å oppfylle sanitær- og forurensningsstandarder.
Monteringsstil
Hvordan en sylinder monteres på en maskinramme har betydelige implikasjoner for lastfordeling og innretting. Vanlige monteringsstiler inkluderer:
- Fot/flensfeste: Stiv, fast montering. Best for rene lineære laster uten vinkelvariasjoner.
- Gaffelfeste (bakre pivot): Lar sylinderen svinge, og tar imot belastninger som endrer vinkel under slaget.
- Tappfeste: Pivoter fra siden, egnet for tunge applikasjoner med betydelig vinkelbevegelse.
- Stangendefester: Sfæriske stangøyer eller gaffelstangender på spissen tillater vinkeljustering ved lasttilkoblingspunktet.
Hvor luftsylindere brukes: Virkelige applikasjoner
Pneumatiske sylindre dukker opp i praktisk talt alle bransjer som involverer automatisert bevegelse. Deres hastighet, enkelhet og renhet (avtrekksluft er bare luft, ikke olje) gjør dem til den foretrukne aktuatoren i utallige miljøer.
Produksjons- og monteringsautomatisering
I bilfabrikker driver pneumatiske sylindre robotsveisearmaturer, deleklemmer, press-tilpasningsverktøy og transportbåndavledere. Et enkelt samlebånd kan inneholde hundrevis til tusenvis av luftsylindere som opererer med syklushastigheter på 30 til 120 sykluser per minutt . Repeterbarheten til pneumatisk posisjonering – med hardstoppende endeposisjoner – gjør dem pålitelige for høyvolumproduksjon.
Emballasje maskineri
Fyllemaskiner, lokkhoder, etikettapplikatorer, kartongopprettere og kasseforseglinger er alle avhengige av pneumatiske sylindre for rask, repeterbar bevegelse. En tappelinje som kjører med 600 flasker per minutt vil sykle påfyllingssylinderen 10 ganger per sekund – noe som stiller ekstreme krav til tetningslevetid og ventilresponstid.
Mat- og drikkevarebehandling
Sylindre i rustfritt stål med FDA-kompatible forseglinger brukes i kjøttporsjonering, bakerimaskiner, meieribehandling og grønnsakssortering. Evnen til å vaske ned utstyr med vann og rengjøringsmidler uten å skade aktuatoren er en kritisk fordel fremfor hydrauliske alternativer i dette miljøet.
Medisinsk og farmasøytisk utstyr
Renromskompatible sylindre laget av anodisert aluminium eller rustfritt stål med lav-utgassende tetninger vises i tablettpressemaskiner, sprøytefyllingsutstyr og diagnostiske analysatorer. Disse sylindrene må oppfylle strenge forurensningsstandarder og opererer ofte med instrumentkvalitet luftfiltrert til 0,01 µm .
Anlegg og tungt utstyr
Mens store anleggsmaskiner primært bruker hydrauliske sylindre for deres overlegne kraft-til-størrelse-forhold, vises pneumatiske sylindre i luftbremser for lastebiler og tog, pneumatiske hammere, nagleverktøy og dørbetjeningsmekanismer. Trykkluft ved 8–10 bar kan generere bremsekrefter som er tilstrekkelige til å stoppe en 40-tonns leddbil pålitelig under våte og støvete forhold.
Utskrift og papirhåndtering
Baneoffsetpresser, arkmatede presser og papirkonverteringsmaskiner bruker pneumatiske sylindre for niprulljustering, avtrykkkasting på/av, blekkfontenekontroll og gripemekanismer. Hastigheten på pneumatisk aktivering samsvarer med de høye kjørehastighetene til moderne presser - noen jobber over 15 000 ark i timen .
Landbruksmaskiner
Plantemaskiner, sprøytere og innhøstingsutstyr bruker luftsylindere for frødoseringsavstengninger, sprøytebomfolding og baklukekontroll. Robusthet i utendørsmiljøer med støv, gjørme og temperatursvingninger fra -30°C ved vinterlagring til 50°C ved sommerdrift er et nøkkelkrav for pneumatiske landbrukskomponenter.
Luftsylindere vs. hydrauliske sylindre vs. elektriske aktuatorer
Når ingeniører velger en aktuatortype, sammenligner de pneumatiske sylindre med to hovedalternativer: hydrauliske sylindre og elektriske aktuatorer (servo- eller trinndrevne lineære trinn). Hver teknologi har en distinkt sweet spot.
| Faktor | Luftsylinder | Hydraulisk sylinder | Elektrisk aktuator |
|---|---|---|---|
| Force Range | Lav til middels (opptil ~50 kN) | Veldig høy (100 kN til MN rekkevidde) | Lav til høy (varierer mye) |
| Hastighet | Veldig rask (opptil 10 m/s) | Moderat (opptil ~0,5 m/s) | Moderat til raskt |
| Posisjonskontroll | Kun sluttposisjoner (normalt) | Bra med servoventil | Utmerket (full slag) |
| Energieffektivitet | Lav (5–15 % totalt) | Middels (60–75 %) | Høy (85–95 %) |
| Startkostnad | Lavt | Middels til høy | Høy |
| Renslighet | Utmerket (eksos er luft) | Dårlig (risiko for oljelekkasje) | Utmerket |
| Vedlikehold | Lavt | Høy (fluid, filters, seals) | Lavt to medium |
Energieffektiviteten til pneumatiske systemer - ofte sitert rundt 10–15 % totalt når man tar hensyn til kompressorens ineffektivitet, distribusjonstap og eksostap - er deres viktigste svakhet i sammenheng med moderne energibevisst produksjon. Imidlertid fortsetter den lave enhetskostnaden, påliteligheten og den utbredte tilgjengeligheten av anleggets trykkluftinfrastruktur å gjøre pneumatiske sylindre til den praktiske standarden for høyhastighets, moderat kraftapplikasjoner.
Elektriske aktuatorer er stadig mer konkurransedyktige for applikasjoner som krever presis mellomposisjon, kraftkontroll eller programmerbare bevegelsesprofiler – egenskaper som standard pneumatiske sylindre ikke kan matche uten å legge til proporsjonale ventiler og tilbakemeldingssensorer, noe som øker kompleksiteten og kostnadene betydelig.
Den pneumatiske kretsen: Hvordan luftsylindere kobles til et system
En luftsylinder er bare en del av en pneumatisk krets. For å fungere riktig, trenger den et riktig utformet system rundt seg. Å forstå støttekomponentene er avgjørende for alle som spesifiserer eller vedlikeholder pneumatiske systemer.
Air Preparation Unit (FRL)
FRL-enheten – Filter, Regulator, Lubricator – behandler trykkluft før den når sylinderen. Filteret fjerner partikler og fuktighet; regulatoren setter arbeidstrykket; smøreapparatet (brukes sjeldnere i dag med moderne selvsmørende tetninger) tilfører en fin oljetåke for å beskytte interne komponenter. Å betjene en sylinder med skitten, våt eller feil trykkluft er den primære årsaken til for tidlig forseglingssvikt.
Retningskontrollventiler
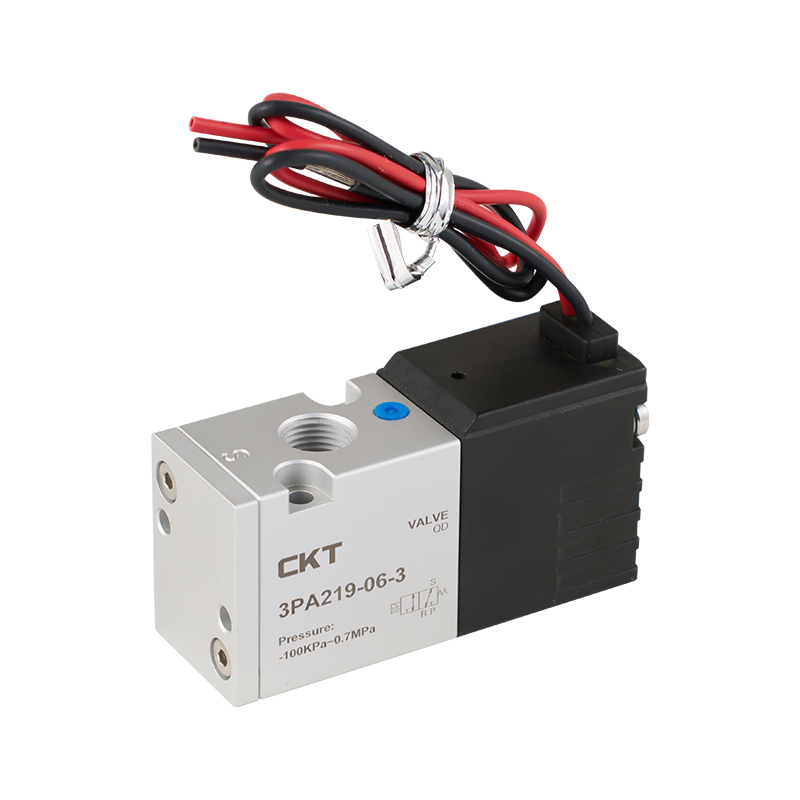
Magnetdrevne retningsventiler - vanligvis 5/2 eller 5/3 veis konfigurasjoner — kontrollere hvilken port på en dobbeltvirkende sylinder som mottar tilluft og hvilken som kommer ut. Responstider på 5–15 millisekunder er typiske for standard magnetventiler. Høyhastighetsapplikasjoner kan bruke pilotstyrte eller tallerkenventiler for raskere veksling.
Strømningskontrollventiler
Måler-ut strømningskontroller er standardmetoden for hastighetsregulering i pneumatiske sylindre. De begrenser eksosstrømmen som forlater sylinderen, noe som skaper et mottrykk som demper og kontrollerer stempelhastigheten. Meter-in (begrenser forsyningen) brukes i spesifikke situasjoner, men kan forårsake inkonsekvent hastighet med varierende belastning.
Trykkregulatorer og sikkerhetsventiler
Individuelle punkt-of-use regulatorer lar forskjellige sylindre i samme system operere ved forskjellige trykk - for eksempel en mild klemkraft på en skjør del sammen med en høykrafts presseoperasjon. Sikkerhetsavtrekksventiler kutter lufttilførselen til hele soner eller maskiner i nødstoppsituasjoner, og frigjør lagret energi trygt.
Vanlige problemer med luftsylindere og hvordan diagnostiseres dem
Selv godt spesifiserte og riktig installerte pneumatiske sylindre støter på problemer over tid. Å kjenne til de vanligste feilmodusene sparer diagnosetid og forhindrer uplanlagt nedetid.
Luftlekkasje
Ekstern lekkasje rundt stempelstangen eller portbeslagene kan vanligvis oppdages ved lyd eller ved å bruke såpevann og se etter bobler. Innvendig lekkasje forbi stempelpakningen får sylinderen til å krype eller ikke holde posisjon under belastning – hørbar som luft som slipper ut gjennom eksosåpningen når sylinderen blir beordret til å holde. Utskifting av tetninger er standard reparasjon; erstatningssett er tilgjengelig for de fleste ISO-standard sylindre.
Langsom eller inkonsekvent bevegelse
Trege sylindre er ofte forårsaket av begrenset strømning fra et blokkert filter, underdimensjonerte rør, en delvis lukket strømningskontroll eller en slitt eller forurenset retningsventil. Kontroller tilførselstrykket ved sylinderporten (ikke bare ved kompressoren) - betydelige trykkfall over lange rørstrekninger eller underdimensjonerte koblinger er vanlig i anlegg der distribusjonssystemet har vokst organisk over år.
Stangskåring og for tidlig tetningsslitasje
Sidelaster – krefter påført vinkelrett på sylinderaksen – akselererer stanglager og tetningsslitasje. Sylinderen er kun konstruert for aksial belastning. Hvis applikasjonen utsetter stangen for sidebelastning, bør en lineær føring eller eksternt lager legges til for å bære belastningen utenfor aksen. Forurenset luft (partikler eller vann) forårsaker også slitasje inne i tønnen.
End-of-Stroke Banging og støtskader
Når en sylinder når slutten av slaget og stemplet treffer endelokket med høy energi, genererer det sjokkbølger, støy og mekanisk stress. Justering av de innebygde puteventilene (vri nålen med klokken for å øke restriksjonen) er det første trinnet. Hvis sylinderen mangler demping, kan eksterne støtdempere eller justerbare retardasjonskontroller legges til kretsen.
Sylinderen kan ikke bevege seg
En sylinder som ikke beveger seg i det hele tatt, peker vanligvis på: ingen lufttilførsel (ventilen skifter ikke, blokkert ledning, lukket isolator), fastklemt stempel fra korrosjon (vanlig etter lang lagring uten smøring), eller en ødelagt stang på grunn av for stor sidebelastning eller overtrykk. Systematisk kontroll – bekreft trykket ved porten, bekreft ventilbytte med en solenoidindikator, inspiser deretter sylinderen mekanisk – isolerer raskt årsaken.
Vedlikehold beste praksis for pneumatiske sylindre
Moderne luftsylindere er designet for minimalt vedlikehold, men «minimal» er ikke det samme som «null». En strukturert tilnærming til forebyggende vedlikehold forlenger levetiden betydelig.
- Hold luften ren og tørr: Tøm vannet fra kompressortanken og filtrene regelmessig. Installer en kjølt lufttørker på systemer i fuktige omgivelser. Et trykkduggpunkt på 3°C eller lavere ved sylinderen er et godt mål. Vann i trykkluft forårsaker korrosjon inne i tønnen og sveller elastomerpakninger.
- Inspiser stangens tilstand ukentlig: Riper på kromstangoverflaten skader stangtetningen ved hvert slag. Fjern kilder til mekanisk kontakt med stangen (sveisesprut, feiljusterte armaturer) umiddelbart og skift ut ristede stenger før de ødelegger tetningen.
- Skift ut tetninger proaktivt: Mange anlegg erstatter sylindertetningssett med et fast intervall - vanligvis hver 2 til 3 år på høysyklusutstyr – i stedet for å vente på feil. Uplanlagt nedetid på en produksjonslinje koster vanligvis mye mer enn et tetningssett og 30 minutter med arbeid.
- Sjekk monteringsutstyret: Vibrasjon løsner bolter, gaffelbolter og låsemuttere på stangenden. En løs dreietapp kan tillate en sylinder å svinge sidelengs, og generere sidebelastninger som akselererer slitasjen. Dreiemomentsjekk monteringsutstyret kvartalsvis på høysyklus- eller høyvibrasjonsutstyr.
- Overvåk for kryp eller posisjonsavdrift: En dobbeltvirkende sylinder som holder en statisk last skal ikke drive. Langsomme posisjonsendringer under belastning indikerer bypass av stempeltetningen – et varseltegn på forestående feil før det blir et sikkerhetsproblem eller kvalitetsfeil.
- Ha reservesylindre eller tetningssett for hånden: For kritiske produksjonssylindre reduserer det å ha en komplett reserveenhet på hyllen MTTR (Mean Time to Repair) fra timer til minutter. Standard ISO-sylindere fra lagerførte distributører kan hentes raskt, men tilpassede eller spesialiserte enheter kan ha ledetider på flere uker.
Innovasjoner og trender innen pneumatisk sylinderteknologi
Mens det grunnleggende prinsippet for en pneumatisk sylinder ikke har endret seg, fortsetter produsentene å foredle og utvide teknologien på meningsfulle måter.
Integrert posisjonssensor og IO-link
IO-Link-kompatible sensorer montert på standard sylindere gir nå kontinuerlig posisjonstilbakemelding, diagnostikk (syklustelling, temperatur, driftstimer) og parameterisering over et to-leder digitalt grensesnitt. Dette flytter den pneumatiske sylinderen fra en "dum" aktuator til en intelligent komponent i en Industry 4.0-arkitektur, noe som muliggjør prediktivt vedlikehold og fjernovervåking uten å legge til dedikerte ledninger.
Proporsjonal pneumatikk
Proporsjonale trykk- og strømningsventiler, kombinert med posisjonstransdusere, muliggjør lukket sløyfekraft og posisjonskontroll av luftsylindere. Selv om de ikke samsvarer med presisjonen til servoelektrikk, kan disse systemene oppnå repeterbarhet for posisjonering ±0,1 mm og kontrollert kraftpåføring — evner som tidligere var begrenset til hydrauliske eller elektriske aktuatorer. Kostnadene er fortsatt høyere enn enkel på/av pneumatikk, men lavere enn fulle servoelektriske systemer.
Energigjenvinning og effektivitet
Trykkluft er dyrt - å generere 1 kW mekanisk arbeid fra trykkluft koster vanligvis 7–8 ganger mer enn det samme arbeidet fra en elektrisk motor. Dette har drevet utviklingen av trykkøkningssystemer, luftbesparende kretser som kutter forsyningen ved midtslag, og gjenvinningssystemer som fanger opp eksosenergi. Noen produsenter rapporterer luftbesparelser på 30–50 % i optimaliserte kretsløp.
Lette og korrosjonsbestandige materialer
Høyfast anodisert aluminium, fiberforsterkede polymerer og sylindre i rustfritt stål reduserer vekten - viktig i applikasjoner der sylinderen er montert på en bevegelig del - samtidig som den tåler aggressive vaskekjemikalier, saltspray og utendørs eksponering. Sylindre av medisinsk kvalitet bruker elektropolert rustfritt stål gjennomgående for å eliminere potensielle forurensningskilder.
Miniatyrisering
Fremskritt innen presisjonsmaskinering og tetningsteknologi har presset den minste brukbare borediameteren til produksjonsluftsylindere til 2,5 mm , med slag så korte som 1 mm. Disse mikrosylinderne brukes i medisinsk diagnostisk utstyr, halvlederhåndtering og mikromonteringsapplikasjoner der hvert gram og millimeter betyr noe.