

I. Kjerneprinsipp: Hvordan konverteres trykkluft til mekanisk kraft?
Som kjerneaktuator i pneumatiske systemer, pneumatisk luftsylinder s stole på en presis kombinasjon av fluidmekanikk og mekanisk struktur for å konvertere energi. En detaljert analyse må dekke tre nøkkelaspekter: lufttilførselsegenskaper, strukturelle detaljer og fordelsprinsipper.
Fra perspektivet av grunnleggende luftforsyning, krever industriell trykkluft tørking, filtrering og trykkstabiliseringsbehandlinger. Vanligvis bør trykkduggpunktet være under -20°C, og partikkelstørrelsen til faste urenheter bør være mindre enn 5μm for å forhindre skade på sylinderens indre komponenter. Når den behandlede komprimerte luften kommer inn i sylinderkammeret gjennom en magnetventil, passerer den først gjennom luftinntakshullet på endelokket og fordeles deretter jevnt til begge sider av stempelet via en bufferhylse (utstyrt i enkelte modeller) for å sikre stabilt trykk som virker på stempelets endeflate.
Med en dobbeltvirkende sylinder med en enkelt stempelstang som eksempel, gjennomgår den indre veggen av sylinderrøret presisjonshoning, og oppnår en overflateruhet på Ra 0,2-0,4μm. Den fungerer med kombinerte tetninger (vanligvis polyuretan U-ringer føringsringer) på stemplet for å oppnå toveis tetning. Styreringene, for det meste laget av polytetrafluoretylen (PTFE), reduserer ikke bare direkte friksjon mellom stempelet og sylinderrøret, men sikrer også stempelets koaksialitet, og forhindrer avbøyning av stempelstangen. Når komprimert luft kommer inn i det stangløse kammeret, skyver gasstrykket stemplet mot stangkammeret, mens gassen i stangkammeret slippes ut gjennom eksoshullet. Under eksosprosessen bruker noen modeller en lyddemper for å redusere støy (vanligvis senker støy fra 85dB til under 65dB). Motsatt, når luft kommer inn i stangkammeret, beveger stempelet seg i motsatt retning, og fullfører en frem- og tilbakegående syklus.
Når det gjelder energikonverteringseffektivitet, påvirkes sylinderens mekaniske effektivitet hovedsakelig av tetningsfriksjon og gasskompressibilitet. Under ideelle forhold kan konverteringseffektiviteten fra trykkenergi til mekanisk energi nå 95 %. I praktiske applikasjoner, på grunn av tap av tetningsfriksjon (som står for ca. 5%-10%) og gasslekkasje (som står for ca. 2%-5%), opprettholdes den faktiske effektiviteten vanligvis mellom 70%-90%. Ikke desto mindre, sammenlignet med hydrauliske systemer, krever ikke pneumatiske sylindre komplekse kretsløp som oljetanker og rørledninger, noe som resulterer i en kortere energioverføringsvei og raskere responshastighet. Forsinkelsestiden fra lufttilførsel til stempelstangbevegelse kan kontrolleres innen 0,02-0,05 sekunder, noe som gjør dem spesielt egnet for høyfrekvente operasjonsscenarier (f.eks. elektronisk komponentsortering, som kan gjennomføre 30-50 sykluser per minutt).
Deres miljøtilpasningsfordeler fortjener også vektlegging: komprimert luft i seg selv er ikke-giftig og luktfri, og selv om det oppstår lekkasje, vil det ikke forurense arbeidsstykker eller miljøet. Derfor er de mye brukt i matemballasjeindustrien (f.eks. sjokoladestøpemaskiner) og farmasøytisk preparatindustri (f.eks. vaksinefyllingsutstyr). Sammenlignet med elektriske aktuatorer er pneumatiske sylindre mer holdbare i fuktige miljøer (f.eks. bilvaskeutstyr) og støvete miljøer (f.eks. malmsilingsutstyr), noe som eliminerer bekymringer om motorfuktighetsskader eller støv som kommer inn i viklingene og forårsaker funksjonsfeil. I tillegg har pneumatiske sylindre sterkere overbelastningsmotstand. Når belastningen overstiger nominell verdi, slutter stempelstangen å bevege seg uten å brenne ut som en motor; normal drift kan gjenopprettes ganske enkelt ved å redusere belastningen, noe som resulterer i lavere vedlikeholdskostnader.
II. Typeanalyse: Hvilken sylindertype passer til forskjellige scenarier?
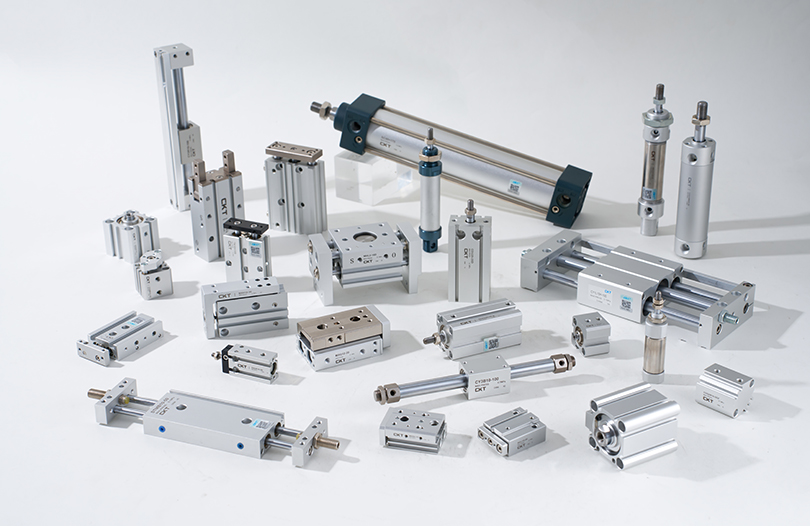
Klassifiseringen av sylindertyper er basert på dybdetilpasning av strukturell design, ytelsesparametere og scenariokrav. Hver type har sin unike applikasjonslogikk og ytelsesgrenser:
1. Lineær bevegelsestype: Grunnleggende valg for konvensjonelle scenarier
Enkeltvirkende sylindre: I tillegg til den vanlige fjær-retur-typen, finnes det gravitasjons-retur-typer (egnet for vertikalt nedadgående installasjonsscenarier, som for eksempel silo-portåpning) og luft-trykk-retur-typer (oppnå retur gjennom en annen lavtrykksluftkrets, egnet for trange rom der fjærer ikke kan installeres). Deres strukturelle funksjon er at bare ett luftinntak er nødvendig for kontroll, noe som sparer antall magnetventiler, og kostnadene deres er 15% -20% lavere enn for dobbeltvirkende sylindre. Begrenset av returmetoden er imidlertid returkraften deres vanligvis mindre enn skyvekraften (returkraften til fjær-retur-typer er omtrent 30%-50% av skyvekraften), og slaget bør ikke være for langt (vanligvis ikke overstige 300 mm, ellers er fjæren utsatt for tretthetssvikt). I praktiske applikasjoner, som materialplassering på samlebånd, kan skyvekraften til enkeltvirkende sylindre kontrolleres ved å justere lufttilførselstrykket (vanligvis satt til 0,3-0,5 MPa) for å unngå å knuse arbeidsstykker, og magnetiske brytere kan brukes til å nøyaktig oppdage om stempelet er på plass.
Dobbeltvirkende sylindre: Basert på installasjonsmetoder kan de deles inn i standardtyper (frontflens, bakflens, fotfeste, tappfeste, etc.) og kompakte typer (integrert sylinderløp og endelokkdesign, reduserer lengden med 20%-30%). Begge sider av stempelet tåler trykk, og forskjellen mellom skyvekraft og trekkkraft stammer hovedsakelig fra stempelstangens tverrsnittsareal (det effektive kraftbærende arealet til stangkammeret er likt det effektive kraftbærende arealet til det stangløse kammeret minus tverrsnittsarealet til stempelstangen). Med en sylinder med en borediameter på 50 mm og en stempelstangdiameter på 20 mm som et eksempel, er skyvekraften til det stangløse kammeret ca. 980N, og trekkkraften til stangkammeret er ca. 750N. Derfor, i vertikale løftescenarier med tung belastning, bør den kraftbærende retningen til det stangløse kammeret prioriteres. I automatiserte produksjonslinjer brukes dobbeltvirkende sylindre ofte i forbindelse med styreenheter (f.eks. lineære føringer) for å forbedre bevegelsesnøyaktigheten. For eksempel, i boltestrammeutstyr på bildelers samlebånd, driver sylinderen strammeakselen til å bevege seg opp og ned, og oppnår en gjentatt posisjoneringsnøyaktighet på ±0,1 mm.
Miniatyr/tynne sylindre: Miniatyrsylindere (med borediametere som 6 mm, 8 mm, 10 mm) har vanligvis sylinderløp laget av rustfritt stål, og stempelstenger gjennomgår hardforkromning (pletteringstykkelse 5-10μm) for å tåle små støt. Ved montering av mobiltelefonkameramoduler må miniatyrsylindre skyve linsekomponenter for mikronnivåposisjonering, så det stilles høye krav til bevegelsesstabiliteten til sylinderen. De er vanligvis utstyrt med strupeventiler (f.eks. nåleventiler) for å kontrollere hastigheten innenfor 50-100 mm/s. Tynne sylindre (med borediametere 20 mm-100 mm) har endestykker produsert gjennom stempling, noe som reduserer vekten med 40 % sammenlignet med standardtyper, noe som gjør dem egnet for installasjon i trange rom som mellom trykkmaskinruller og under CNC-maskinverktøytårn. Noen tynne sylindre integrerer også magnetiske brytermonteringsspor, noe som eliminerer behovet for ekstra braketter og sparer installasjonstid. De tar i bruk en dobbeltforseglingsstruktur (primær tetning sekundær tetning), med en lekkasjehastighet kontrollert under 5 ml/min (under standardforhold).
2. Stangløse sylindre: plassoptimalisert løsning for langslagsscenarier
Kjerneteknologien til mekanisk koblede stangløse sylindre ligger i tetningssystemet. En dobbeltlags tetningslist (indre tetningslist av polyuretan og ytre støvtett stripe av nitrilgummi) brukes ved slissen på sylinderløpet. Tetningslisten er festet med en tetningstrykkblokk på endelokket for å sikre ingen gasslekkasje. Forbindelsen mellom glideren og stempelet er laget av høyfast legeringsmateriale (f.eks. 6061-T6 aluminiumslegering) med anodiseringsbehandling (oksidfilmtykkelse 10-15μm), noe som øker slitestyrken med mer enn 3 ganger. Under drift må glideren bevege seg i forbindelse med en styreskinne (f.eks. innebygd lineært lager) for å unngå skade på tetningslisten forårsaket av eksentriske belastninger. Maksimal tillatt eksentrisk belastning er vanligvis 10%-15% av nominell belastning. For eksempel, i chassistransportleddet til en bilmonteringslinje, må en mekanisk koblet stangløs sylinder drive et chassis som veier 50 kg for å bevege seg med et slag på opptil 5m. I dette tilfellet bør en forsterket styreskinne velges, og hastigheten bør kontrolleres til 0,8-1,2m/s for å unngå utstyrsvibrasjoner forårsaket av overdreven treghet.
De magnetiske ringene til magnetiske stavløse sylindre er laget av neodym-jern-bor høystyrke magnetisk materiale med et magnetisk energiprodukt på 35-40MGOe. Synkron bevegelse oppnås gjennom den magnetiske tiltrekningen mellom den indre magnetiske ringen på stempelet og den ytre magnetiske ringen på den ytre bevegelige kroppen. For å sikre stabil magnetisk kraft, bør gapet mellom de indre og ytre magnetringene kontrolleres til 0,5-1 mm, og sylinderrørmaterialet må være ikke-magnetisk (f.eks. aluminiumslegering, 304 rustfritt stål). Fordelen deres ligger i den stangløse strukturen, som gir bedre tetningsytelse med nesten null lekkasje, noe som gjør dem egnet for scenarier med høye krav til renhet (f.eks. transport av halvlederskiver). Imidlertid er belastningskapasiteten begrenset av magnetisk kraft, vanligvis med en maksimal belastning på ikke mer enn 30 kg, og de er ikke egnet for høyfrekvente start-stopp-scenarier (ellers er den magnetiske ringen utsatt for avmagnetisering).
3. Roterende sylindre: Spesialiserte aktuatorer for rotasjonsbevegelse
Roterende sylindre med tannstang: Tannstangen og stempelet er utformet som en integrert enhet, og tannstangprofilen er for det meste uvoldig (modul 1-3). Den fungerer med høypresisjonsgir (transmisjonsnøyaktighet opp til grad 5) for å sikre en rotasjonsvinkelfeil på mindre enn ±0,5°. Noen modeller er utstyrt med vinkeljusteringsskruer, som tillater finjustering av rotasjonsvinkelen innenfor ±5° for å møte presise posisjonskrav. I ventilkontrollscenarier (f.eks. rørledningsventiler i vannbehandlingsanlegg), kan tannstang-roterende sylindre kontrollere rotasjonshastigheten ved å justere lufttilførselstrykket (vanligvis 0,4-0,6 MPa) og oppnå ventilåpning, lukking og mellomposisjonshold ved hjelp av posisjonssensorer, med en levetid på mer enn 1 million livssykluser.
Roterende sylindre av skovltype: Lamellen og rotoren er forbundet med en nøkkel, og tetninger (vanligvis nitrilgummi PTFE kombinerte tetninger) må installeres på begge sider av skovlen for å forhindre gasslekkasje fra den ene siden til den andre. Statorens indre vegg krever presisjonsbearbeiding for å sikre et tetningsgap på 0,02-0,05 mm mellom statoren og skovlen; ellers vil effektiviteten reduseres betydelig. Rotasjonsvinkelen til roterende sylindre av vingetype er vanligvis faste vinkler som 90°, 180° og 270°. For vilkårlig vinkelkontroll kreves en vinkelkontroller. På grunn av strukturelle begrensninger er utgangsmomentet deres lite (f.eks. har en vingetype sylinder med en borediameter på 40 mm et maksimalt dreiemoment på ca. 5N·m), så de brukes mest til lysarmaturrotasjon (f.eks. klemme av små arbeidsstykker). Pakningene må skiftes regelmessig (vanligvis hver 3.-6. måned) for å sikre tetningsytelse.
4. Spesialiserte typer for ekstreme miljøer: Adaptiv design for tøffe forhold
I miljøer med høye temperaturer (f.eks. utstyr for håndtering av stålemner i metallurgisk industri, med en driftstemperatur på 200-300°C), må sylindere bruke høytemperaturbestandige materialer: sylinderrøret er laget av 316L rustfritt stål (som tåler temperaturer under 300°C), tetningene er laget av fluorgummi til -20°C2 langsiktig driftstemperatur (20°C2). med korttidsmotstand opp til 250°C), og stempelstangoverflaten er belagt med keramikk (hardhet opp til HV1000 eller høyere, øker slitestyrken med 5 ganger). I tillegg må varmeavledere legges til på endestykkene for å forhindre varmeoverføring til tetningene som forårsaker aldring.
I korrosive miljøer (f.eks. marineteknisk utstyr i kontakt med sjøvannssalt), krever sylindere omfattende anti-korrosjonsbehandling: sylinderrøret er laget av 316L rustfritt stål med passiveringsbehandling, stempelstangen er laget av 316L rustfritt stål eller gjennomgår forkromning (pletteringstykkelse 20-30μm) med endestykker, samt andre endestykker, stempel, laget av rustfritt stål, og tetninger er laget av fluorgummi eller perfluoretergummi med sterk korrosjonsbestandighet. Noen modeller installerer også anti-korrosjonsfiltre ved luftportene for ytterligere å forhindre at korrosive gasser kommer inn i sylinderens indre.
I renromsmiljøer (f.eks. produksjon av halvlederbrikker, som krever ISO klasse 1 renslighet), må sylindere oppfylle krav til lav partikkelutslipp og lav flyktighet: sylinderrøret og stempelstangen er laget av 316L rustfritt stål med presisjonspolering (overflateruhet Ra 0,1-02 for å forhindre støvsuging). ikke-metalliske komponenter som tetninger og føringsringer er laget av lavpartikkelutslippsmaterialer som PTFE eller modifisert polyetylen, og gjennomgår høytemperaturrengjøring for å fjerne flyktige stoffer; sylinderoverflaten gjennomgår antistatisk behandling for å forhindre statisk adsorpsjon av støv. Videre må eksosen fra renromsspesifikke sylindere behandles med et høyeffektivt partikkelluftfilter (HEPA) for å unngå å forurense renromsmiljøet med eksosgass.|
III. Valgveiledning: Nøyaktig matching av krav gjennom femdimensjonale parametere
Sylindervalg bestemmer direkte utstyrets stabilitet og effektivitet. Det er nødvendig å systematisk vurdere kjernedimensjoner som last, trykk og slag, kombinert med praktiske operasjonstrinn:
1. Beregning av belastning: Avklar nødvendig skyvekraft/trekkkraft
Analyser først lasttypen (horisontal bevegelse, vertikal løfting osv.). For horisontale laster må friksjonskoeffisienten (vanligvis 0,1-0,3) vurderes, og ved vertikale laster må det tas hensyn til gravitasjonsakselerasjon. Beregningslogikken for faktisk skyvekraft er: faktisk skyvekraft = faktisk arbeidstrykk × effektivt stempelareal × effektivitetskoeffisient.
Blant dem må det faktiske arbeidstrykket vurdere trykktap i lufttilførselen (for eksempel for en rørledningslengde på 10 m og en diameter på 8 mm, er trykktapet omtrent 0,02-0,05 MPa), så det faktiske arbeidstrykket er vanligvis 5% -10% lavere enn lufttilførselstrykket. For det effektive stempelområdet, i tilfelle av en enkeltstempelstangsylinder, er det effektive arealet til det stangløse kammeret tverrsnittsarealet av sylinderrørets indre, og det effektive området til stangkammeret er tverrsnittsarealet til sylinderløpet minus tverrsnittsarealet til stempelstangen. Effektivitetskoeffisienten avhenger av sylinderpresisjonen: 0,7-0,8 for vanlige sylindre og 0,8-0,9 for høypresisjonssylindre (f.eks. guidede sylindre).
Ta et skråtrykksscenario ved 30° som eksempel: arbeidsstykkevekten er 50 kg, glir på en styreskinne (friksjonskoeffisient 0,15), med en akselerasjon på 0,8m/s² under akselerasjonsfasen, og et lufttilførselstrykk på 0,6MPa (faktisk arbeidstrykk 0,55MPa). Beregn først den totale belastningskraften: tyngdekraftskomponenten i skråretningen = 50kg × 9,8m/s² × sin30° ≈ 245N; friksjonskraft = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6N; treghetskraft = 50 kg × 0,8 m/s² = 40N; total lastkraft = summen av disse tre delene, omtrent 348,6N. Hvis det stangløse kammeret brukes til kraftbæring og effektivitetskoeffisienten er 0,8, er det nødvendige effektive stempelarealet = total lastkraft / (faktisk arbeidstrykk × effektivitetskoeffisient), beregnet til å være ca. 7,97×10^-4 m². Borediameteren kan utledes fra det effektive området, beregnet til å være omtrent 31,6 mm. I praksis bør en standard borediameter på 40 mm velges (standard borediameter serie: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, etc.). På dette tidspunktet er den faktiske skyvekraften = 0,55 MPa × effektivt areal av det stangløse kammeret for en 40 mm borediameter × 0,8 effektivitetskoeffisient, omtrent 552N. Sikkerhetsfaktoren (forholdet mellom faktisk skyvekraft og total lastkraft) er omtrent 1,58, og oppfyller kravet til 1,5-2 sikkerhetsfaktor.
2. Slag og buffering: Unngå bevegelsespåvirkning
Slagvalg må ta hensyn til den faktiske bevegelsesavstanden til utstyret og en sikkerhetsmargin. I tillegg til den konvensjonelle 5%-10% marginen, bør følgende faktorer også vurderes: hvis sylinderen brukes til å skyve arbeidsstykker til en spesifisert posisjon, må det reserveres et justeringsrom for arbeidsstykkeplasseringsfeil (vanligvis 5-10 mm); hvis det brukes til å klemme arbeidsstykker, må det reserveres en kompensasjonsplass for arbeidsstykkestørrelsesavvik (vanligvis 3-5 mm). For sylindre med lang slaglengde (~300 mm), må man være spesielt oppmerksom på stivheten til stempelstangen for å forhindre bøyning under belastning. Generelt bør forholdet mellom borediameter og slag styres innenfor 1:10 (f.eks. en borediameter på 40 mm med en maksimal slaglengde på 400 mm). Hvis dette forholdet overskrides, bør en fortykket stempelstang (f.eks. øke stempelstangens diameter fra 16 mm til 20 mm) eller en styreanordning (f.eks. dobbelakselsylinder, styrt sylinder) velges.
Valget av buffersystemet avhenger av bevegelseshastighet, lastvekt og utstyrspresisjonskrav: når hastigheten er ≤0,3m/s og belastningen er ≤50kg, kan gummibuffering brukes (enkel struktur, lav kostnad), men buffereffekten er begrenset, noe som gjør den egnet for scenarier som er ufølsomme for støt (f.eks. materialpressing); når hastigheten er 0,3-0,8m/s og belastningen er 50-200kg, kreves justerbar buffering (justerbar buffering kreves) – oppnås ved å installere en strupeventil på bufferkammeret for å justere eksoshastigheten. Dette muliggjør fleksibel justering av bufferkraften basert på faktiske arbeidsforhold, noe som gjør den egnet for de fleste industrielle scenarier (f.eks. posisjonering av arbeidsstykket på samlebånd). Når hastigheten overstiger 0,8 m/s og belastningen overstiger 200 kg, er det nødvendig med en hydraulisk støtdemper (montert uavhengig på slutten av sylinderslaget). Den har stor bufferkapasitet og kan redusere støtakselerasjonen fra 10m/s² til under 2m/s², noe som gjør den ideell for høyhastighets- og tungbelastningsscenarier (f.eks. håndtering av store arbeidsstykker).
I tillegg krever vedlikehold av buffersystemet oppmerksomhet: Bufferkammeret til justerbar buffering bør rengjøres regelmessig (hver 3.-6. måned) for å forhindre blokkering av eksoshullet av urenheter, noe som vil forårsake bufferfeil. Gummibufferputer bør inspiseres med jevne mellomrom (hver 1-2 måned); hvis det oppdages aldring eller deformasjon, må de skiftes ut umiddelbart for å unngå økt støt og risiko for skade på utstyret.
3. Installasjon og deteksjon: Tilpasning til utstyrets struktur
Valget av installasjonsmetode må ta hensyn til utstyrets romlige layout, kraftretning og krav til bevegelsesnøyaktighet:
Flensmontering: Delt inn i frontflens (montert i fremre ende av sylinderen) og bakre flens (montert i bakre ende av sylinderen). Høystyrkebolter (f.eks. klasse 8.8 eller høyere) bør brukes for å koble flensen til utstyret, og vinkelrett mellom flensflaten og sylinderaksen må sikres (perpendikulasjonsfeil ≤0.1mm/m). Denne metoden er egnet for scenarier med faste belastninger og høye krav til bevegelsesnøyaktighet (f.eks. fastspenning med maskinverktøy).
Tappmontering: Inkluderer fiskeøyetapper (som tillater en viss svingvinkel, vanligvis ±5°) og tapper med kulelager (svingvinkel opp til ±10°). Under installasjonen må passklaringen mellom tapphullet og utstyrets tilkoblingsaksel sikres (vanligvis 0,05-0,1 mm) for å unngå ustabil bevegelse forårsaket av for stor klaring. Den er egnet for scenarier der lasten svinger litt (f.eks. skyveanordninger på skrå transportører).
Fotmontering: Inkluderer fremre fotfester, bakre fotfester og fotfester med dobbel krok. Forbindelsen mellom fotfestet og utstyret må være sikker for å forhindre at den løsner under belastning. På grunn av det faktum at støttepunktene til fotfestet er langt fra sylinderaksen, er dens sidekraftmotstand svak (lateral belastning overstiger vanligvis ikke 10% av den nominelle belastningen). Den er egnet for scenarier med lett belastning med faste bevegelsesretninger (f.eks. skyving av små arbeidsstykker).
Pivotmontering: Sylinderen er festet til utstyrsbraketten via en dreietapp, slik at sylinderen kan svinge rundt pivotpinnen (svingningsvinkel vanligvis ±15°). Passformen mellom dreietappen og sylindertapphullet bør bruke en overgangspasning (f.eks. H7/g6), noe som gjør den egnet for scenarier der lasten har en stor svingvinkel (f.eks. materialvippemekanismer).
For posisjonsdeteksjon finnes det i tillegg til vanlige magnetiske brytere også grensebrytere og fotoelektriske sensorer: Magnetiske brytere registrerer stempelposisjonen ved å registrere den magnetiske ringen på stempelet, med en rask responshastighet (≤1ms). Under installasjonen må det tas hensyn til innrettingsnøyaktigheten med den magnetiske ringen (avvik ≤1 mm); ellers kan deteksjonsfeil oppstå. Grensebrytere utløses av mekanisk kontakt, og tilbyr høy pålitelighet, men lav responshastighet (≥10ms), noe som gjør dem egnet for scenarier med krav til lav responshastighet (f.eks. utstyrsgrenseposisjonsbeskyttelse). Fotoelektriske sensorer oppnår posisjonering ved å oppdage blokkeringssignalet til stempelet eller glideren, som ikke krever kontakt med sylinderkroppen, noe som gjør dem egnet for korrosive eller høytemperaturmiljøer. Det er imidlertid nødvendig å sikre at det ikke er sterk lysinterferens i deteksjonsområdet.
4. Hastighetskontroll: samsvarende arbeidsforholdskrav
Sylinderhastigheten styres hovedsakelig av struping av luftinntak eller struping av eksos, og applikasjonsscenarioene og justeringslogikken til disse to metodene varierer betydelig:
Luftinntaksregulering innebærer å installere en gassventil ved sylinderens luftinntak for å kontrollere forlengelsen eller tilbaketrekkingshastigheten til stempelstangen ved å begrense inntaksstrømmen. Denne metoden har fordelen med enkel justering og er egnet for scenarier med lave krav til hastighetsstabilitet (f.eks. vanlig materialskyving). Men når belastningen endres, svinger hastigheten betydelig (fluktuasjonsområde opp til ±20%). For eksempel, når vekten av det pressede arbeidsstykket øker fra 10 kg til 20 kg, kan hastigheten reduseres fra 150 mm/s til under 100 mm/s hvis luftinntaksregulering brukes, noe som påvirker produksjonssyklusen.
Eksosregulering innebærer å installere en gassventil ved sylinderens eksosport for å indirekte justere bevegelseshastigheten ved å kontrollere eksoshastigheten. Siden eksosgassregulering opprettholder et visst mottrykk inne i sylinderen, undertrykker den effektivt hastighetssvingninger forårsaket av lastendringer (fluktuasjonsområdet kan kontrolleres innenfor ±5%), noe som gjør den mer egnet for scenarier med høye krav til hastighetsstabilitet (f.eks. deljustering i presisjonsmontering). Under faktisk justering må det tas hensyn til installasjonsposisjonen til eksosgassventilen: for dobbeltvirkende sylindre bør gassventiler installeres ved eksosåpningene til både det stangløse kammeret og stangkammeret for uavhengig å justere forlengelses- og tilbaketrekkingshastighetene.
I tillegg påvirkes sylinderhastigheten også av lufttilførselshastigheten og rørledningens diameter. Når rørledningens lengde overstiger 10 m, bør rørledningens diameter økes passende (f.eks. fra 8 mm til 10 mm) for å unngå hastighetsreduksjon på grunn av utilstrekkelig strømningshastighet. Hvis ultrahøyhastighetsbevegelse (~1m/s) er nødvendig, bør en storstrømsmagnetventil (boringsdiameter ≥15mm) velges, kombinert med en kort rørledning (≤5m) for å redusere gassstrømmotstanden.
5. Tilbehørsmatching: Sikrer jevn systemdrift
Det rasjonelle utvalget av tilbehør påvirker direkte driftsstabiliteten og levetiden til sylinderen, og nøkkeltilbehør som rørledninger, magnetventiler og koblinger må vurderes en etter en:
For rørledninger bør materialet velges basert på arbeidstrykk og omgivelsestemperatur: Polyuretanrørledninger kan brukes for normaltemperatur, lavtrykksscenarier (trykk ≤1MPa, temperatur -5℃ til 60℃) på grunn av deres gode fleksibilitet og lette vekt, noe som gjør dem egnet for bevegelsesscenarier med hyppige bøyninger av roboter (f.eks. Nylonrørledninger bør brukes for middels temperaturscenarier (temperatur -20 ℃ til 120 ℃) på grunn av deres bedre aldringsmotstand. Polytetrafluoretylen-rørledninger er egnet for korrosive miljøer da de tåler sterke syrer og alkalier. Rørledningsdiameteren må samsvare med sylindergrensesnittet; Vanlige sylindergrensesnittspesifikasjoner inkluderer G1/8, G1/4 og G3/8, tilsvarende rørledningsdiametere på henholdsvis 6 mm, 8 mm og 10 mm. Bruk av en underdimensjonert rørledningsdiameter vil resultere i utilstrekkelig strømningshastighet og redusert sylinderhastighet.
Magnetventiler er kjernekomponenter for å kontrollere sylinderbevegelse og bør velges basert på sylindertype og bevegelseskrav: Enkeltvirkende sylindre krever 2/3-veis magnetventiler (kontrollerer luftinntak og avtrekk), mens dobbeltvirkende sylindere krever 5/2-veis magnetventiler (kontrollerer luftinntak og avtrekk for både det stangløse og stangkammeret). Spenningsspesifikasjonen til magnetventilen må samsvare med utstyrets strømforsyning (vanlige spesifikasjoner inkluderer DC24V og AC220V), og responstiden bør være ≤10ms for å oppfylle kravene til høyfrekvent bevegelse. I tillegg, i støvete eller fuktige omgivelser, bør magnetventiler med et beskyttelsesnivå på IP65 eller høyere velges for å forhindre skade på interne komponenter.
Koblinger brukes til å koble rørledninger til sylindere og magnetventiler, og modeller som samsvarer med rørledningsdiameter og grensesnittspesifikasjoner bør velges: Hurtigkoblingsfittings muliggjør enkel installasjon og er egnet for scenarier som krever hyppig demontering (f.eks. utstyrs idriftsettelsesfaser). Kompresjonsfittings gir bedre tetningsytelse og er egnet for scenarier som krever langsiktig stabil drift (f.eks. produksjonslinjeutstyr). I miljøer med store vibrasjoner (f.eks. verktøymaskiner), bør koblinger med låsemuttere brukes for å hindre løsnede og lekkasje.
IV. Vedlikeholdstips: Hvordan forlenge levetiden til pneumatiske sylindre?
Vitenskapelig vedlikehold kan forbedre sylinderens pålitelighet betydelig og redusere forekomsten av feil. Kjernen ligger i fire nøkkelaspekter: lufttilførselsrensing, tetningsbeskyttelse, regelmessig inspeksjon og feildiagnose. Nedenfor er detaljerte praktiske metoder:
1. Rensing av lufttilførsel: Reduserer intern slitasje
Fuktighet, olje og urenheter i trykkluft er hovedårsakene til intern slitasje på sylindre og aldring av tetninger. Et tre-trinns rensesystem er nødvendig for å oppnå effektiv filtrering:
Primærfiltrering (forfiltrering): Et hovedledningsfilter er installert ved utløpet av luftkompressoren med en filtreringspresisjon på 5-10μm, hovedsakelig brukt til å fjerne store partikkelformige urenheter (f.eks. rust, støv) fra luften og separere en del av det flytende vannet og oljen. Dreneringsventilen bør åpnes regelmessig (hver 1-2 uke) for å drenere vann. I miljøer med høy luftfuktighet (f.eks. regntider i sørlige områder), bør dreneringsfrekvensen økes (1-2 ganger per dag) for å forhindre vannakkumulering inne i filteret.
Sekundærfiltrering (presisjonsfiltrering): Et presisjonsfilter er installert i sylinderlufttilførselskretsen med en filtreringspresisjon på 1-5μm for ytterligere å fjerne fine urenheter og oljetåke. Filterelementet til presisjonsfilteret bør skiftes regelmessig (hver 3.-6. måned). I støvete miljøer (f.eks. malmforedlingsverksteder), bør utskiftingssyklusen forkortes (hver 1-2 måned). Ved utskifting bør lufttilførselen slås av først, og trykket inne i filteret bør avlastes for å hindre at urenheter kommer inn i nedstrømskretsen.
Tertiær filtrering (oljetåkebehandling): For oljefrie smøresylindere (brukt i noe utstyr for næringsmiddel- og farmasøytisk industri), bør en oljetåkeseparator installeres etter presisjonsfilteret med en filtreringspresisjon på 0,01μm for å fjerne sporoljetåke fra luften, og sikre at oljeinnholdet i luften som kommer inn i sylinderen er ≤ 01mg/0mg.³1mg. Filterelementet til oljetåkeutskilleren bør skiftes ut hver 6.-12. måned, og en differensialtrykkmåler bør brukes for å overvåke tilstoppingsstatusen til filterelementet. Hvis differansetrykket overstiger 0,1 MPa, må filterelementet skiftes umiddelbart.
I tillegg bør trykket til trykkreduksjonsventilen justeres stabilt innenfor sylinderens nominelle arbeidstrykkområde (vanligvis 0,4-0,6 MPa) for å unngå skade på tetningene forårsaket av overtrykksdrift. Hvis utstyret er inaktivt i lang tid (mer enn 1 måned), bør lufttilførselen slås av, og trykkluften inne i sylinderen bør avlastes for å forhindre intern korrosjon.
2. Forseglingsbeskyttelse: Blokkering av ytre farer
Tetninger er nøkkelkomponenter for å forhindre gasslekkasje og sikre normal drift av sylinderen. Målrettede beskyttelsestiltak bør tas basert på applikasjonsscenarioet:
Daglig inspeksjon: Overflaten på sylinderstempelstangen bør inspiseres ukentlig for riper eller korrosjon. Hvis det blir funnet rustflekker eller riper på stempelstangens overflate, bør de poleres forsiktig med fint sandpapir (800-1000 grit) umiddelbart, og deretter bør spesialfett (f.eks. litiumbasert fett) påføres for å forhindre skade på tetningene. Kontroller samtidig om det er lekkasje ved forbindelsen mellom sylinderendelokket og sylinderløpet. Hvis det oppdages lekkasje, stram til koblingsboltene (momentet må være i samsvar med kravene til sylinderens manuelle for å unngå deformasjon av sylinderrøret forårsaket av overstramming). Hvis det fortsatt oppstår lekkasje etter tiltrekking, bytt endedekselpakningen.
Utskifting av tetning: Når sylinderen har økt lekkasje (over 10 ml/min), betydelig redusert bevegelseshastighet eller blokkering av stempelstangen, bør tetningene skiftes ut umiddelbart. Før utskifting bør sylinderen demonteres, og komponenter som sylinderløpet og stempelet bør rengjøres (rengjøres med vannfri etanol eller parafin; etsende løsemidler bør unngås). Ved utskifting bør pakninger som samsvarer med den originale modellen velges (vær oppmerksom på materialtilpasning, f.eks. fluorgummitetninger for høytemperaturscenarier), og en liten mengde fett bør påføres tetningsoverflaten under installasjonen for å redusere installasjonsmotstanden og unngå tetningsskader.
Støvbeskyttelse: I støvete miljøer (f.eks. trebearbeidingsverksteder, sementforedlingsanlegg) bør et støvdeksel (f.eks. teleskopisk støvdeksel, sammenleggbart støvdeksel) installeres ved den forlengende enden av sylinderstempelstangen for å hindre at støv kommer inn i sylinderens indre. Støvdekselet bør inspiseres regelmessig (hver 2.-4. uke); hvis det oppdages skade, bør den skiftes ut umiddelbart for å forhindre at støv kommer inn i sylinderrøret gjennom stempelstangen og forverrer intern slitasje.
3. Regelmessig inspeksjon: Rettidig feilsøking
Regelmessig inspeksjon er et viktig middel for å forhindre sylinderfeil. Månedlige, kvartalsvise og årlige inspeksjonssystemer bør etableres, med klare inspeksjonspunkter og standarder:
Månedlig inspeksjon: Fokuser på å sjekke sylinderens driftsstatus, inkludert om bevegelsen er jevn, om det er unormal støy (f.eks. "susende" lekkasjelyd, "klakkende" mekanisk kollisjonslyd), og om stempelstangen beveger seg jevnt (ingen blokkering eller avbøyning). Kontroller samtidig deteksjonsnøyaktigheten til den magnetiske bryteren ved å skyve stempelet manuelt og observere om magnetbryteren kan detektere stempelposisjonen nøyaktig. Hvis det oppstår deteksjonsfeil, juster installasjonsposisjonen til magnetbryteren eller bytt bryteren.
Kvartalsvis inspeksjon: Demonter og inspiser nøkkelkomponentene til sylinderen, inkludert stempelet, stempelstangen og føringsringen. Kontroller om det er slitasje på stempeloverflaten (stempelet bør skiftes ut hvis slitasjen overstiger 0,1 mm), retthetsfeilen til stempelstangen (stempelstangen bør kalibreres eller byttes hvis feilen overstiger 0,1 mm/m), og slitasjen på føringsringen (styreringen bør skiftes hvis klaringen overstiger 0,2 mm). Sjekk i tillegg overflateruheten til den indre veggen av sylinderfatet; hvis det blir funnet tydelige riper eller rust, bør sylinderrøret repareres med honeverktøy eller skiftes ut.
Årlig inspeksjon: Test den totale ytelsen til sylinderen, inkludert testing av trykk-/trekkkraft (mål den faktiske utgangskraften med et dynamometer; hvis avviket fra merkeverdien overstiger 10 %, undersøk årsaken, for eksempel tetningsslitasje eller utilstrekkelig lufttilførselstrykk), lekkasjetesting (mål sylinderlekkasjen ved tetningslevetid, og erstatt den nominelle levetiden), og bytt ut den nominelle levetiden; (simuler faktiske arbeidsforhold og kjør kontinuerlig i mer enn 100 000 sykluser for å observere om sylinderen har feil). Stram samtidig tilkoblingsboltene og koblingene til sylinderen helt for å forhindre at den løsner forårsaket av langvarig vibrasjon.
4. Feildiagnose: Rask plassering og løsning
Når en sylinder svikter, bør feilsøking følge prinsippet om "ekstern først, intern andre; enkel først, kompleks andre". Nedenfor er vanlige feil og deres løsninger:
Feil 1: Sylinderen beveger seg sakte eller ikke i det hele tatt
Mulige årsaker: ① Utilstrekkelig lufttilførselstrykk (feil justering av trykkreduksjonsventil eller feil på luftkompressoren); ② Blokkert eller underdimensjonert rørledning (rørledning blokkert av urenheter eller rørledningsdiameter oppfyller ikke kravene); ③ Feil på magnetventilen (utbrent spole eller fastkjørt ventilkjerne); ④ Eldre tetninger (lekkasje forårsaket av slitte stempeltetninger).
Løsninger: ① Kontroller lufttilførselstrykket, juster trykkreduksjonsventilen til det nominelle trykket, og reparer eller bytt ut luftkompressoren hvis den svikter; ② Demonter rørledningen og blås ut den blokkerte delen med trykkluft; erstatte rørledningen med en større diameter hvis rørledningens diameter er utilstrekkelig; ③ Kontroller spenningen på magnetventilspolen, bytt spolen hvis den er utbrent, og demonter og rengjør ventilkjernen hvis den sitter fast; ④ Demonter sylinderen og bytt ut de aldrende tetningene.
Feil 2: Alvorlig sylinderlekkasje
Mulige årsaker: ① Skadet endedekselpakning (løse bolter eller gammel pakning); ② Slitte stempelstangtetninger (oppripet stempelstangoverflate eller aldrende tetninger); ③ Skadet sylinderløp og stempeltetninger (slitt stempel eller aldrende tetninger); ④ Løse koblinger (løsnede koblinger forårsaket av vibrasjon).
Løsninger: ① Stram endedekselboltene og bytt ut pakningen hvis den eldes; ② Reparer den oppskrapte stempelstangoverflaten og skift stempelstangtetningene; ③ Skift stempel og stempelpakninger; ④ Stram til kontaktene og skift dem ut hvis de er skadet.
Feil 3: Unormal støy under sylinderdrift
Mulige årsaker: ① Stempelstangavbøyning (feil installasjon eller slitt føringsring); ② Mislykket buffersystem (feil justering av bufferskruer eller slitte buffertetninger); ③ Urenheter inne i sylinderfatet (urenheter som kommer inn i sylinderfatet på grunn av utilstrekkelig lufttilførselsrensing); ④ Magnetventilens kommuteringspåvirkning (rask magnetventilresponshastighet eller ingen bufferenhet).
Løsninger: ① Korriger sylinderinstallasjonsposisjonen og bytt ut den slitte føringsringen; ② Juster bufferskruene på nytt og skift ut buffertetningene hvis de er slitt; ③ Rengjør sylinderrøret og forbedre lufttilførselsrensingen; ④ Installer en strupeventil ved magnetventilens utløp for å redusere gassstrømningshastigheten, eller velg en magnetventil med bufferfunksjon.
Feil 4: Feil ved registrering av magnetbryter
Mulige årsaker: ① Feil monteringsposisjon for magnetbryteren (ikke på linje med magnetringen på stempelet); ② Magnetisk ringdemagnetisering (magnetisk ringstyrke redusert på grunn av høyfrekvent start-stopp eller høytemperaturmiljø); ③ Magnetisk bryterfeil (utbrent spole eller skade på komponenten); ④ Interferensfaktorer (sterkt magnetfelt eller høyfrekvent utstyrsinterferens i nærheten).
Løsninger: ① Juster installasjonsposisjonen til den magnetiske bryteren for å sikre innretting med den magnetiske ringen; ② Bytt ut den avmagnetiserte magnetringen; ③ Skift ut den magnetiske bryteren; ④ Hold deg unna sterke magnetiske felt eller høyfrekvent utstyr, eller velg en anti-interferens magnetisk bryter.
V. Dybdeanalyse av vanlige applikasjonsscenarier: praktiske løsninger basert på arbeidsforhold
Bruken av pneumatiske sylindre i ulike bransjer krever optimalisert design basert på spesifikke arbeidsforhold. Valg, installasjon, igangkjøring og parameterinnstillinger for sylindere varierer betydelig på tvers av scenarier. Nedenfor er en sammendragstabell over kjerneapplikasjonsparametere for fire typiske bransjer, etterfulgt av detaljerte praktiske løsninger:
| Industrifelt | Kjernekrav | Anbefalt sylindertype | Nøkkelparameterkrav | Installasjon og vedlikehold |
| Elektronisk produksjon | Høy presisjon lav vibrasjon | Miniatyrstyrte, renromssylindre | Boring 12-25 mm, repetisjonsnøyaktighet ±0,02 mm, renhet ISO klasse 5 | Installer: Laserparallellismekalibrering (≤0,01 mm/m), PTFE-rør Vedlikehold: Månedlig overflaterengjøring, kvartalsvis forseglingskontroll |
| Bilproduksjon | Høy belastning Lang levetid | Kraftig roterende tannstang | Boring 80-125 mm, dreiemoment ≥50N·m, styrke ≥800MPa | Installer: Dyvelpinnenforbindelse (klaring ≤0,03 mm), forsterkede føringer Vedlikehold: Per-skift stangsmøring, Ukentlig bufferrengjøring |
| Matemballasje | Enkel rengjøring uten forurensning | Rustfritt stål, anti-stick belagt | Karosseri SUS316L, Ra ≤0,8μm, FDA-forseglinger | Installer: Bort fra produktbanen, slanger av næringsmiddelkvalitet (kvartalsvis utskifting) Vedlikehold: Månedlig mikrobiell test, halvårlig samsvarskontroll |
| Logistikk og lager | Høy hastighet Høy pålitelighet | Høyhastighets, tynne sylindre | Borediameter 32-63 mm, hastighet 30-50 sykluser/min, tretthetsmotstand ≥1 million sykluser | Monter: Flytende ledd (±3°), Hurtige eksosventiler Vedlikehold: Månedlig linjeslitasjesjekk, kvartalsvis timingoptimalisering |
1. Elektronisk produksjonsindustri: Nøyaktig kontroll for presisjonsmonteringsscenarier
I presisjonsscenarier som sveising av hovedkort på mobiltelefoner og chip-emballasje, må sylindre oppnå mikron-nivå posisjonering og stabil bevegelse, med kjernekravene til "høy presisjon lav vibrasjon":
Valgtilpasning: Prioriter miniatyrstyrte sylindre (f.eks. borediameter 12 mm-25 mm) med en dobbel styreakselstruktur, og oppnå en gjentatt posisjoneringsnøyaktighet på ±0,02 mm for å unngå posisjoneringsavvik forårsaket av eksentriske belastninger i enkeltakslede sylindre. For sponhåndtering bør renromsspesifikke sylindere (ISO-klasse 5 eller høyere) med belegg med lavt partikkelutslipp velges for å forhindre støvforurensning av sponstifter.
Installasjon og igangkjøring: Under installasjonen, bruk et laserjusteringsverktøy for å kalibrere parallelliteten mellom sylinderaksen og arbeidsbenken (feil ≤0,01 mm/m) for å unngå sidekrefter som skader presisjonskomponenter. PTFE-rørledninger (innvendig diameter 4 mm-6 mm) bør brukes for å redusere innvirkningen av luftstrømpulsering på bevegelsesstabiliteten; i mellomtiden bør en presisjonstrykkregulator (nøyaktighet ±0,005 MPa) installeres ved sylinderluftinntaket for å stabilisere arbeidstrykket ved 0,3-0,4MPa, og forhindre sveiseavvik forårsaket av trykksvingninger.
Parameteroptimalisering: Bruk eksosgassregulering for hastighetskontroll, juster hastigheten til 30-50 mm/s via en mikrogassventil, og match med fleksible bufferputer (hardhet 50-60 Shore A) for å unngå sponforskyvning forårsaket av slag ved slutten av slag. Ved sveisestasjoner kan en trykksensor installeres i enden av sylinderstempelstangen for å overvåke kontakttrykket i sanntid (vanligvis kontrollert ved 5-10N), og systemet vil slå seg av umiddelbart hvis trykket er unormalt for å beskytte chipen mot trykkskader.
2. Bilindustri: stabilitetsforsikring for scenarier for håndtering av tung last
I scenarier som sveising av karosseri og montering av chassis, må sylindrene tåle tunge belastninger (50-200 kg) og operere ofte, med kjernekravene til "høy belastning lang levetid":
Valgtilpasning: Velg kraftige sylindre (borediameter 80mm-125mm) med stempelstenger laget av 45# stål med forkromning (pletteringstykkelse 20-30μm) og en trykkstyrke på ≥800MPa for å unngå at stempelstangen bøyes under langvarig tung belastning. For karosserivipping (f.eks. 90° vipping og håndtering), bør tannstangssylindre (dreiemoment ≥50N·m) matches med elektromagnetiske bremser for å forhindre at karosseriet glir når strømmen brytes.
Installasjon og igangkjøring: Installasjonsbraketter bør sveises av Q235 stålplater med en tykkelse på ≥10 mm for å sikre bæreevne; koblingen mellom sylinderen og braketten bør bruke pluggstiftbolter (passeklaring ≤0,03 mm) for å unngå bevegelsesavvik forårsaket av løse bolter. I chassistransportlinjer bør stangløse sylindre være utstyrt med forsterkede styreskinner (bæreevne ≥300 kg), og grenseblokker bør installeres i begge ender av styreskinnene for å forhindre at glideren støter mot endestykket på grunn av overkjøring.
Vedlikeholdsoptimalisering: Kontroller smørestatusen til stempelstangoverflaten hvert skift (8 timer), påfør høytemperaturfett (temperaturmotstand -30℃ til 150℃) for å redusere slitasje; demonter sylinderendelokket ukentlig for å rense urenheter i bufferkammeret og bytt ut aldrende buffertetninger (vanligvis polyuretan) for å unngå støtskader forårsaket av buffersvikt.
3. Matemballasjeindustri: Samsvarsdesign for hygieniske scenarier
I scenarier som matfylling og emballasjeforsegling, må sylindere oppfylle hygienestandarder (f.eks. FDA-sertifisering), med kjernekravene til "forurensningsfri enkel rengjøring":
Valgtilpasning: Velg sylindre i rustfritt stål (sylindersylindermateriale SUS316L) med en polert overflate (ruhet Ra ≤0,8μm) for å forhindre at matrester fester seg; forseglinger bør være laget av næringsmiddelgodkjent fluorgummi (i samsvar med FDA 21 CFR Part 177) for å forhindre frigjøring av skadelige stoffer. For sausfylling bør anti-stick belagte sylindre (f.eks. Teflonbelegg) velges for å redusere sausrester.
Installasjon og igangkjøring: Sylindre bør installeres borte fra mattransportveier for å forhindre matforurensning av lekkasje av trykkluft; Rørledninger bør bruke silikonrør av næringsmiddelkvalitet (innvendig diameter 8 mm-10 mm), som skiftes ut kvartalsvis for å forhindre frigjøring av partikler på grunn av aldring. På fyllestasjoner bør det brukes hurtigkoblinger for koblingen mellom sylinderen og påfyllingsventilen for å lette demontering og rengjøring; etter hver rengjøring bør trykkluft brukes til å tørke sylinderens indre for å forhindre rust forårsaket av gjenværende fuktighet.
Samsvarstesting: Utfør mikrobiell testing på sylinderoverflaten månedlig (totalt bakterieantall ≤10CFU/cm²); hvis testen mislykkes, bløtlegg og rengjør med matvareegnet desinfeksjonsmiddel (f.eks. natriumhypoklorittløsning), og skyll deretter med rent vann. Betro en tredjepartsorganisasjon å gjennomføre testing av materialoverholdelse halvårlig for å sikre samsvar med standarder for matkontaktmateriale.
4. Logistikk og lagerindustri: Effektiv drift for sortering og håndtering av scenarier
I scenarier som ekspresssortering og hyllestabling, må sylindere oppnå høyfrekvent bevegelse (30-50 sykluser per minutt), med kjernekravene til "høyhastighets høy pålitelighet":
Valgtilpasning: Velg høyhastighetssylindre (boringsdiameter 32 mm-63 mm) med stempler laget av lett aluminiumslegering (tetthet 2,7 g/cm³) for å redusere treghetskraften; Pakninger bør være laget av lavfriksjonspolyuretan (friksjonskoeffisient ≤0,1) for å sikre jevn drift under høyfrekvent bevegelse. For sortering av transportbånd bør tynne sylindre (høyde ≤40 mm) velges for å spare installasjonsplass, og raske eksosventiler bør tilpasses for å redusere eksostiden med 50 % og forbedre bevegelseshastigheten.
Installasjon og igangkjøring: Forbindelsen mellom sylinderen og sorteringsmekanismen bør bruke flytende ledd for å kompensere for installasjonsfeil (tillater ±3° vinkelavvik) og unngå fastkjøring forårsaket av sidekrefter; rørledninger bør bruke høytrykks polyuretanrør (arbeidstrykk ≤1,2MPa) med utmattingsmotstand på ≥1 million sykluser for å forhindre brudd på grunn av høyfrekvent bøyning. Ved stablestasjoner bør posisjonssensorer (responstid ≤1ms) installeres på sylinderen for å tilbakestille stempelposisjonen i sanntid og samhandle med stablerens kontrollsystem for å sikre presis stabling.
Effektivitetsoptimering: Optimaliser sylinderbevegelsessekvensen gjennom PLS-programmering. For eksempel, i sorteringsscenarier, åpne sylinderluftinntaket 0,1 sekunder i forveien for å redusere bevegelsesforsinkelse; installer samtidig eksospotteventiler ved sylindereksosporten for å sikre hastighet mens du kontrollerer støy under 70dB, i samsvar med støystandarder fra verksted.
VI. Nødfeilsøkingsferdigheter: Praktiske metoder for rask produksjonsgjenoppretting
Plutselige sylinderfeil under produksjon kan føre til nedetid i produksjonslinjen. Å mestre ferdigheter i nødfeilsøking kan redusere tiden for feildiagnose og reparasjon betydelig. Nedenfor er en tabell som oppsummerer vanlige feil og tilsvarende løsninger, etterfulgt av detaljerte operasjoner:
| Feiltype | Vanlige årsaker | Nødhåndteringstiltak | Oppfølgingsbehandlingsanbefalinger | Forholdsregler |
| Luftportlekkasje | Løse koblinger, skadede rørledninger | Stram beslag (15-20N·m) og pakk med teflontape; kutte skadede rørledninger og koble til igjen | Bytt ut aldrende rørledninger, kontroller regelmessig tettheten til koblingene | Teflontape viklet i samme retning som trådrotasjon, rørledningsinnføringsdybde ≥10 mm |
| Endelokklekkasje | Løse bolter, skadede pakninger | Stram boltene diagonalt, legg til tynne kobberplater; påfør høytemperaturforsegling (herder på 30 minutter) | Skift ut tetninger, sjekk sporslitasjen på sylinderrørpakningen | Tetningsmasse må være motstandsdyktig mot høye temperaturer, ingen lufttilførsel før herding |
| Stempelstangstopping | Slitte styreringer, bøyde styreaksler | Påfør litiumbasert fett og trykk gjentatte ganger; rett ut styreakslene litt (≤0,1 mm per gang) | Skift ut føringsringer, skift ut styreaksler hvis de er kraftig bøyd | Påfør jevn kraft under utretting, unngå overkraftskader på komponenter |
| Stempelfeste | Urenheter i sylinderfat, deformerte tetninger | Tørk av sylinderen med vannfri etanol, reverser midlertidig forseglinger for bruk | Rengjør sylinderrøret grundig, bytt ut deformerte tetninger | Unngå etsende løsemidler, tørk grundig etter rengjøring |
| Lufttilførselsavbrudd | Luftkompressorfeil, blokkerte rørledninger | Bytt til reserveluftkompressor, bruk flaskeluft for midlertidig tilførsel; omvendt renserørledninger | Reparer luftkompressorer, bytt blokkerte rørledninger | Flaskelufttrykk justert til 0,5 MPa, skyll vekk fra personell |
| Magnetventilfeil | Fast ventilkjerne, brente spoler | Rengjør ventilkjernen, bytt ut med reservemagnetventil; styring via manuell luftventil | Reparer magnetventilspoler, rengjør regelmessig ventilkjerner | Dedikert personellovervåking under manuell kontroll, unngå feilbetjening |
| Feil på magnetbryteren | Magnetisk ringavmagnetisering, bryterfeil | Fest sterke magnetiske ark, installer mekaniske stoppere; PLS forsinkelseskontroll | Bytt ut magnetiske ringer og brytere, kalibrer deteksjonsposisjoner | Forsinkelsestid tilpasset faktisk bevegelseshastighet, unngå overkjøring |
1. Plutselige lekkasjefeil: Midlertidig tetting og rask utskifting
Når sylindere opplever luftportlekkasje (f.eks. løse beslag) eller endelokklekkasje (f.eks. skadede tetninger), hvis deler ikke kan erstattes umiddelbart på grunn av produksjonsbegrensninger, kan midlertidige tiltak tas for å gjenoppta produksjonen:
Nødsituasjon med lekkasje av luftport: Hvis beslagene er løse, stram dem med en skiftenøkkel (moment som spesifisert i håndboken, vanligvis 15-20N·m). Hvis lekkasje vedvarer etter tiltrekking, pakk teflontape inn (3-5 omdreininger, i samme retning som trådrotasjon) og ettertrekk. Hvis rørledningene er skadet, bruk hurtigkoblinger for å kutte av den skadede delen og koble til rørledningen igjen (sørg for innføringsdybde ≥10 mm) for midlertidig å gjenopprette lufttilførselen; erstatte hele rørledningen i produksjonspauser.
Endedeksellekkasje nødsituasjon: Hvis endelokkboltene er løse, bruk en momentnøkkel for å stramme dem i diagonal rekkefølge (momentavvik ≤5%). Hvis lekkasje vedvarer, plasser et tynt kobberark (tykkelse 0,1-0,2 mm) mellom endelokket og sylinderrøret for å forbedre forseglingen. Hvis tetningene er skadet og ingen reservedeler er tilgjengelig, påfør høytemperaturforsegling (f.eks. silikonforsegling) i tetningssporet, og gjenoppta bruken midlertidig etter at tetningsmassen har herdet (omtrent 30 minutter); skift pakningene umiddelbart under produksjonspauser.
2. Bevegelsesjammingsfeil: Midlertidig smøring og urenhetsrengjøring
Når sylindere opplever fastklemming av stempelstangen (f.eks. slitte føringsringer) eller stempelfester (f.eks. urenheter i sylinderrøret), kan midlertidig behandling gjenopprette bevegelsen og unngå langvarig nedetid i produksjonslinjen:
Nødstopp med stempelstang: Slå først av lufttilførselen og skyv stempelstangen manuelt. Hvis det føles betydelig motstand, påfør en liten mengde smørefett (f.eks. litiumbasert fett) på stempelstangens overflate og skyv stempelstangen gjentatte ganger (10-20 ganger) for å smøre føringsringene. Hvis fastkjøringen vedvarer, sjekk om styreakselen er bøyd; hvis det er lett bøyd, bruk et retteverktøy for å rette det sakte ut (≤0,1 mm per justering) for midlertidig å gjenopprette bevegelsen, og bytt ut styreakselen senere.
Nødstøt med stempel: Slå av lufttilførselen, demonter sylinderendelokket og inspiser den indre veggen av sylinderrøret med en lommelykt. Hvis det blir funnet urenheter (f.eks. metallspon), tørk av den indre veggen med en myk klut dyppet i vannfri etanol (unngå å ripe opp sylinderrøret). Sjekk samtidig om stempeltetningene er skadet; hvis tetningene er deformert, kan de reverseres midlertidig (kun for nødbruk; langvarig bruk krever utskifting), og monter deretter sylinderen for å gjenoppta produksjonen midlertidig.
3. No-Motion-feil: Rask diagnose og alternative løsninger
Når sylindere ikke beveger seg helt (f.eks. feil på magnetventilen eller lufttilførselsavbrudd), lokaliser feilpunktet raskt. Hvis umiddelbar reparasjon ikke er mulig, kan alternative løsninger brukes for å opprettholde produksjonen:
Lufttilførselsavbrudd nødsituasjon: Sjekk om luftkompressoren er slått av. Hvis luftkompressoren svikter, bytt til en reserveluftkompressor (hvis tilgjengelig) eller bruk trykkluft på flaske (trykk justert til 0,5 MPa) for midlertidig tilførsel. Hvis rørledningene er blokkert, skyll rørledningen i motsatt retning (fra sylinderenden til magnetventilenden) med trykkluft for å fjerne blokkeringen og gjenopprette luftstrømmen.
Magnetventilfeil Nødsituasjon: Demonter magnetventilen og sjekk om ventilkjernen sitter fast. Hvis du sitter fast, rengjør ventilkjernen med vannfri etanol (unngå etsende løsemidler); hvis ventilen fortsatt svikter etter reinstallering, må du erstatte den midlertidig med en reservemagnetventil (sørg for konsistent spenning og borediameter). Hvis ingen reservemagnetventil er tilgjengelig, for dobbeltvirkende sylindre, må du manuelt betjene en luftventil (f.eks. kuleventil) for å kontrollere luftinntak og utblåsing, midlertidig opprettholde grunnleggende bevegelse til feilen er løst.
4. Nødfunksjonsfeil ved magnetbryter: Midlertidig deteksjon og alternativ plassering
Når magnetiske brytere ikke klarer å oppdage stempelposisjon (f.eks. magnetisk ringavmagnetisering eller bryterfeil), kan midlertidige deteksjonsmetoder brukes for å sikre produksjonssikkerhet:
Magnetisk ringavmagnetiseringsnød: Fest et sterkt magnetisk ark (f.eks. neodym-jern-bor magnetisk ark) til posisjonen som tilsvarer stempelet for å forbedre magnetfeltstyrken og midlertidig gjenopprette deteksjonsfunksjonen til magnetbryteren. Hvis det magnetiske arket er ineffektivt, installer en mekanisk stopper på slutten av sylinderslaget, og utløs en endebryter via stopperen for å erstatte magnetbryteren for posisjonsdeteksjon, og unngå støt med overflytting av stempelet.
Bryterfeil nødsituasjon: Bytt ut med en reservemagnetisk bryter (sørg for konsistent modell). Hvis ingen reservebryter er tilgjengelig, sett opp forsinkelseskontroll via PLS-programmet (sett forsinkelser basert på sylinderbevegelsestid, f.eks. 1 sekund for forlengelse, 0,8 sekunder for tilbaketrekking) for midlertidig å erstatte posisjonsdeteksjon. Arranger samtidig personell til å overvåke på stedet for å forhindre skade på utstyr forårsaket av unormal bevegelse.
VII. Vanlige misoppfatninger ved installasjon og igangsetting av pneumatisk sylinder: farer og metoder for unngåelse
Feil drift under sylinderinstallasjon og igangkjøring kan føre til forkortet levetid, hyppige driftsfeil og til og med utstyrssikkerhetsfarer. Nedenfor er seks vanlige misoppfatninger, analysert med praktiske tilfeller for å synliggjøre farer, og praktiske unngåelsesløsninger er gitt:
1. Ignorer koaksialitet under installasjon, tvungen justering forårsaker eksentrisk lastskade
Vanlig misforståelse: Under sylinderinstallasjon er koaksialiteten mellom stempelstangen og lasten ikke kalibrert; sylinderen festes direkte med bolter, eller på grunn av utilstrekkelig presisjon av utstyrsbraketten, avviker sylinderaksen fra lastens bevegelsesretning (over 0,5 mm/m). For eksempel, i en elektronikkfabrikk, forårsaket sveiseavviket i braketten en koaksialitetsfeil på 1,2 mm/m under installasjonen av en sponhåndteringssylinder. Etter 1 ukes drift var stempelstangen betydelig bøyd, og tetningene var slitt og lekket.
Fareanalyse: Koaksialitetsavvik får sylinderen til å bære sidekrefter, noe som øker friksjonen mellom stempelstangen og føringsringen. Tetningene komprimeres ujevnt, noe som fører til en 3-5 ganger økning i lekkasje sammenlignet med normale forhold. I alvorlige tilfeller kan stempelstangen bøye seg og sylinderløpet kan bli ripet opp, noe som reduserer levetiden til 1/3 av normalt nivå.
Unngåelsesmetoder:
Før installasjon, bruk en laserkoaksialitetsdetektor for å kalibrere sylinderaksen og lastens bevegelsesretning, og sikre et avvik ≤0,1 mm/m. Hvis presisjonen på utstyrsbraketten er utilstrekkelig, legg til justeringsshims (tykkelse 0,1-0,5 mm) mellom sylinderen og braketten, og finjuster gradvis til koaksial.
For langslagssylindre (~500 mm), installer et styrelager på enden av stempelstangen for å fordele sidekrefter. Hvis lasten har en liten svingning, velg en monteringsmetode med sfæriske lagre, som tillater en vinkelkompensasjon på ±5°.
2. Tilfeldig utvalg av rørledninger, mismatchede diametre som påvirker bevegelsesytelsen
Vanlig misforståelse: Det antas at rørledninger kun tjener formålet med lufttilførsel, så rørledninger med underdimensjonerte diametre eller upassende materialer velges tilfeldig. For eksempel erstattet en bildelefabrikk 10 mm rørledningen til en sylinder med 80 mm borediameter med en 6 mm, noe som resulterte i at sylinderforlengelseshastigheten falt fra 200 mm/s til 80 mm/s, noe som ikke klarte å møte produksjonssyklusen. En annen fabrikk brukte vanlige polyuretanrørledninger i et miljø med høy temperatur (150 ℃), og rørledningene myknet og sprakk etter 3 timer, noe som førte til lufttilførselsavbrudd.
Fareanalyse: Underdimensjonerte rørledningsdiametre fører til utilstrekkelig luftstrøm, noe som reduserer sylinderbevegelseshastigheten (for hver 1 mm reduksjon i diameter, reduseres hastigheten med ca. 20%-30%). Samtidig øker det luftstrømmotstanden, utvider trykkforskjellen mellom de to endene av sylinderen og forårsaker bevegelsesstopp. Upassende materialer fremskynder aldring og brudd i rørledningene, og kan til og med frigjøre skadelige stoffer for å forurense miljøet (f.eks. vanlige gummirørledninger frigjør myknere i matverksteder).
Unngåelsesmetoder:
Bestem rørledningsdiameteren basert på sylinderboringsdiameter og krav til bevegelseshastighet, med henvisning til formelen: Rørledningsdiameter (mm) ≈ Sylinderboringsdiameter (mm) × 0,12 (f.eks. en 80mm boringsdiameter tilsvarer en 10mm rørledningsdiameter). Hvis høy hastighet er nødvendig (~300 mm/s), kan diameteren økes på passende måte (f.eks. bruker en sylinder med 80 mm borediameter en 12 mm rørledning).
Velg rørledningsmaterialer i henhold til omgivelsestemperaturen: Polyuretanrørledninger for normal temperatur (-10 ℃ til 60 ℃), nylonrørledninger for middels temperatur (-20 ℃ til 120 ℃), polytetrafluoretylenrørledninger for høy temperatur (-30 ℃ til 200 ℃), og korrugerte rør i rustfritt stål.
3. Justering av blindtrykk, overtrykksdrift eller utilstrekkelig trykk
Vanlig misforståelse: Under igangkjøring justeres lufttilførselstrykket over sylinderens nominelle trykk (f.eks. justeres fra nominell 0,6 MPa til 0,8 MPa) i jakten på bevegelseshastighet; eller trykket reduseres til under 0,2 MPa for "energisparing", noe som resulterer i manglende evne til å presse lasten. For eksempel justerte en logistikk-sorteringslinje sylindertrykket til 0,9 MPa, og etter 1 måned ble det funnet plastisk deformasjon av sylinderrørets innervegg, hvor tetningene sviktet fullstendig. En annen fabrikk reduserte trykket til 0,15 MPa, noe som førte til at sylinderen ikke var i stand til å presse en belastning på 20 kg, og sortereren stengte ofte.
Fareanalyse: Overtrykksdrift fører til at det indre trykket i sylinderen overskrider designlagergrensen, noe som fører til sylindercylinderutvidelse og deformasjon, skade på endelokktetningens spor og en kraftig økning i lekkasje. Samtidig har stempelstangen overdreven skyvekraft; hvis lasten sitter fast, er stempelstangen utsatt for brudd. Utilstrekkelig trykk resulterer i at sylinderutgangskraften ikke oppfyller belastningskravene, forårsaker bevegelsesstagnasjon eller til og med "kryping" (ujevn hastighet), noe som påvirker produksjonsnøyaktigheten.
Unngåelsesmetoder:
Før igangkjøring, se sylinderhåndboken for å bekrefte det nominelle arbeidstrykkområdet (vanligvis 0,4-0,6MPa), og still inn trykket til 80%-90% av den nominelle verdien via en presisjonstrykkregulator (f.eks. still inn 0,5MPa for en nominell 0,6MPa). Dette sikrer tilstrekkelig utgangskraft samtidig som man unngår overtrykkskader.
Hvis trykkjustering er nødvendig, bør det kombineres med lastberegning: Bestem minimum effektive trykk (det laveste trykket som kan presse lasten og sikre stabil bevegelse) gjennom faktisk testing, og legg til en 10%-15% margin basert på dette for å sette det endelige trykket. For eksempel, hvis minimum effektive trykk for å skyve en 20 kg horisontal last testes til å være 0,3 MPa, settes slutttrykket til 0,33-0,35 MPa.
4. Feil bufferjustering, støt på slutten av slag eller overdreven buffering
Vanlig misforståelse: Under bufferjustering er enten bufferskruen helt lukket (ingen buffering) eller strammet til maksimalt (overdreven buffering). For eksempel slo en elektronikkfabrikk av bufferen ved igangkjøring av en sponmonteringssylinder, noe som resulterte i en slagkraft på slutten av slag på 50N på stempelstangen, og spon sprakk ofte. En annen fabrikk strammet bufferen til det maksimale, og forlenget sylinderforlengelsestiden fra 0,5 sekunder til 2 sekunder, noe som påvirket monteringseffektiviteten.
Fareanalyse: Ingen buffering fører til at sylinderen treffer endelokket med høy hastighet ved slutten av slaget, med en slagkraft 5-8 ganger høyere enn normalt. Dette skader ikke bare interne komponenter (f.eks. buffertetninger, endestykker), men overfører også vibrasjoner til utstyrskroppen, noe som påvirker nøyaktigheten til omkringliggende presisjonskomponenter (f.eks. sensorer, servomotorer). Overdreven buffering blokkerer luftutslipp fra bufferkammeret, noe som reduserer sylinderbevegelseshastigheten betydelig og forårsaker til og med "stagnasjon", noe som forhindrer fullføringen av den tiltenkte bevegelsen.
Unngåelsesmetoder:
Under innledende justering, stram bufferskruen maksimalt, og løs den deretter med 1,5-2 omdreininger; på dette tidspunktet er bufferkraften moderat. Trykk deretter på stempelstangen manuelt for å føle slaget ved slutten av slaget. Hvis støtet er tydelig, stram bufferskruen gradvis (1/4 omdreining hver gang) til støtet forsvinner og bevegelsen er jevn.
For høyhastighetssylindre (hastighet >500 mm/s) eller tunglastsylindere (belastning >100 kg), bør en ekstern hydraulisk støtdemper brukes. Ved å justere støtdemperens dempingsknapp kan sylinderhastigheten ved slutten av slaget reduseres fra 500mm/s til under 50mm/s, og slagkraften kan kontrolleres innenfor 10N.
5. Magnetisk bryter installasjonsposisjonsavvik, deteksjonsfeil
Vanlig misforståelse: Ved installasjon av magnetiske brytere vurderes posisjonen kun med det blotte øye uten justering i henhold til det faktiske stempelslaget, eller gapet med sylinderveggen overstiger 5 mm. For eksempel installerte en emballasjefabrikk magnetbryteren i midten av sylinderslaget, men selve stempelet kunne ikke nå den posisjonen på grunn av belastningsmotstand, noe som resulterte i at bryteren aldri mottok et signal. En annen fabrikk hadde et gap på 8 mm under installasjonen, og bryteren opplevde ofte "falsk deteksjon" (utløste et signal når det ikke var noe stempel).
Fareanalyse: Magnetisk bryterposisjonsavvik forhindrer nøyaktig deteksjon av sylinderbevegelse, og utstyrskontrollsystemet kan ikke avgjøre om sylinderen er på plass. Dette kan føre til "feildrift" (f.eks. flytting av arbeidsstykket uten å klemme det) eller "avstengning" (sylinderen er på plass, men bryteren klarer ikke å oppdage det), noe som reduserer produksjonseffektiviteten med mer enn 30 %. For store gap reduserer magnetfeltstyrken mottatt av bryteren, reduserer deteksjonsfølsomheten og resulterer i en falsk deteksjonsrate på opptil 20 %, noe som alvorlig påvirker utstyrets stabilitet.
Unngåelsesmetoder:
Før installasjon, skyv stempelet manuelt til posisjonen som må detekteres (f.eks. forlengelsesende, tilbaketrekkingsende), merk den tilsvarende posisjonen på sylinderens yttervegg, installer deretter magnetbryteren tett mot den merkede posisjonen, og sørg for et gap på ≤1 mm mellom bryteren og sylinderveggen.
Utfør en dynamisk test etter installasjonen: Kjør sylinderen kontinuerlig i 100 sykluser og se om bryteren utløses nøyaktig hver gang. Hvis manglende deteksjon oppstår, finjuster bryterposisjonen (beveger seg 0,5 mm hver gang) til deteksjonen er stabil. Hvis manglende deteksjon fortsatt forekommer, sjekk om den magnetiske stempelringen er avmagnetisert og bytt den ut om nødvendig.
6. Hopp over trykkretensjonstest etter igangsetting, ignorerer potensiell lekkasje
Vanlig misforståelse: Etter igangkjøring av sylinderen tas sylinderen i bruk så lenge bevegelsen er normal, og det utføres ingen trykkretensjonstest, noe som resulterer i uoppdaget potensiell lekkasje. For eksempel utførte ikke en farmasøytisk fabrikk en trykkretensjonstest etter å ha satt i gang en fyllesylinder; etter 3 dager ble det funnet en liten lekkasje av endelokket, og trykkluft ble blandet inn i den flytende medisinen, noe som førte til at hele partiet med produkter ble skrotet. En annen fabrikk hadde skjult lekkasje i en stangløs sylinder, som forbrukte 20 % mer trykkluft i løpet av 1 måned og økte energikostnadene.
Fareanalyse: Potensiell lekkasje (lekkasje <5mL/min) er vanskelig å oppdage i løpet av en kort periode, men langsiktig drift sløser med lufttilførselen (hver lekkende sylinder forbruker ca. 500m³ trykkluft årlig). Samtidig forurenser det miljøet (f.eks. lekkasje av luft i mat- og farmasøytisk industri forurenser produktene). Hvis lekkasjen oppstår i nærheten av elektriske komponenter, kan det også forårsake elektrisk kortslutning og sikkerhetsulykker.
Unngåelsesmetoder:
Etter igangkjøring, utfør en trykkretensjonstest: Lukk sylinderens luftinntaksventil, hold det indre trykket på 80 % av det nominelle trykket, påfør såpevann på alle forseglede deler av sylinderen (endestykker, luftporter, koblinger), og observer i 10 minutter. Hvis ingen bobler vises, er det ingen lekkasje; hvis det vises bobler, merk lekkasjeposisjonen og reparer den.
For sylindre i nøkkelposisjoner (f.eks. aseptisk fylling, presisjonsmontering), bør en trykkretensjonstest utføres månedlig; for sylindere i ordinære posisjoner bør testen utføres kvartalsvis. Etabler testoppføringer for raskt å identifisere og håndtere potensielle lekkasjeproblemer.