

En pakkelinje stopper klokken 02:40 om ettermiddagen. Pusher-sylinderen på stasjon fire har skåret sin tube, og vedlikeholdslederen trenger en utskifting før kveldsskiftet. Navneskiltet er uleselig, så den eneste pålitelige informasjonen kommer fra en skyvelære og et målebånd. Den scenen gjentas i hver fabrikk som kjører automatisering, og det er derfor pneumatisk sylinderdimensjoner betyr noe lenge før en innkjøpsordre skrives. Borestørrelse avgjør om aktuatoren kan generere kraften stasjonen trenger. Slaglengden avgjør om bevegelsen når målposisjonen. Stangdiameter avgjør om aktuatoren kan overleve belastningen uten å bøye seg. Velg en feil, og maskinen vil kunngjøre feilen med langsomme sykluser, tette lekkasjer eller en bøyd stang. Denne veiledningen dekker det komplette settet med dimensjoner som brukes under valg og utskifting, inkludert standarder, krafttabeller, beregningseksempler, måletrinn og tilpasningsfeilene som erfarne ingeniører lærer å unngå.
Innholdet nedenfor følger metriske konvensjoner som dominerer global automatisering, bruker utførte eksempler på 6 bar arbeidstrykk , og fremhever hvor et katalognummer kan villede deg når du sammenligner merker side om side.
De tre dimensjonene som kontrollerer alt
Boring, slag og stangdiameter er ikke bare katalogoppføringer. De er tekniske begrensninger knyttet til kraft, reise og stabilitet. Boringen er den indre diameteren til sylinderrøret og definerer stempelområdet. Når trykkluft presser på det området, er den resulterende kraften direkte proporsjonal med den. Slaget er den maksimale avstanden stempel- og stangenheten kan kjøre fra helt tilbaketrukket til helt uttrukket. Stangdiameteren bestemmer hvor mye trykkbelastning stangen kan bære før knekking, spesielt ved lange slag, og den reduserer direkte det effektive stempelarealet på tilbaketrekningsslaget.
Et enkelt eksempel viser hvordan de tre samhandler. A 32 mm boresylinder ved 6 bar produserer omtrent 482 N teoretisk skyvekraft. Legg til en 12 mm stang og tilbaketrekningskraften synker til ca. 415 N fordi stangen opptar en del av stempelområdet. Hvis samme sylinder har 500 mm slaglengde og skyver en ikke-støttet last sideveis, må stangen være tykk nok eller utvendig ført for å unngå bøyning. Annenhver dimensjon på en sylindertegning – monteringsstil, portstørrelse, putelengde, bryterspor, total lengde – sitter bak disse tre tallene, men kontrollerer fortsatt om sylinderen passer til maskinens konvolutt og kobles til den eksisterende luftledningen.
En praktisk regel som brukes i de fleste designanmeldelser er å skrive ned de tre verdiene i bestillingen boring x slag x stangdiameter , og kontroller dem deretter mot maskinens bevegelsesprofil, lastbane og monteringsbrakett. Den vanen fanger opp de fleste uoverensstemmelser før installasjon.
Standard borestørrelser og ISO-familier
Internasjonale sylinderprodusenter følger en metrisk boringsprogresjon som har blitt de facto-standarden innen automatisering: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 og 320 mm . Mellom 8 og 320 mm øker hvert trinn borearealet med omtrent 25 prosent, noe som tilsvarer et tilsvarende trinn i tilgjengelig kraft. Tre ISO-familier dekker det meste av dette området, og hver pakker boringen på en annen måte.
ISO 6432-sylindre bruker et rundt glatt rør og dekker små hull fra 8 til 25 mm. De er de typiske "mini" sylindrene som brukes til klemme, innsetting av pinner og lysbyttehandlinger. ISO 15552 sylindre bruker strekkstang eller ekstruderte profillegemer og dekker 32 til 320 mm boringer; de er arbeidshestene til generell automatisering. ISO 21287 kompakte sylindre dekker 20 til 100 mm boringer i en forkortet kropp, og bytter noe slagkapasitet for en mye mindre installert høyde. Det er viktig å forstå hvilken familie maskinen din ble bygget rundt, fordi hullmønsteret, den totale lengden og stangtråden følger familiekonvensjonen.
| Familie | Bore rekkevidde | Kroppsstil | Typisk bruk |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Rundt glatt rør | Små inventar, klemme, innsetting av pinne |
| ISO 15552 | 32 - 320 mm | Stag eller profilrør | Generell automatisering, materialhåndtering, skyving og løft |
| ISO 21287 | 20 - 100 mm | Kompakt ekstrudert profil | Plassbegrensede stasjoner, verktøy, kortslagsklemming |
 SC Series Tie-Rod Standard Sylinder for ISO 15552-applikasjoner Denne strekksylinderen følger ISO 15552-konvolutten, og tilbyr utskiftbare monterings- og portposisjoner. Tilgjengelig fra 32 til 100 mm boringer med justerbar demping og høytemperaturtetninger, passer den generelle automatiseringsoppgaver som krever pålitelig kraft. Se produkt →
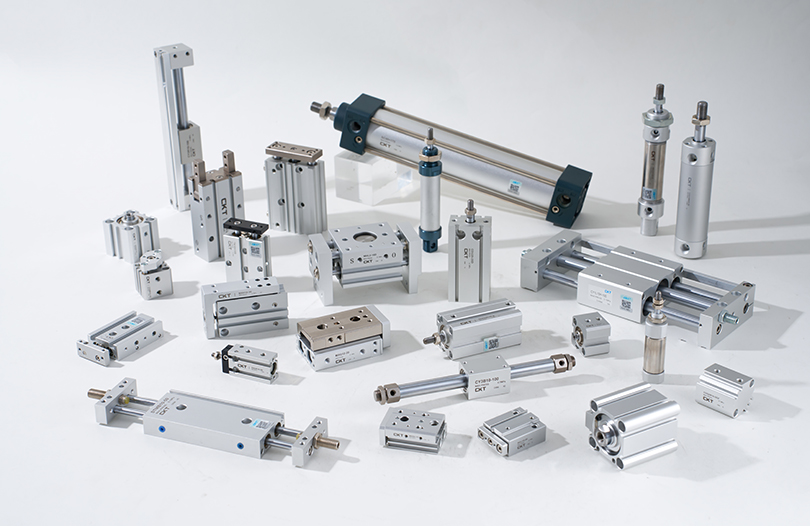
Den SC-serien trekkstangsylindere følg ISO 15552-konvolutten, slik at monteringsavstandene, stanggjengene og portposisjonene stemmer overens med andre produsenter som bruker samme standard. Hvis du trenger å sammenligne komplette spesifikasjoner på tvers av borestørrelser, CKT luftsylinderserie viser strukturelle tegninger og monteringsdimensjoner for hver serie i denne progresjonen.
Borestørrelse: Arbeid bakover fra lasten
Den starting point for bore selection is always the load. The governing equation is F = P x A , hvor F er den nødvendige kraften, P er arbeidstrykket og A er stempelområdet. I metriske enheter, hvis P er i N/cm² og A er i cm², kommer kraften ut i newton. Ved 6 bar er trykket omtrent 60 N/cm² (0,6 MPa). En 50 mm boring har et stempelareal på 19,63 cm², så den teoretiske skyvekraften er 19,63 x 60, eller omtrent 1178 N.
Et typisk eksempel: en plukkeenhet må skyve en 500 N last horisontalt med et linjetrykk på 6 bar. Minimumsarealet er 500 delt på 60, som tilsvarer 8,33 cm². En 32 mm boring gir 8,04 cm², som er litt under den verdien. Etter å ha lagt til den vanlige sikkerhetsmarginen på 25 til 50 prosent for tetningsfriksjon, trykkfall og akselerasjonskrefter, er det riktige valget neste standardboring: 40 mm, med et stempelareal på 12,57 cm². Det gir 754 N teoretisk kraft og omtrent 565 N brukbar kraft ved 75 prosent effektivitet, og etterlater en komfortabel reserve over 500 N-kravet.
| Boring (mm) | Stempelareal (cm²) | Kraft ved 6 bar (N) | Foreslått arbeidsbelastning (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
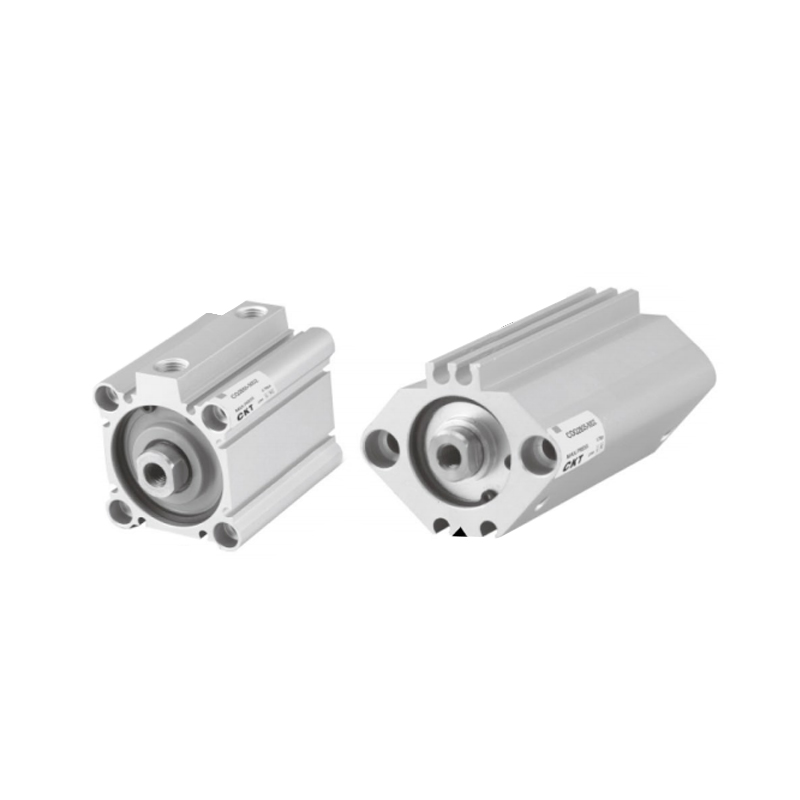 CQ2-serien kompakt tynn sylinder med innfelt magnetisk bryter En sylinder med tynn profil som sparer vertikal plass samtidig som den opprettholder samme borekraft. Den innfelte magnetiske bryteren forhindrer skade og er motstandsdyktig mot vann, kjølevæske og sterke magnetiske felt, noe som gjør den praktisk for trange eller tøffe miljøer. Se produkt →
I maskiner hvor det er trangt med vertikal plass, bruker en kompakt tynn sylinder som CQ2-serien samme borestørrelse, men en mye kortere kropp, noe som endrer slagområdet og dempingsalternativene. Kraftberegningen forblir identisk fordi boringen ikke har endret seg; bare den installerte konvolutten og maksimalt tilgjengelig slag endres. Kontroller alltid disse grensene før du velger en kompakt kropp fremfor en standard kropp.
Slaglengde: True Travel Plus Clearance
Den stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Lange strøk introduserer et eget sett med begrensninger. Et slag på 250 mm er enkelt for de fleste boringer. Et 1000 mm slag med samme boring krever større stang, lengre dempingssone, og nesten alltid en utvendig føring for å hindre at stangen henger under egen vekt pluss belastningen. Standard sylindre viser en maksimal slaglengde for hver bore- og stangkombinasjon; overskridelse av denne verdien tvinger vanligvis til en tilpasset konstruksjon eller et overdimensjonert stangalternativ. Når et design krever et slag mer enn åtte til ti ganger stangdiameteren, planlegg for et støttelager, en lineær guide eller et glidebord i stedet for en bar stang.
- Endedemping: justerbare puter krever 15 til 30 mm slaglengde før putetetningen går i inngrep; uten den reserven smeller stempelet inn i endestykket i full fart.
- Magnetiske brytere: stempelet må bevege seg fullstendig gjennom bryterfølingssonen; et slag som er for kort etterlater ikke noe pålitelig hvilesignal for PLS.
- Koblingsklaring: hvis en flytende stangkobling brukes, trenger den aksial klaring på den ene siden; å glemme dette er en vanlig årsak til "ikke-slag"-klager på nye installasjoner.
- Overdimensjonerte slag: legge til 50 mm ekstra slaglengde for å oppnå fleksibilitet øker luftforbruket, øker bøyemomentet på stangen og forlenger syklustiden på grunn av den ekstra reiseavstanden.
Stangdiameter: hvor skyve- og trekktall divergerer
Den rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Den buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the fjerde potens av stangdiameteren . Halvering av stangdiameteren reduserer den akseptable trykkbelastningen til en sekstendedel av den opprinnelige verdien. Et 1000 mm slag med en 16 mm stang som takler 1200 N i kompresjon kan mislykkes hvis stangen byttes til en 10 mm stang uten å legge til ekstern føring. For vertikale pressapplikasjoner, kontroller alltid stangdiameteren mot slaget og belastningsretningen; et helt rimelig borevalg blir ofte ugyldig av en stang som er for slank for slaget.
Stangoverflatekvalitet hører også hjemme i dimensjonssamtalen. En stang som er nominell i størrelse, men som har riper, hakk eller kromslitasje, vil raskt lekke gjennom stangtetningen. Når du måler en brukt sylinder før utskifting, mål stangen i to retninger og sammenlign avlesningene; oval slitasje på mer enn 0,05 mm er et pålitelig tegn på at stangen og tetningen fungerte under overdreven sidebelastning.
Monteringsdimensjoner: Match konvolutten, ikke bare boringen
To sylindre med samme boring og slag kan ha helt forskjellige installerte dimensjoner på grunn av monteringsmåten. ISO 15552 definerer de vanligste monteringsalternativene: frontflens, bakre flens, bakre gaffel, bakre knast, fotfeste og tapp. Hver monteringsstil endrer den totale lengden, boltmønsteret og plassen som trengs rundt sylinderen for bevegelse eller tilgang.
| Monteringskode | Monteringstype | Dimensjonseffekt | Når du skal bruke |
|---|---|---|---|
| MS1 | Gaffel bak | Legger til gaffellengde bak hetten; krever svingklaring | Svingbare eller oscillerende lastbaner |
| MP2 | Fotfeste | Senker monteringsflaten under senterlinjen; stabil base | Horisontale skyver med faste høydefester |
| MF1 | Fremre flens | Flens på hodeplaten; støtter den bærende enden | Strekkbelastninger, vertikal montering, kompakte faste braketter |
| MT4 | Trunnion | Legger til pinner på tønnen; krever klaring rundt kroppen | Dumping, vipping og roterende bevegelse |
Under en utskifting av flere merker er modellnummeret aldri nok. Be om dimensjonstegningen for den nøyaktige monteringsmåten, og sammenlign deretter den totale lengden, bolthullsavstanden, stangens gjengestørrelse og portposisjon. En sylinder på 40 mm fra én produsent kan være 12 mm lengre enn en annen med samme nominelle størrelse, noe som er mer enn nok til å kollidere med en beskyttelse, en sensorbrakett eller neste stasjon. Dette er den hyppigste dimensjonsfeilen som er funnet under ettermonteringsprosjekter.
Portstørrelser og luftbehov: Dimensjonering av hele kjeden
Den cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Bore rekkevidde (mm) | Typisk portgjenger | Anbefalt slange OD | Foreslått ventilstørrelse |
|---|---|---|---|
| 8 - 16 | M5 eller G1/8 | 4 - 6 mm | Direktevirkende ventil |
| 20 - 25 | G1/8 | 6 - 8 mm | Pilotbetjent ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 eller 5/3 ventil |
| 50 - 63 | G1/4 eller G3/8 | 10 - 12 mm | 5/2 ventil med hurtig eksos |
| 80 - 100 | G3/8 eller G1/2 | 12 - 16 mm | 5/2 ventil med stor kapasitet |
Luftforbruk er en annen dimensjonsrelatert beregning som forhindrer underdimensjonerte kompressorer og trykkfall. Friluftvolumet per enkelt slag er omtrentlig stempelarealet multiplisert med slaget, multiplisert med kompresjonsforholdet til arbeidstrykket. For en 63 mm boring med 200 mm slag ved 6 bar , forlengeren bruker ca. 4,3 liter fri luft og inntrekket bruker ca. 4,1 liter. Ved 20 doble sykluser per minutt, det er omtrent 170 liter per minutt av fri luftbehov gjennom sylinderen alene, før ventilpilotforbruk og lekkasje legges til. En nærmere titt på hvordan sylinderinnvendig konverterer lufttrykk til praktisk bevegelse hjelper når du tolker disse tallene i en ekte krets, og forklaringen går utover dimensjonsarket.
Montering av en hastighetsreguleringsventil direkte til sylinderportene er vanlig praksis, men eksosstrømmen gjennom den beslaget begrenser den maksimale stempelhastigheten. Hvis den dimensjonerte stanghastigheten er kritisk for syklustiden, kontroller strømningsgraden til beslaget og ventilen sammen; selve sylinderen er sjelden begrensningen.
Måle en installert sylinder når navneskiltet er borte
Utskiftingsarbeid starter ofte med en utslitt sylinder hvis modelllapp er oljeflekket eller riper utover lesing. I den situasjonen må dimensjonssettet gjenopprettes fra selve maskinvaren. Sekvensen nedenfor gir pålitelige resultater på de fleste standard sylindre.
- Mål slaget fra stangen. Forleng sylinderen og mål den synlige stanglengden fra stanglagerflaten til stangenden. Trekk den tilbake og mål igjen. Forskjellen mellom de to målingene er slaget. Denne metoden er nøyaktig til ca. 0,5 mm når stangenden er ren.
- Identifiser boringen fra rørets utvendige diameter. For runde sylindre er rørets OD typisk boringen pluss 3 til 6 mm veggtykkelse. Mål OD på tvers av to retninger, og match den deretter mot produsentens dimensjonstabell for den mistenkte serien. På strekkstangsylindere er avstanden mellom strekkstengene en mer pålitelig boreidentifikasjon enn rørets OD.
- Mål stangdiameteren med en skyvelære. Ta avlesninger i to vinkelrette retninger og i to avstander fra stangenden. Jo mindre avlesning er den effektive stangstørrelsen; forskjeller på mer enn 0,05 mm indikerer slitasje.
- Registrer monteringsdimensjonene. Mål avstanden mellom monteringshullene, hulldiameteren, flenstykkelsen, avstanden fra stangens senterlinje til monteringsoverflaten, og den totale lengden med stangen tilbaketrukket.
- Identifiser porttrådene. Bruk en gjengestigningsmåler eller prøvebeslag. De vanlige kandidatene er M5, G1/8, G1/4, G3/8 og G1/2. Tving aldri en beslag; en skadet port gjør en enkel erstatning til en sylinderkroppserstatning.
- Bestill tegningen før du bestiller delen. Sammenlign dine målte verdier med produsentens dimensjonsark for kandidatmodellen. Boringen, slaget, stangen og monteringsmåten må alle stemme overens; en enkelt mismatch er nok til å stoppe installasjonen.
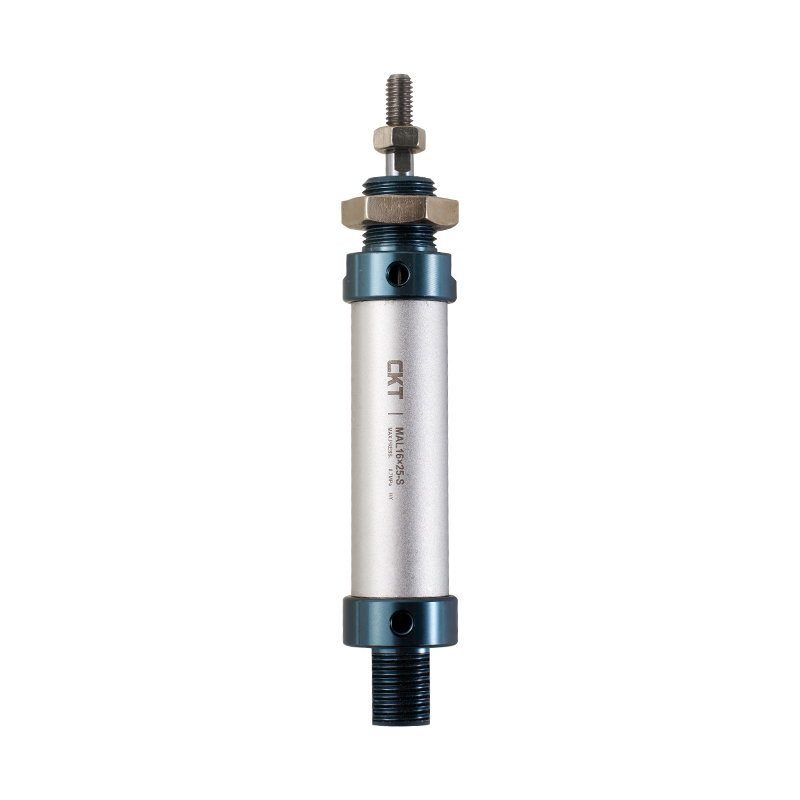 MAL-serien minisylinder i aluminiumslegering for vanlige utskiftningsbehov En lett rundrørssylinder i aluminium med gjengede endedeksler og selvsmørende lagre. Tilgjengelig i 20 til 40 mm boringer, er det en typisk miniatyrsylinder som brukes i pakking og håndteringsutstyr, ideell for feltmålingsbaserte erstatninger. Se produkt →
For vedlikeholdsutskiftninger i serien med små boringer, er MAL-seriens minisylinder i aluminiumslegering en av de vanligste rammene som finnes i emballasje- og materialhåndteringsutstyr. Dens kropp flat-til-flat dimensjon, portgjenger og stangtråd følger et vanlig mønster som gjør feltmåling enkelt når den originale modellbrikken er borte.
Dimensjonsfeil som først viser seg etter installasjon
Noen dimensjonsfeil er usynlige på papiret og tydelige på maskinen. Listen nedenfor samler de vanligste man møter under igangkjøring og ettermontering.
- Underdimensjonert boring med teoretisk overskudd. En 25 mm boring ved 6 bar gir 295 N i teorien. Hvis den reelle etterspørselen er 280 N med gamle tetninger, et trykkfall på 15 prosent, og en raskt akselererende masse, vil sylinderen stoppe opp når produksjonshastigheten øker. Erfarne team designer med en margin på minst 30 prosent brukbar kraft over den nominelle belastningen.
- Overdimensjonert boring med skjulte kostnader. En 100 mm boring bruker omtrent fire ganger luften til en 50 mm boring for samme slag. Den større sylinderen trenger også større porter, tyngre braketter og lengre dempingstid. Større er ikke tryggere; det er bare dyrere i drift.
- Slag valgt uten endeklaring. En sylinder som beveger seg nøyaktig til nominelt slag vil treffe maskinrammen eller produktstoppet i full hastighet. Legg alltid til klaring i begge ender, og legg til demping hvis hastigheten overstiger 500 mm/s.
- Metriske og keiserlige dimensjoner blandet. En 1/2 tomme boring er 12,7 mm, ikke 12 mm eller 16 mm. Stenger som er 6 mm versus 1/4 tomme (6,35 mm) ser identiske ut med øyet, men svikter annerledes under belastning. Mål alltid i ett system og konverter eksplisitt.
- Ignorerer tilbaketrekningskraften. En sylinder som skyver en 600 N last vertikalt kan ofte forlenges, men den trekker kanskje ikke tilbake den samme lasten hvis stangen er tykk og det effektive tilbaketrekkingsområdet er lite. Sjekk trekkretningen med den faktiske stangdiameteren, ikke bare boringen.
- Kontrollerer ikke brytersporposisjonen. Den piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Ofte stilte spørsmål
Hva betyr 32 x 100 på en pneumatisk sylinderetikett?
Det betyr 32 mm boring og 100 mm slaglengde . Dette er den vanligste måten produsenter oppsummerer de to primære dimensjonene på på navneskiltet. Stangdiameteren er vanligvis oppført separat eller inkludert i modellkoden.
Hvor mye kraft kan en 50 mm sylinder produsere ved 6 bar?
Den theoretical push force is approximately 1178 N . I praksis reduserer tetningsfriksjon og linjetrykktap den brukbare kraften til omtrent 600 til 900 N avhengig av hastighet, tilpasningsstørrelse og smøretilstand.
Endrer stangdiameteren skyvekraften?
Nei. Skyvekraften beregnes fra hele stempelarealet. Stangdiameteren reduserer bare det effektive området på trekke tilbake slag , som senker trekkkraften.
Kan jeg erstatte en ISO 15552 sylinder med en ISO 21287 kompakt sylinder med samme boring og slag?
Bare hvis monteringsmønsteret, total lengde, portposisjoner og stangtråd er kompatible. En kompakt kropp er mye kortere, men hullavstanden og dempingsalternativene er forskjellige. Sammenlign alltid måltegningene før du bestiller.
Hva skjer hvis jeg velger et slag lenger enn nødvendig?
Den cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Hvordan finner jeg portstørrelsen på en sylinder som fortsatt er installert?
Mål gjengen med en gjengestigningsmåler eller prøv kjente testfittings. De vanligste pneumatiske portene er M5, G1/8, G1/4, G3/8 og G1/2. Korrekt identifisering av gjengen forhindrer skade på sylinderporten under monteringsinstallasjonen.
Hva er maksimal slaglengde for en gitt borestørrelse?
Hver produsent publiserer maksimale slagverdier for hver bore- og stangkombinasjon. Utover disse verdiene blir stangens knekkmotstand og kroppens stabilitet de begrensende faktorene. For lange slag er en større stang eller en ekstern lineær føring obligatorisk.
Viktige takeaways før du bestiller
Å velge en pneumatisk sylinder etter dimensjoner er en systematisk øvelse. Start med kraftbehovet og tilgjengelig trykk for å fikse boringen. Konverter maskinens kjørebane til et slagnummer som inkluderer klaringer og demping. Kontroller stangdiameteren mot både tilbaketrekningskraften og knekkingsrisikoen. Sjekk deretter monteringsmåten, portstørrelsen og den totale lengden mot den fysiske konvolutten. Disse fem kontrollene dekker mer enn 90 prosent av dimensjonsproblemene som forårsaker feltfeil.
Behold dimensjonstegningen fra produsenten som den endelige autoriteten. Modell-til-modell-variasjoner mellom merker er reelle, og en millimeterforskjell i en monteringsbrakett er nok til å forsinke en omstart av produksjonen. Tiden brukt på å måle to ganger på den gamle sylinderen er alltid kortere enn nedetiden forårsaket av feil erstatning.