

En pakkelinje som mater en bokspakker begynner å produsere skjeve esker. Vedlikeholdsingeniøren sjekker tilførselstrykket, åpner hastighetsreguleringsventilen og trekker deretter luftsylinderen av maskinen. Innvendig har tønneveggen en dyp langsgående ripe, stempelstangtetningen har en revet leppe, og stempelføringsringen er slitt ned til mindre enn halvparten av sin opprinnelige tykkelse. Den scenen gjentas på fabrikker hver måned, og nesten hver gang den sporer tilbake til en bestemt del inne i den pneumatiske sylinderen.
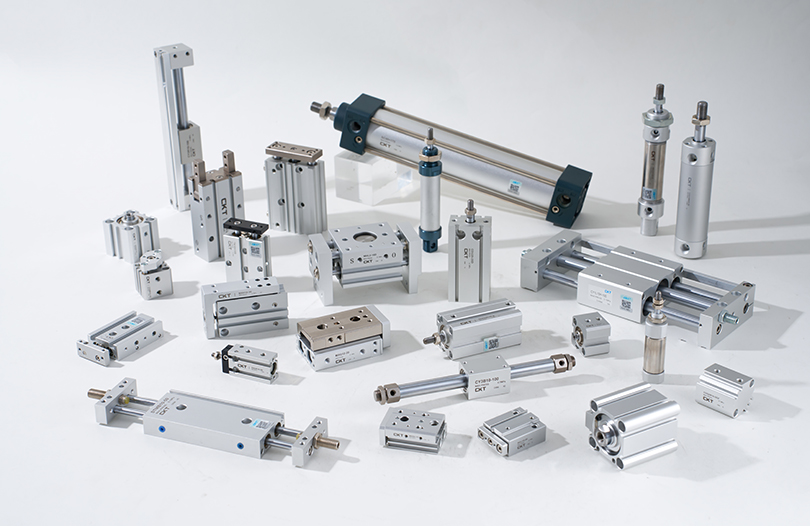
En pneumatisk sylinder konverterer trykkluft til rettlinjet bevegelse. Det er en presisjonsmontering der hver komponent kontrollerer kraft, hastighet, repeterbarhet eller levetid. Å lære delene av en pneumatisk sylinder er ikke en teoretisk øvelse. Den hjelper deg direkte med å velge en erstatningsmodell, sammenligne leverandørtilbud og finne ut hvorfor en automatiseringsakse plutselig ble treg.
Rett svar først: de tre områdene som betyr mest på en sylinder er tønne overflatebehandling , den stempelstang finish , og tetningssystem . Få de tre riktig og resten av forsamlingen vil vanligvis levere et langt, forutsigbart arbeidsliv. Ta de tre feil, og ingen rekke fancy tilbehør vil redde enheten.
Komponentkartet til en pneumatisk sylinder
Uavhengig av merke, borestørrelse eller designstandard, grupperer nesten hver pneumatisk sylinder de samme åtte funksjonelle komponentgruppene: fat, endestykker, stempel, stempelstang, tetninger, føringsringer og stanglager, demping og porter. Sensorer og magnetiske stempelbånd er valgfrie, men vanlige innen automatisering.
| Komponentgruppe | Kjernefunksjon | Typisk materiale |
|---|---|---|
| Tønne | Styrer stempelet og holder trykk | Hard-anodisert aluminium, rustfritt stål |
| Endestykker | Lukk trykkkammeret, bær porter og fester | Pressstøpt aluminium, sinklegering |
| Stempel | Konverterer lufttrykk til aksial kraft | Aluminiumslegering med mulighet for magnetbånd |
| Stempel rod | Overfører lineær kraft til den eksterne lasten | Hardforkrommet stål, rustfritt stål |
| Seler | Blokker intern og ekstern luftlekkasje | NBR, FKM, polyuretan, PTFE |
| Styreringer og lager | Absorber sidebelastninger og hold slaget rett | PTFE kompositt, oljeimpregnert bronse |
| Demping | Deselererer stempelet før sluttstøtet | Justerbare nåleventiler, gummistøtfangere, putetetninger |
| Havner | Slipp inn og trekk ut trykkluft | G, NPT eller M gjenger i endestykkene |
Den raske kjøpspakken fra dette kartet er enkel:
- Hvis leverandøren ikke kan oppgi anodiseringstykkelsen på tønneboringen, spør igjen.
- Hvis stangoverflaten føles ru når du gnir fingrene langs den, er det ikke en presisjonsdel.
- Hvis tetningsmaterialet er ukjent, planlegg for tidlig utskifting og forkortede sykluser.
Cylinder Barrel: Presisjonsrøret som bestemmer selens levetid
Konklusjon først: tønnen er den dyreste delen å reparere og den vanskeligste å inspisere visuelt. Det er den sylindriske hylsen som stempelet beveger seg gjennom, og dens indre overflategeometri og finish styrer hvor lenge stempeltetningene overlever.
De fleste standard pneumatiske sylindre bruker et ekstrudert aluminiumslegeringsrør med en hard anodisert indre boring. Hard anodisering tilfører et tett oksidlag av omtrentlig 15 til 30 mikrometer , med overflatehardhet i området 350 til 500 HV . Dette laget motstår scoring av smusspartikler og gir stempelringene en slitesterk rullebane. Tønner i rustfritt stål er valgt for matforedling, farmasøytiske og vaskeområder fordi de håndterer fuktighet og aggressive rengjøringsmidler langt bedre enn anodisert aluminium.
Ingeniører bør se på tre tall når de sammenligner fatkvalitet:
- Indre diametertoleranse: normalt H8 eller H9. En større toleranse endrer tetningsklemming og tillater stempeltilt.
- Overflateruhet: typisk Ra 0,2 til 0,5 mikrometer . Under Ra 0,2 holder ikke boringen en oljefilm; over Ra 0,5 slites tetningsleppene raskt.
- Ovalitet og retthet: Noen få mikrometer med ovalitet skaper lokalt høyt tetningstrykk som viser seg senere som skinnende slitasjeflekker og til slutt intern lekkasje.
Den ytre formen på tønnen har også betydning. Økonomisk ekstruderte profiler med integrerte sensorspor er vanlige på kompakte sylindre, mens sylindere med strekkstang og rund kropp bærer enklere rør. Hvis du kjøper en naken sylinder uten merke og spesifikasjonsarket ikke nevner anodiseringstykkelse, kan boringen bare være kjemisk lysnet eller lett oksidert, noe som vil flake under forurensning og skjære stemplet.
Vedlikeholdstips: etter å ha tatt en sylinder ut av drift, kjør en ren klut gjennom hullet. Hvis du ser grått støv, svikter anodiseringslaget. Hvis du ser langsgående riper, mangler lufttilførselen mest sannsynlig tilstrekkelig filtrering.
Endelokk: For- og bakdeksel under trykk
Endehettene lukker trykkkammeret, holder portene, bærer monteringshullene og støtter stanglageret på forsiden. En sylinder er bare like stiv som hettene: en hette som deformeres under trykk endrer tetningsjusteringen og skaper lekkasjer rundt de statiske O-ringene.
Pressstøpt aluminium er standard hettemateriale fordi det balanserer vekt, styrke og produksjonskostnad. Små runde sylindere bruker noen ganger sinklegering, mens rustfrie sylindere bruker rustfrie hetter. Se etter billige støpegods med tynne bosser rundt monteringshull; de sprekker når monteringsboltene trekkes til for mye eller når maskinen påfører sidebelastning på sylinderhuset.
Den bakre hetten inneholder normalt porten som brukes til å forlenge stempelet og, på polstrede sylindre, den justerbare pute-nåleventilen. Frontdekselet inneholder stanglager og stangvisker, pluss porten for tilbaketrekking på dobbeltvirkende enheter. De to hettene klemmes sammen med en av tre strukturelle metoder:
- Trekkstenger: fire lange bolter passerer gjennom hettene og klemmer tønnen mellom dem. Denne designen er brukbar og veldig stiv, og dimensjonene følger ISO 15552-rammen for standard sylindre.
- Gjengede sylindre: hettene skrus direkte på røret, vanlig på runde miniatyrsylindre etter ISO 6432.
- Valsede eller fastklemte profiler: hettene er festet til en ekstrudert kropp med holderringer eller skruer, typisk for kompakte sylindre etter ISO 21287.
Monteringsmåten bestemmes også på hettenivået. Flensfester, fotbraketter, gaffelstifter, tapps og dreietapper er alle maskinert inn i eller boltet på hetteområdet. Når du velger en sylinder, oppgi monteringsmåten i delenummeret, fordi samme boring og slag kan ha helt forskjellige hettedimensjoner for forskjellige fester.
Piston: Den bevegelige barrieren som konverterer trykk til kraft
Stempelet er den indre komponenten som deler tønnen i to kamre og overfører kraften av trykkluft til stangen. Teoretisk utgangskraft er ganske enkelt trykk multiplisert med det effektive stempelarealet: F = P x A .
Bearbeidet eksempel: et stempel med 40 mm boring ved 0,6 MPa har et effektivt areal på ca. 1257 kvadratmillimeter, så teoretisk forlengelseskraft er omtrentlig 754 newton . Målt kraft ved stangen vil være 3 til 10 prosent lavere på grunn av tetningsfriksjon og indre trykktap.
På dobbeltvirkende sylindre er arealet på stangsiden mindre med stempelstangens tverrsnitt. For en 32 mm boring med en 12 mm stang er tilbaketrekningskraften ca 14 prosent lavere enn forlengelseskraft. Designere glemmer dette ved vertikale applikasjoner der sylinderen både må løfte og trekke ned pålitelig.
Stempelkroppen er vanligvis aluminium, og den har tre viktige elementer:
- Stempeltetninger: en eller to lepper som hindrer luft i å passere fra den ene siden av stempelet til den andre.
- Styreringer: slitasjelister som holder stempelet sentrert og forhindrer metall-mot-metall-kontakt med tønnen.
- Magnetbånd: et par halvskall permanente magneter montert i et spor rundt stempelet, brukt til posisjonsføling med eksterne brytere.
Stempelbredde er ikke bare en kostnadsfaktor. Et bredere stempel med to adskilte føringsringer motstår vipping når lasten er eksentrisk. På standard ISO-sylindere er stempelbredden proporsjonal med borestørrelsen nettopp av den grunn. Hvis en erstatningssylinder har et synlig kortere stempel enn originalen, forvent raskere tetningsslitasje under sidebelastning.
Stempelstang: Kraftoverføring og knekkingsrisiko
Stempelstangen er den eneste bevegelige delen som kommer ut av sylinderen og berører omverdenen. Materialet, pletteringen og overflaten avgjør ikke bare hvor lenge stangforseglingen varer, men også om sylinderen tåler lange slag uten å bøye seg.
Standard stenger er høykarbonstål med en hardforkromning av 20 til 30 mikrometer , ferdig til en overflateruhet rundt Ra 0,2 til 0,4 mikrometer. Kromlaget gir en slitesterk overflate med lav friksjon for stangtetningen og viskeren. Rustfrie stålstenger foretrekkes i etsende og nedvaskede miljøer, fordi krom til slutt kan gro hvis belegget blir ripet opp og fuktighet når basismetallet.
Knekking er den skjulte grensen. En slank stang under trykkbelastning oppfører seg som en søyle: jo lengre lengde uten støtte, desto lavere er lasten som den bøyer sideveis ved. Ved bruk av Euler-formelen har en 10 mm stang med 1 meter ustøttet lengde en teoretisk kritisk belastning nær 1 kilonewton under festede betingelser. Det er innenfor utgangsområdet til en 50 mm sylinder ved 0,6 MPa. For slag utover omtrent ti ganger stangdiameteren, spesifiser en større stang, en stangstøtte eller en ekstern lineær føring.
Stangenden er gjenget eller maskinert for å akseptere tilbehør: hanngjenger, hunngjenger, gaffel, øye eller sfærisk ledd. ISO 8139 definerer dimensjonene til sfæriske stangender. To praktiske regler forhindrer for tidlig stangskade:
- Klem aldri den ferdige stangoverflaten med en tang for å stramme sylinderen. Bruk skiftenøkkelflatene eller en gjengefeste; riper på stangen vil ødelegge stangforseglingen i løpet av dager.
- Bruk en flytende stangkobling hvis sylinderen og den styrte lasten ikke er perfekt på linje. Vinkelforskyvning på enda en grad multipliserer sidekraften på den fremre foringen og tetningen.
Tetninger: Hvor lekkasje og friksjon er bestemt
Tetninger er små gummideler med overdimensjonert innflytelse. De kontrollerer intern lekkasje mellom de to stempelkamrene, ekstern lekkasje langs stangen og friksjonskraften som reduserer sylindereffekten. En pneumatisk sylinder har vanligvis fire tetningssoner: stempeltetning, stangtetning, stangvisker og statiske O-ringer mellom sylinderen og hettene.
| Forseglingsposisjon | Funksjon | Typisk materiale | Feil Symptom |
|---|---|---|---|
| Stempel seal | Hindrer at luft passerer over stempelet | NBR, PU, FKM | Sylinderen kryper når forsyningen er av |
| Stangforsegling | Forhindrer ekstern luftlekkasje langs stangen | PU, FKM, NBR | Luftbobler rundt stang, oljetåke i eksos |
| Stangvisker | Skraper støv og flis av innstikkstaven | PU, NBR | Smuss kommer inn i fronthetten, skåring av stangen |
| Statisk O-ring | Seler cap-to-barrel joints | NBR, FKM | Utvendig susing ved capsøm |
Materialvalg følger driftstemperatur og media. Nitrilgummi (NBR) dekker minus 20 til pluss 80 grader celsius og er standard for generell fabrikkluft. Fluorrubber (FKM) strekker seg til ca. 200 grader Celsius og motstår aggressive kjemikalier. Polyuretan (PU) har utmerket slitestyrke for stangtetninger og vindusviskere i skitne omgivelser, men tåler mindre varme.
Standard pneumatiske sylindre er klassifisert for et maksimalt arbeidstrykk på 1,0 MPa (10 bar) med et testtrykk rundt 1,5 MPa. Hvis applikasjonen din trenger mer, må enten tetningsdesignet eller hettens styrke oppgraderes; ikke anta at en rabattert sylinder fra en ukjent kilde er like testet.
En vanlig feil i felten er å bare bytte ut stangforseglingen når stangoverflaten allerede er ripet opp. Den nye forseglingen vil raskt få samme skade. Sjekk alltid stangoverflaten i samme reparasjonsøkt.
Styreringer og stanglager: Stabilisatorer mot sidebelastninger
En pneumatisk sylinder er designet for å bevege seg i en rett linje, men ekte maskinbelastning er aldri perfekt aksial. Styreringer på stempelet og et stanglager inne i frontdekselet absorberer kreftene utenfor midten og beskytter tetningene fra å bli knust av metallkontakt.
Stanglageret, også kalt stangbøssingen, er montert i frontdekselet og støtter stangen når den glir inn og ut. Materialer inkluderer oljeimpregnert sintret bronse, PTFE-bronsekompositter og konstruert termoplast. En slitt bøssing viser seg som en klokkeformet forboring når du fjerner stangen; å bytte bare stangtetningen på en slik sylinder gir i beste fall en midlertidig fiks.
Stempelføringsringer utfører den samme sentreringsjobben inne i løpet. De er offerslitedeler: de slites i stedet for aluminiumsstempelet og den anodiserte boringen. PTFE-kompositter gir lav friksjon og tåler tørr drift; noen design bruker fylt acetal for høyere lastekapasitet.
Den tekniske tommelfingerregelen er at ytre sidebelastninger skal holdes til en liten prosentandel av den nominelle skyvekraften. For eksempel vil en sylinder som skyver en vogn på hjul se langt færre sidelastfeil enn en sylinder som skyver en frittflytende arm direkte. Når sidekrefter er uunngåelige, legg til et stopprør på stempelstangen, bruk en ekstern lineær føring, eller velg en styrt sylinder som en glide- eller flerakset enhet.
Demping: Absorberer kinetisk energi før metall treffer metall
Når et stempel når slutten av slaget, har den bevegelige massen reell kinetisk energi. Tar en last på 20 kilo som beveger seg med 250 millimeter per sekund, er den kinetiske energien 0,625 joule per syklus . Ved 60 sykluser per minutt blir det omtrent 37,5 joule per minutt med varme og sjokk som slår endelokket og tetningene.
Demping bremser stempelet i den siste delen av slaget ved å fange luft mellom stempelet og endelokket og la det slippe ut gjennom en justerbar nåleventil. Standard justerbare puter fungerer slik: en dempende hylse på stempelet går inn i hetteboringen, stenger hovedeksosbanen og tvinger den gjenværende luften gjennom nålen. Å skru inn nåleskruen øker dempingen. Det er en praktisk prosedyre å starte med skruen ca. to omdreininger åpen fra sittende stilling, og deretter tune etter slagfølelse.
- Justerbar demping gir kontroll over slutten av slaghastigheten og er standard på de fleste ISO 15552 sylindre over 40 mm boring.
- Selvjusterende eller selvkompenserende demping tilpasser seg automatisk til belastning og hastighet, nyttig på høysyklusmaskiner der operatører ikke stiller inn skruer.
- Kompakte og miniatyrsylindre bruker ofte vanlige gummistøtfangere i stedet, som bare fungerer ved lave hastigheter.
En hard metallisk klang på slutten av et polstret slag betyr vanligvis en av tre ting: putenålen er lukket for langt, puteforseglingen er slitt, eller sylinderen går over sin nominelle putekapasitet. For høyhastighets tung last over omtrent 0,5 meter per sekund bør du vurdere en ekstern hydraulisk støtdemper i tillegg til den innebygde puten.
Sensorer: øynene til en automatisert syklus
Automatiseringskontrollere trenger å vite om stempelet er helt uttrukket, helt tilbaketrukket eller et sted i mellom. Sylindre svarer gjennom magnetisk posisjonsføling: et magnetbånd på stempelet utløser en ekstern bryter montert på sylinderen. Dette er grunnen til at så mange sylindre er spesifisert som magnetiske eller ikke-magnetiske.
To bryterteknologier dominerer. Reed-brytere bruker en mekanisk kontakt som lukkes når magneten passerer; de er rimelige, men har begrenset mekanisk levetid under konstant sykling. Solid-state brytere, typisk TMR eller GMR magnetoresistive typer, har ingen bevegelige kontakter og varer mye lenger, noe som gjør dem til det tryggere valget for høysyklus produksjonslinjer. Mange moderne solid-state brytere tilbyr også kretsbeskyttelse mot kortslutning og omvendt polaritet.
Monteringsalternativer følger tønneprofilen:
- T-sporprofiler: sensorer glir inn i et ekstrudert spor på tønnen, vanlig på kompakte sylindre.
- Stagstropp: et stålbånd klemmer sensoren på strekkstangen, brukt på IEC/ISO standard sylindre uten slisser.
- Klemmebånd: justerbare metallringer rundt sylindre med rund kropp.
Ved bestilling av sylinder med sensorer, kontroller den elektriske utgangstypen (NPN eller PNP) mot PLS-inngangsmodulen; et misforhold skaper en fullstendig kablet krets som aldri kommuniserer. Bekreft også koblingsstilen, vanligvis M8 eller M12, og den nødvendige inntrengningsbeskyttelsen for våte eller støvete områder.
Porter og luftforbindelser: sylinderens bensinstasjon
Portene er de gjengede hullene i endestykkene som slipper inn og ut luft. Portstørrelsen er ikke en kosmetisk detalj: den begrenser direkte strømningshastigheten og dermed den oppnåelige sylinderhastigheten. Vanlige portgjenger er G (BSPP), NPT og metriske M-gjenger. Et misforhold mellom monteringsgjengen og portgjengen er en klassisk kilde til umiddelbare installasjonslekkasjer.
Som en generell industrikartlegging bruker miniatyrsylindre rundt 6 til 16 mm boring M5-porter; sylindere med 16 til 32 mm boring bruker vanligvis G1/8-porter; 32 til 80 mm boringer bruker G1/4; og større boringer bruker G3/8 eller G1/2. Strømningskapasitet uttrykkes ved det effektive tverrsnittsarealet S i kvadratmillimeter eller ved strømningskoeffisienten Cv. Hvis porten eller beslaget er underdimensjonert for syklustiden, vil sylinderen bevege seg sakte i en eller begge retninger selv om tilførselstrykket er riktig.
Når du monterer en sylinder, husk disse koblingsprinsippene:
- Bruk push-in beslag fra en anerkjent produsent; O-ringen inne i beslaget er det som faktisk holder trykket.
- Plasser en hastighetsreguleringsventil direkte på porten, ikke på en lang slange, for å holde kontrollen forutsigbar.
- Hvis applikasjonen krever stille eksos, legg til en lyddemper på porten; godta en liten mottrykksstraff i retur.
Strukturelle varianter: Tie-Rod, Round-body og kompakt design
De samme komponentgruppene vises i forskjellige sylinderfamilier, men deres proporsjoner og monteringsmetoder endrer pålitelighetsbildet. Trekkstangsylinderen er arbeidshesten til generell automatisering. Fire lange bolter forhåndsspenner de fremre og bakre hettene mot tønnen, noe som gjør enheten stiv og lett å demontere for utskifting av tetning. Dimensjonsstandarder som ISO 15552 definerer boreområdet, slaglengden og monteringsdimensjonene slik at sylindere fra forskjellige produsenter stort sett kan byttes ut.
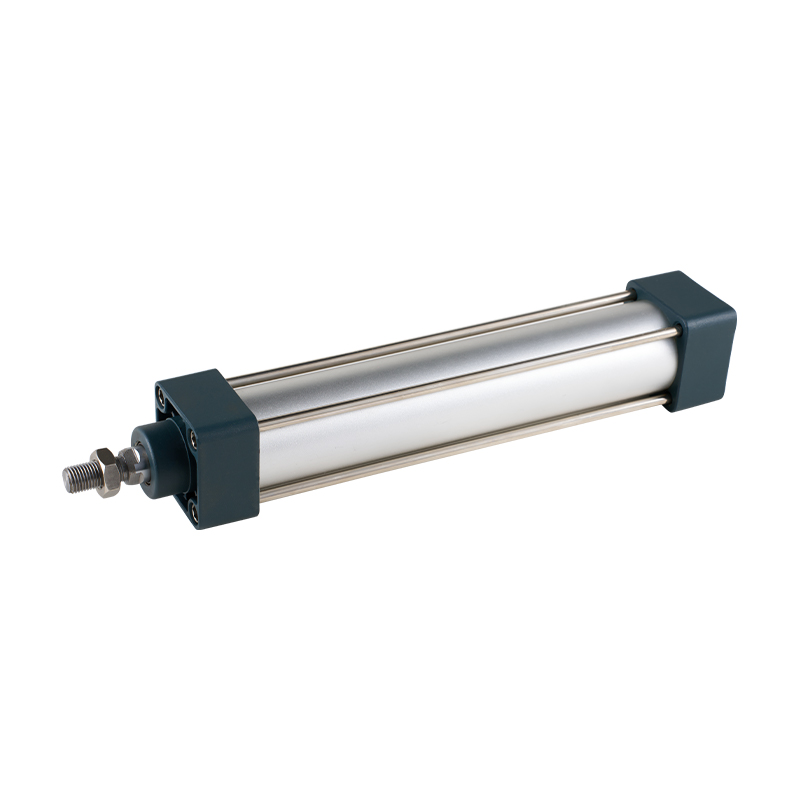 SC Series Tie Rod Standard Sylinder med kompakt lengde Denne strekkstagsylinderen oppfyller ISO 15552, men har en kortere kropp for samme boring. Dens spesielle forsegling og høytemperaturalternativ gjør den til et praktisk valg for pålitelig automatisering i begrensede rom. Se produkt →
Miniatyrsylindre med rund kropp bruker ingen trekkstenger i det hele tatt. Hettene skrus direkte på et trukket rustfritt eller aluminiumsrør, noe som gir en slank, lett, hygienisk kropp. De er vanlige i små armaturer, klemmer og medisinsk utstyr der den reduserte eksterne bulken betyr mer enn å gjenoppbygge servicevennligheten. Den internasjonale dimensjonsrammen ISO 6432 styrer disse små enhetene opp til ca. 25 mm boring.
Kompakte sylindre presser den samme kraften inn i en mye kortere totallengde. De bruker en ekstrudert aluminiumsprofil med et integrert sensorspor, og stempelstangen er ofte støttet av styrestenger for større antirotasjonsstabilitet. ISO 21287 definerer deres monteringsgrensesnitt. De er mye brukt til å klemme, stoppe porter, verktøyvekslere og alle steder der en standard sylinder rett og slett ikke passer.
Når du sammenligner strukturelle varianter, husk at tønnen, tetningene og stangen fortsatt gjør det tunge løftet. En kompakt sylinder vil alltid ha en kortere slaggrense enn en strekkstangenhet med samme boring fordi den lange føringskonvolutten er redusert.
Stangløse sylindre: Samme funksjoner uten stangen
Stangløse sylindre holder løp, stempel, tetninger og dempingskonseptet, men fjern den utvendige stempelstangen helt. Stempelet driver en vogn som går langs utsiden av løpet. Denne utformingen sparer omtrent 50 prosent av installasjonslengden sammenlignet med en konvensjonell stang-type sylinder for samme slag, eliminerer problemer med stangknekking ved lange slag, og tillater slag opptil flere meter.
To fysiske prinsipper eksisterer. Magnetisk koblede stangløse sylindre overfører kraft fra det indre stempelet til den ytre vognen gjennom sterke permanentmagneter; tønnen er helt forseglet, noe som gjør dem rene og lekkasjefrie, men koblingen kan løsne under støtbelastninger eller vertikal montering med tung nyttelast. Mekanisk koblede stangløse sylindre bruker en langsgående sliss i løpet, lukket av et tetningsbånd av rustfritt stål, med en mekanisk bro som forbinder stempel og vogn. De overfører høyere krefter og håndterer støt bedre, men tetningsbåndet og viskeren over sporet er ekstra slitasjepunkter som trenger inspeksjon.
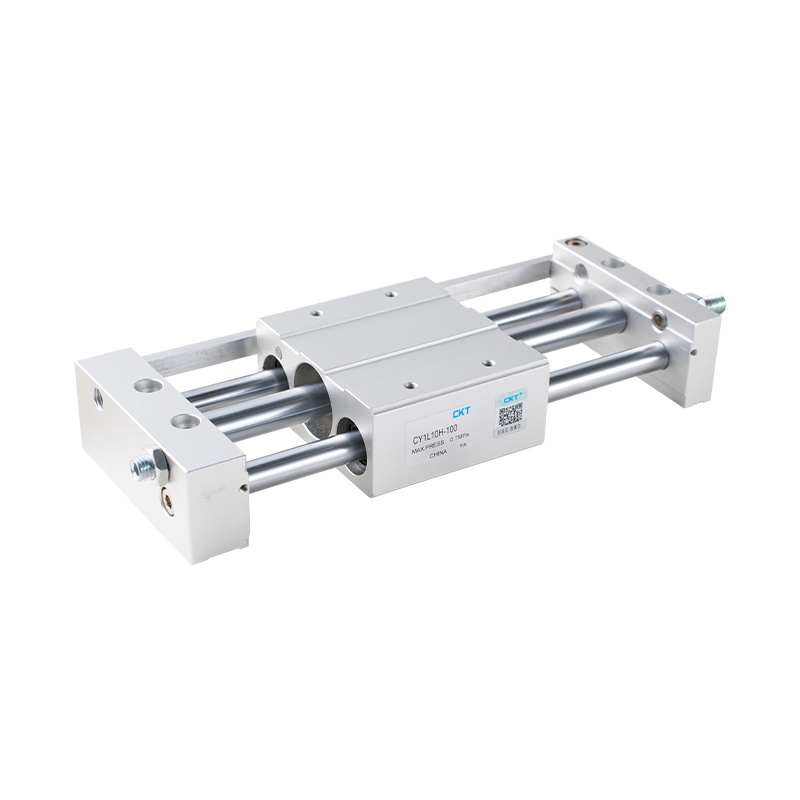 CY1L-serien magnetisk koplet stangløs sylinder med kulelager Denne stangløse sylinderen bruker magnetisk kobling for lekkasjefri, plassbesparende lineær bevegelse. Kulelagervognen håndterer sidebelastninger jevnt, noe som gjør den ideell for kompakte overføringsapplikasjoner med lang slag. Se produkt →
Den ingeniørmessige avveiningen er enkel: bruk magnetisk koblede stangløse sylindre for rene mediumhastighets overføringsapplikasjoner, og bruk mekanisk koblede enheter når belastningen er tung eller bevegelsen inkluderer støt. I begge tilfeller, vær oppmerksom på vognføringen, fordi fraværet av en stang betyr at alle side- og momentbelastninger må håndteres av vognlagrene.
Feilmoduser, symptomer og rotårsaker
Å kjenne delene er bare halve kampen; den andre halvparten erkjenner hvilken del som feiler først når ytelsen faller. Tabellen nedenfor kobler vanlige symptomer til den mest sannsynlige komponenten og reparasjonsretningen.
| Observert symptom | Komponent involvert | Første sjekk og handling |
|---|---|---|
| Treg eller knirkende bevegelse | Stangforsegling, wiper, piston guide ring | Sjekk smøring og luftfilter; demonter og inspiser tetningsleppene |
| Luftbobler rundt stangen | Stangforsegling | Kjør en finger over stangen for å kjenne etter riper; bytt ut tetningen og vurder å gjenopprette stangen |
| Sylinderen kryper når luften er slått av | Stempel seal | Intern lekkasje over stempelet; skift ut stempeltetningen og kontroller løpslitasjen |
| Høyt metallisk klang i slagenden | Demping system | Juster putenålen; inspiser putetetningen og skift ut hvis den er slitt |
| Sensoren oppdager ikke stempelet | Magnetisk stempelbånd eller bryter | Bekreft at sylinderen er en magnetisk type; flytt bryteren på tønnesporet |
| Sylinderen vil ikke bevege seg under trykk | Stempel, barrel, mounting | Kontroller at lasten ikke sitter fast; demonter for å sjekke hovne forseglinger eller risset løp |
Før du bytter ut en sylinder, må du alltid bekrefte det grunnleggende: tilførselstrykk ved innløpet, filterregulatorens tilstand og om magnetventilen faktisk skifter. En tørr, skitten lufttilførsel sliter tetninger tre til fem ganger raskere enn filtrert og lett smurt luft, uansett hvor gode sylinderdelene er.
Bruke komponentkunnskap når du kjøper en pneumatisk sylinder
En kjøper som forstår delene av en pneumatisk sylinder slutter å sammenligne kun pris og borestørrelse. Den praktiske måten å spesifisere en sylinder på er å bygge den komplette komponentsjekklisten før du åpner katalogen:
- Borestørrelse og nødvendig skyvekraft ved det faktiske driftstrykket
- Slaglengde og stangdiameteren som trengs for å motstå knekking
- Monteringsmåte og tilbehørstype med stangende
- Dempingstype: justerbar, selvjusterende eller ingen
- Magnetisk stempel og sensortype, pluss sensorkabellengde
- Portens gjengestørrelse og tilluftskvalitet ved installasjonspunktet
- Omgivelsestemperaturområde, fuktighet og støvnivå
Vurder deretter produksjonsbeviset. Overflatebehandlingsdetaljer, tetningsmateriale og maskineringstoleranser er ikke forretningshemmeligheter; en anerkjent leverandør publiserer dem eller oppgir dem på forespørsel. En produsent som utfører sin egen maskinering og etterbehandling, for eksempel Zhejiang CKT Pneumatic med sine to tiår med produksjon av pneumatiske komponenter, er vanligvis i en bedre posisjon til å holde stramme tønne- og stangtoleranser enn en selger som kun er montert. Se bedriftsprofil for produksjonshistorien og produksjonsprinsippene.
For maskinkonstruksjoner med begrenset plass er en kompakt sylinder med kort totallengde og et innebygd sensorspor ofte det riktige valget. De tynne sylindrene i CQ2-serien holder samme borekraftutgang samtidig som de reduserer installasjonsfotavtrykket, noe som gjør dem praktiske for å klemme seksjoner og verktøyvekslere.
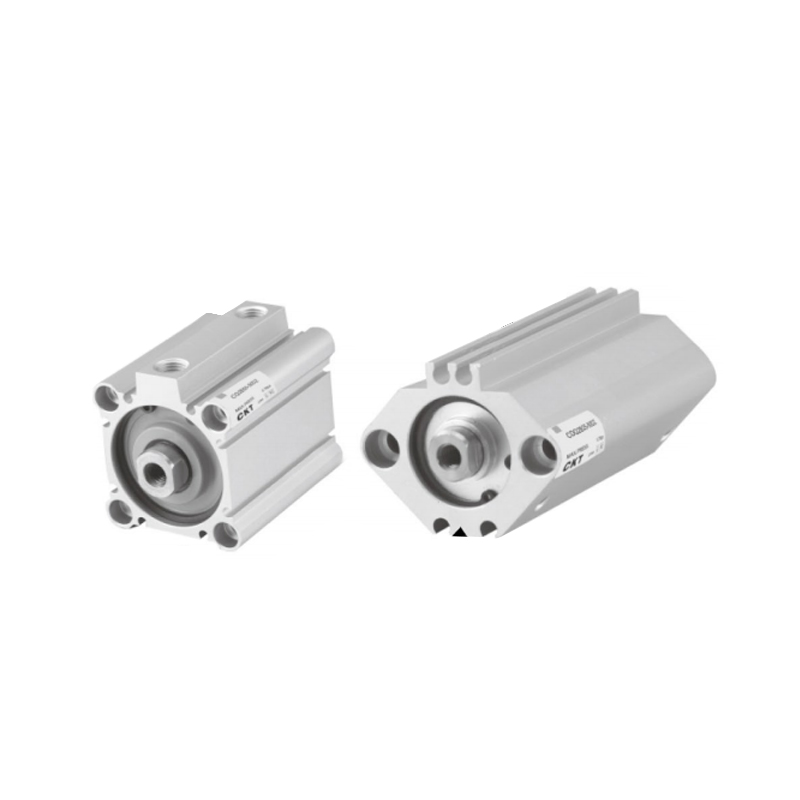 Tynn sylinder i CQ2-serien med spylende magnetbryter Designet for trange steder, gir denne tynne sylinderen jevn kraft samtidig som den minimerer fotavtrykket. Den innfelte magnetiske bryteren forhindrer at den fester seg og fungerer under våte eller sterke magnetiske feltforhold. Se produkt →
Sett til slutt realistiske livsforventninger. En godt bygget standard sylinder som kjører på ren, filtrert, lett smurt luft med moderat hastighet vil ofte betjene fem millioner sykluser eller mer. I et varmt, fuktig, ufiltrert miljø kan selv en dyr sylinder svikte før en million sykluser. Den billigste måten å forlenge sylinderlevetiden på er ikke en billigere sylinder; det er bedre luftforberedelse og en riktig innretting mellom stangen og den styrte lasten.
Ofte stilte spørsmål
Hva er hoveddelene i en pneumatisk sylinder?
Hoveddelene er sylinderen, endestykkene foran og bak, stempel, stempelstang, tetninger, føringsringer og stanglager, dempingssystem og luftporter. Et magnetisk stempelbånd og eksterne sensorer er tilleggskomponenter som brukes når posisjonstilbakemelding er nødvendig.
Hvilken del av en pneumatisk sylinder slites først ut?
I de fleste feltfeil svikter stangtetningen og viskeren først, spesielt når lufttilførselen er skitten eller installasjonen skaper sidebelastninger. Stempeltetningen er det nest vanligste slitasjeelementet, og svikter når løpshullet får rifter eller når inkompatible smøremidler får gummien til å svelle.
Trenger alle pneumatiske sylindre et magnetstempel?
Nei. En magnet er kun nødvendig når en ekstern sensor må detektere stempelposisjonen. Hvis du bestiller en ikke-magnetisk sylinder og senere bestemmer deg for å legge til posisjonsfeedback, vil ikke bryteren reagere fordi det ikke er noe magnetfelt som utløser den.
Hva er forskjellen mellom enkeltvirkende og dobbeltvirkende sylinderdeler?
En enkeltvirkende sylinder har en arbeidsport og en fjær som returnerer stempelet til utgangsposisjonen; fjæren tilfører en motkraft som reduserer netto produksjon og vokser over tretthet. En dobbeltvirkende sylinder har to porter i endestykkene, med trykkluft som vekselvis driver forlengelse og tilbaketrekking, og gir høyere og mer balansert kraft i begge retninger.
Hvorfor beveger sylinderen min sakte og rykkvis?
De vanlige årsakene er stick-slip fra tørre forseglinger, en skåret tønne eller stang forårsaket av forurenset luft, eller en hastighetsreguleringsventil som er strupet for langt. Kontroller luftbehandlingsenhetene først, inspiser deretter stangoverflaten og tetningstilstanden før du mistenker maskinbelastningen.
Kan en slitt pneumatisk sylinder repareres?
Ja, hvis tønnen og stangen fortsatt er innenfor toleranse. Bytting av tetninger, føringsringer og visker med et skikkelig tetningssett gjenoppretter de fleste sylindre. Hvis tønneboringen er dypt risset eller stangen er bøyd, er det imidlertid vanligvis mer økonomisk å erstatte hele sylinderen enn å slipe og plettere stangen på nytt.
Hver del av en pneumatisk sylinder eksisterer av en grunn: sylinderen definerer presisjonskonvolutten, stempelet konverterer trykk til kraft, stangen leverer det til lasten, og tetningene, føringsringene, dempingen og sensorene beskytter og overvåker den bevegelsen. Den endelige konklusjonen er den samme en vedlikeholdsingeniør når etter hundre sylinderombygginger: fokus på tønnebehandling, stangfinish og tetningssystem, og resten av sylinderen vil oppføre seg av seg selv.
Bruk komponentkartene og feiltabellene ovenfor når du vurderer et tilbud, feilsøker en langsom akse eller sammenligner et billig alternativ med den opprinnelige spesifikasjonen. For en dypere forklaring på hvordan indre krefter og bevegelse utvikler seg med hastighet, kan ingeniørkolonnen på hva som skjer bak kraftmusklene til pneumatiske luftsylindere er en praktisk oppfølgingslesing.
Som en siste innkjøpsregel: aldri la en sylinder velges utelukkende etter boring og slag. Spør leverandøren om anodisering, stangbelegg, tetningsmasse og dempingskapasitet. En sylinder er en liten samling av nøyaktig koordinerte deler, og kjøperen som forstår disse delene vil nesten aldri angre på avgjørelsen.