

Pneumatiske sylinderaktuatorer er de mest brukte lineære bevegelsesenhetene i industriell automatisering, og det riktige valget betyr mer enn de fleste ingeniører forventer. Å velge feil borestørrelse eller monteringsstil fører til tap av syklustid, for tidlig tetningsslitasje og høyere energiforbruk. Denne veiledningen gir et beslutningsrammeverk som dekker kraftberegninger, slagvalg, sylindertyper, monteringskonfigurasjoner og praktiske vedlikeholdshensyn. Bruk de inkluderte diagrammene og formlene for å dimensjonere din neste aktuator med selvtillit.
Hva er en pneumatisk sylinderaktuator?
En pneumatisk sylinderaktuator er en mekanisk enhet som bruker energien til trykkluft for å produsere lineær skyve- eller trekkekraft. Den består av en sylindrisk løp, et stempel som glir innover, en stempelstang som strekker seg fra en eller begge ender, og tetningselementer som opprettholder trykket. Aktuatoren er det siste bevegelseselementet i et pneumatisk system: det som faktisk beveger en last.
Når luft kommer inn i det ene kammeret og det andre åpner for utblåsning, presser trykkforskjellen stempelet. Stangen som stikker ut overfører denne kraften til en maskindel koblet til den. I en dobbeltvirkende sylinder driver luft stemplet i begge retninger. I en enkeltvirkende sylinder returnerer en fjær stempelet til utgangsposisjonen. Dette enkle prinsippet gir designere presis kontroll over bevegelseshastighet, kraft og plassering i nesten alle produksjonsmiljøer.
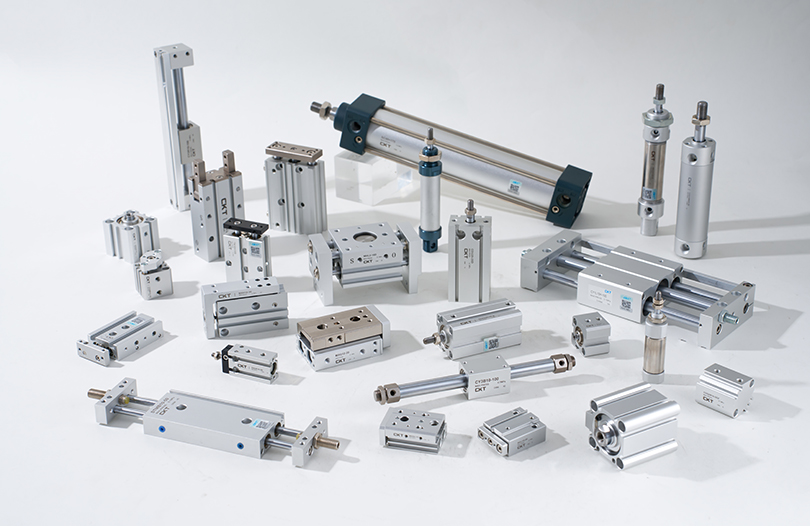
Produsenter bygger sylindre i dusinvis av konfigurasjoner for å matche spesifikke belastningsforhold. Standard sylindre med trekkstang følger ISO 15552 dimensjonsstandarder. Tynne sylindre passer inn i trange vertikale rom. Stangløse sylindre gir lange slag med kompakt totallengde. Det riktige utgangspunktet er ikke selve sylinderen, men lasten du skal flytte og arbeidskonvolutten du har tilgjengelig .
Hovedtyper av pneumatiske sylinderaktuatorer
Å velge mellom sylinderkategorier kommer ned til slaglengde, plassbegrensninger og typen bevegelse applikasjonen krever. Her er en praktisk inndeling av primærfamiliene.
Standard trekkstangssylindre (stil SC-serien)
Standard sylindre med strekkstag er bransjens arbeidshest. Den sammentrekkbare designen holder endestykkene mot tønnen med fire gjengede stenger, noe som gjør dem enkle å forsegle og vedlikeholde. Disse sylindrene opererer ved trykk fra 0,1 til 1,0 MPa og er tilgjengelige i borestørrelser fra 32 mm til 200 mm. En typisk sylinder i SC-serien med 100 mm boring og 200 mm slaglengde produserer omtrent 7 850 N teoretisk kraft ved 0,6 MPa. Denne kapasiteten håndterer de fleste transportørskyvere, klemmemekanismer og maskinverktøy.
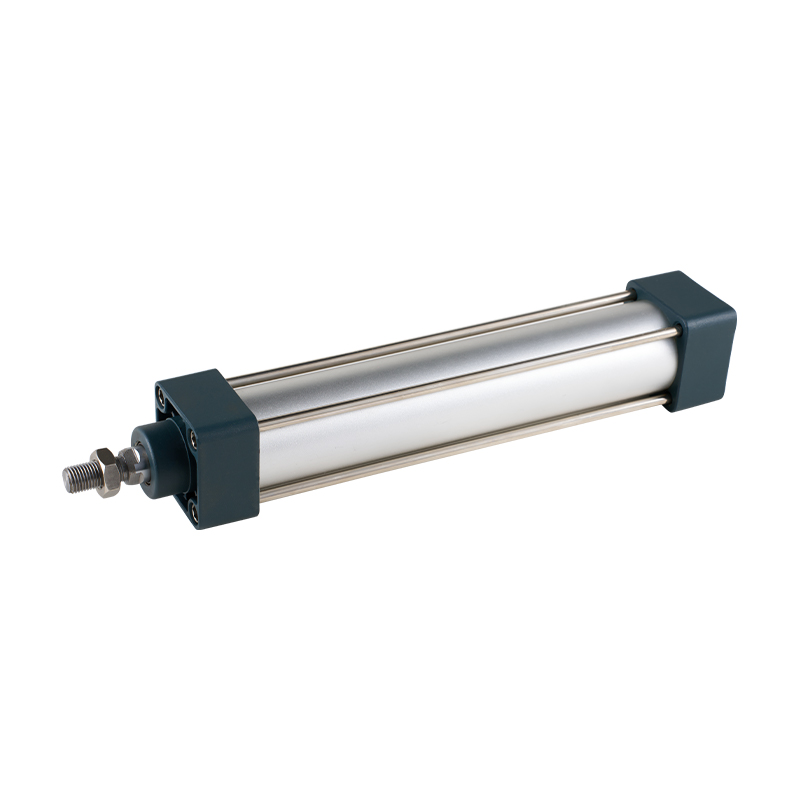 SC Series Parallellstang Type Standard pneumatisk sylinder SC-serien tilbyr en pålitelig sammentrekksdesign med en kompakt lengde sammenlignet med ISO15552, noe som gjør den til et solid valg for transportørskyvere og klemmemekanismer som trenger standard borestørrelser og justerbar demping. Se produkt →
Tynne og kompakte sylindre (CQ2 Series Style)
Tynne sylindre er konstruert for fester der monteringsplassen er sterkt begrenset. Karosserilengden er betydelig redusert sammenlignet med standard sylindre. CQ2-seriens tynne sylindre kommer i borestørrelser fra 12 mm til 100 mm og tilbyr slag opp til 200 mm, med en total kroppslengde så kort som 34 mm for en modell med 20 mm boring. De brukes ofte til å klemme små deler, presse komponenter inn i hus og aktivere porter i pakkelinjer. Monteringsflaten er typisk selve endestykket, noe som forenkler integrering i monteringen.
Stangløse sylindre (CY1L og MY Series)
Stangløse sylindre bruker en intern eller ekstern vogn som beveger seg langs tønnen, og eliminerer stempelstangen helt. Denne designen gir slaglengder lik løpslengden, eller enda lengre i noen varianter, med det totale fotavtrykket knapt større enn selve slaget. Magnetisk koplede stangløse sylindre som CY1L-serien tilbyr jevn, lekkasjefri drift uten mekanisk inntrengning av lenker. En stangløs sylinder på 50 mm med 500 mm slaglengde passer i en konvolutt som er bare litt lengre enn 500 mm, noe som gjør den ideell for CNC-maskindeksler, pick-and-place-systemer med lange skinner og overføringsenheter i portalstil.
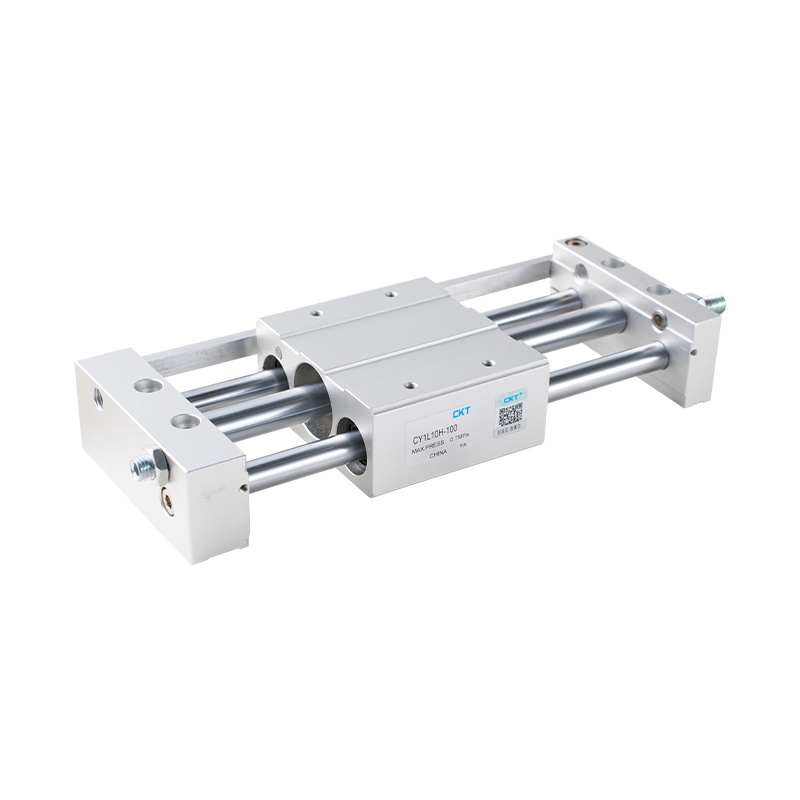 CY1L-serien magnetisk koplet stangløs sylinder med kulelagerføring Denne plassbesparende stangløse sylinderen bruker magnetisk kobling for å eliminere lekkasje av stempelstangen, og dens kulelagerglider gir jevn, dreiemomentbestandig bevegelse for kompakte langslagsapplikasjoner. Se produkt →
Ytterligere spesialiserte typer
- Mini sylindre (MA/MAL-serien) i borestørrelser fra 6 mm til 32 mm for lette belastninger i kompakte maskiner.
- Slidesylindere (MXH/MXQ-serien) med integrerte lineære føringer for høy presisjonsbevegelse som motstår sidebelastning.
- Pneumatiske gripere (MHZ2/MHL2) for robotisk ende-på-arm-verktøy for å gripe og frigjøre deler.
- Roterende sylindre (MK-serien) som klemmer og roterer i en enkelt bevegelse, brukt i sveisejigger og indekseringsarmaturer.
| Sylinder type | Bore Range | Slagområde | Best for |
|---|---|---|---|
| Standard (SC-serien) | 32–200 mm | 25–1000 mm | Generell automatisering, skyving, klemming |
| Tynn (CQ2-serien) | 12–100 mm | 5–200 mm | Trange mellomrom, korte slag |
| Stangeløs (CY1L) | 10–63 mm | 100–1000 mm | Lange slag, kompakt fotavtrykk |
| Mini (MA-serien) | 6–32 mm | 10–300 mm | Små enheter, medisinsk utstyr |
| Slide (MXQ-serien) | 6–63 mm | 10–200 mm | Presisjonsmating av deler |
Kritiske utvalgskriterier for sylinderaktuatorer
Utvelgelsesprosessen er ikke en enkel oppslagstabell. Flere variabler samhandler og påvirker hverandre. Følgende kriterier er ordnet i den rekkefølgen du bør vurdere dem.
- Nødvendig kraft bestemmer minimum borestørrelse ved tilgjengelig systemtrykk. Beregn lastkraften inkludert akselerasjon og legg deretter til en 20–30 % sikkerhetsfaktor.
- Slaglengde definerer avstanden mekanismen må tilbakelegge. Forleng slaget utover det nøyaktige kravet for å tillate kapping og demping ved slutten av slaget.
- Ledig plass bestemmer om en standard, tynn, glide- eller stangløs sylinder passer. Mål konvolutten i tre dimensjoner.
- Driftstrykk i anlegget ditt påvirker kraftutgangen direkte og i sin tur borestørrelsen. Typiske fabrikkluftforsyninger er 0,4–0,7 MPa.
- Hastighetskrav diktere den nødvendige luftstrømningshastigheten og kan kreve hastighetsreguleringsventiler eller større ventilstrømskoeffisienter.
- Sidelast og innretting avgjør om du trenger en føring, en glidesylinder eller ekstra eksterne føringer for å forhindre at stangen bøyes.
- Miljø som høy temperatur, støv eller fuktighet kan kreve spesielle tetningsmaterialer eller beskyttelsesdeksler.
I en typisk pakkemaskin på en matvarefabrikk er driftstrykket 0,5 MPa og kravet til klemkraft er 500 N. Ved å bruke en 50 % sikkerhetsfaktor blir målkraften 750 N. Formelen viser at en 50 mm boresylinder ved 0,5 MPa produserer 981 N teoretisk kraft, som gir nok takhøyde. En 40 mm boring ville kun produsere 628 N, for lavt under disse forutsetningene.
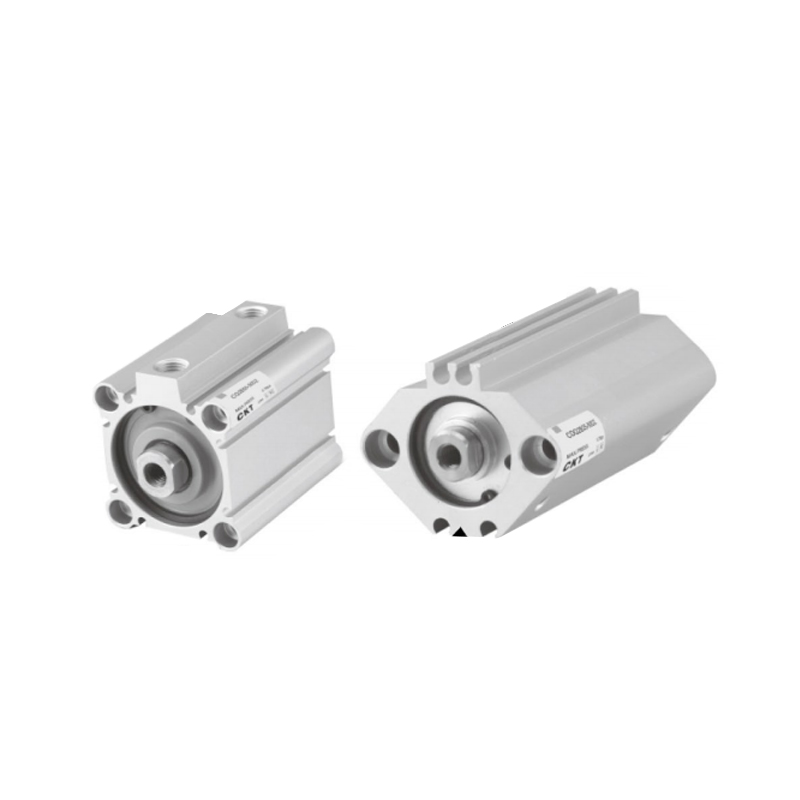 CQ2-serien tynn sylinder for kompakte monteringsplasser Med betydelig redusert kroppslengde og magnetiske brytere som ikke stikker ut, passer denne tynne sylinderen der det er begrenset plass, og tilbyr pålitelig drift ved små klem- og presseoppgaver. Se produkt →
Kraftberegning og størrelse med reelle tall
Den teoretiske kraften produsert av en pneumatisk sylinder beregnes ved å bruke stempelarealet multiplisert med det påførte trykket. Formelen er:
F (N) = P (MPa) × A (mm²)
Fordi 1 MPa tilsvarer 1 N per kvadratmillimeter, fungerer beregningen direkte i SI-enheter. Her er et utført eksempel:
Ta en 63 mm sylinder på 0,6 MPa driftstrykk.
- Stempelareal: A = π × (63/2)² = π × 992,25 = 3117 mm²
- Teoretisk kraft: F = 0,6 × 3 117 = 1870 N
- Med 75 % effektivitet: brukbar kraft ≈ 1402 N
Stangsiden av sylinderen produserer en mindre kraft fordi stangen tar opp en del av stempelområdet. For en 63 mm sylinder med en 20 mm stang:
- Stangsideareal: A = π × (63/2)² - π × (20/2)² = 3117 - 314 = 2803 mm²
- Kraft på stangen: F = 0,6 × 2 803 = 1682 N
Denne forskjellen på ca. 10 % har betydning når kraften må være identisk i begge retninger. I slike tilfeller, velg borestørrelsen basert på kraftkravet på stangen eller bruk en flerposisjonssylinder for å møte begge behovene.
Luftforbruk er den andre nøkkelberegningen. Den volumetriske strømningshastigheten bestemmes ved å multiplisere sylinderens feide volum med antall sykluser per minutt. En sylinder på 32 mm med 100 mm slaglengde fungerer omtrent 820 cm³ per enkeltslag, eller 1640 cm³ for en komplett push-pull-syklus. Ved 30 sykluser per minutt er den nødvendige strømningen ca. 49 liter per minutt ved atmosfæriske forhold. Trykkluftsystemer må ta hensyn til dette behovet når de dimensjonerer kompressorer og strømningsregulatorer.
| Borestørrelse (mm) | Stempelareal (mm²) | Teoretisk kraft (N) | Brukbar kraft (N) |
|---|---|---|---|
| 16 | 201 | 100 | 80 |
| 32 | 804 | 402 | 322 |
| 50 | 1.963 | 982 | 785 |
| 63 | 3.117 | 1.559 | 1247 |
| 80 | 5 027 | 2.513 | 2.011 |
| 100 | 7.854 | 3.927 | 3.142 |
Disse verdiene er basert på en industristandard antakelse om 0,5 MPa trykk og en krafteffektivitetsfaktor på 80 %. Se alltid produsentens datablad for nøyaktig kraftutgang fordi tetningsfriksjonen varierer mellom ulike modeller og stempelmaterialer.
Monteringsalternativer og installasjonshensyn
Måten du monterer en sylinder på, avgjør hvordan den takler sidelast, hvordan den kobles til den bevegelige mekanismen og hvor enkel den er å betjene. De viktigste monteringsstilene er:
- Permanent flensmontering fester sylinderkroppen direkte til rammen, ideell for faste, stasjonære applikasjoner med tydelig aksial justering.
- Pivotmontering (gaffel) lar sylinderen vinkle under bevegelsen, noe som er nyttig når lastbanen endrer retning eller når aktuatoren er koblet til en spak.
- Montering bak øye gir et hengselpunkt på bakdekselet, slik at sylinderen kan justere vinkelen litt under drift, noe som reduserer sidebelastningen på stangen.
- Endelokkmontering bruker gjengede hull på front- eller baklokket, vanligvis funnet på tynne og kompakte sylindre der plassen er begrenset.
- Sidemontering med braketter klemmer rundt kroppen, egnet for lange sylindre der monteringsflaten er kontinuerlig.
Når en sylinder bærer en betydelig sidebelastning, er den anbefalte praksisen å legge til eksterne lineære føringer. En glidesylinder med integrerte styrestenger takler sidebelastninger bedre og opprettholder justeringen. For eksempel har MXQ-seriens glidesylindere sirkulerende lagre i et kompakt hus, noe som gjør dem egnet for presisjonsindekseringsapplikasjoner der feiljustering ellers ville føre til at stempelstangen bøyes og slites ut tetninger for tidlig.
Demping i begge ender av slaget reduserer slagkreftene og forlenger aktuatorens levetid. Standard sylindre i seriene SC og SE/SI inkluderer ofte justerbar luftdemping. Dempingsventilen begrenser eksosluften ved slutten av slaget, og bremser stempelet. Uten demping genererer et stempel som beveger seg med 300 mm/s og treffer et endestykke betydelige mekaniske støt. Ved å legge til en hydraulisk buffer til aktuatoren eller installere en ekstern støtdemper demper støtet på tunge belastninger ytterligere.
Luftkvalitet er like viktig. Trykkluft som inneholder fuktighet eller partikler skader tetninger og fremskynder slitasje. En modulær F.R.L luftbehandlingsenhet plassert oppstrøms for aktuatoren fjerner vann, filtrerer faste partikler og smører bevegelige tetninger. Den modulær F.R.L. enhet linje tilgjengelig fra produsenter av pneumatiske komponenter er dimensjonert basert på det totale sylinderstrømforbruket, og å velge et filter med 5 μm eller 25 μm klassifisering er standard praksis for de fleste bruksområder.
Pneumatisk sylinderapplikasjoner på tvers av bransjer
Allsidigheten til pneumatiske aktuatorer kommer fra det store utvalget av industrier som er avhengige av dem for repeterende, høyhastighets og pålitelig bevegelse.
Emballasje og matforedling
I pakkelinjer skyver pneumatiske sylindre kartonger på transportører, aktiverer tetningsstenger og posisjonerer fyllere. Matforedlingsmiljøer krever ofte rustfritt stål eller belagte sylindere for å motstå rengjøringskjemikalier. CKTs minisylindere i rustfritt stål i CJ2- og CM2-seriene er bygget for slike vaskeforhold. Syklustidene i emballasjen varierer vanligvis fra 0,2 til 2 sekunder, noe som krever raske eksosventiler og høystrøms retningsreguleringsventiler for å opprettholde hastigheten.
Materialhåndtering og robotikk
Automatiserte lagrings- og hentesystemer bruker stangløse sylindre og glideaktuatorer for horisontal bevegelse av lastbærende plattformer. I robotapplikasjoner håndterer pneumatiske gripere deler i høye hastigheter, der parallellgriperne i MHZ2-stil tilbyr presisjon og repeterbarhet. Den totale slaglengden i verktøygripere er vanligvis kort, ofte bare 10–30 mm, men syklushastighetene når 60 til 120 operasjoner per minutt.
Maskinverktøy og metallskjæring
CNC dreiebenker og fresemaskiner bruker pneumatiske sylindre for å spenne fast armaturer, koble inn verktøyvekslere og aktivere borehoder. Kreftene som kreves her er moderate til høye, og sylindrene må tåle konstant drift. Et typisk klemmesystem for dreiebenchuck bruker en sylinder med 63 mm boring ved 0,6 MPa, og gir omtrent 1700 N klemkraft, som er tilstrekkelig for arbeidsstykker med en diameter på opptil 100 mm i de fleste dreieoperasjoner med lav hastighet.
Vakuumhåndterings- og sugesystemer
Pneumatiske sylindre er ofte sammenkoblet med vakuumgeneratorer for pick-and-place operasjoner. Sylinderen flytter vakuumsugekoppen på plass, vakuumgeneratoren aktiveres for å gripe arbeidsstykket, og sylinderen løfter og plasserer den. Denne kombinerte pneumatisk-vakuum-tilnærmingen er synlig på tvers av bransjer som håndterer produkter fra glassplater til fleksible emballasjeposer. I slike systemer påvirker sylinderens hastighet og slagpresisjon direkte vakuumkoppens evne til å opprettholde et pålitelig grep.
Vedlikeholdspraksis som forlenger aktuatorens levetid
Pneumatiske aktuatorer er robuste, men de krever fortsatt planlagt vedlikehold for å yte sitt beste. De vanligste feilmodusene er tetningsslitasje, stempelstangkorrosjon og intern lekkasje forårsaket av forurenset trykkluft.
- Se etter riper i stangoverflaten hver 2000. driftstime. En oppskrapet stang sliter raskt ut tetninger. Bytt ut stangen eller installer en stangstøvel hvis miljøet er slitende.
- Inspiser pakninger for sprekker under rutinemessig vedlikehold. Nitriltetninger varer vanligvis 3 til 5 år under normale forhold, men temperaturer over 70°C reduserer levetiden betydelig. Bruk fluorelastomertetninger for varme omgivelser.
- Overvåk lekkasjerater ved å lytte etter hvesende støy nær stangen eller ved å bruke såpevann. En intern lekkasje forbi stempeltetningen reduserer kraftutgangen og sløser med trykkluft, noe som øker energikostnadene.
- Tøm fuktutskilleren i F.R.L-enheten daglig for å holde lufttilførselen ren. Akkumulert vann inne i sylinderhuset får den indre boringen til å ruste, noe som ødelegger stempeltetningene på kort tid.
- Justering av demping : stram eller løsne nåleventilene slik at stempelet bremser jevnt i de siste 10–20 mm av slaget. Feil puteinnstillinger forårsaker en hard stopp som kan bøye stangen eller knekke endelokket.
En forebyggende vedlikeholdsplan på 6 til 12 måneder er standard for pneumatiske aktuatorer som opererer i et typisk fabrikkmiljø. I høyhastighets pakkelinjer som kjører 24 timer i døgnet, bør inspeksjonsintervallene forkortes til 3 til 6 måneder fordi det høyere syklusantallet øker slitasjen. Å bytte pakninger under planlagt nedetid er langt mer kostnadseffektivt enn et uplanlagt maskinstopp i toppproduksjon.
Hvorfor velge riktig sylinderprodusent
Aktuatorkvaliteten varierer betydelig mellom leverandører, og kostnaden for en god sylinder kontra en dårlig går langt utover innkjøpsprisen. En sylinder på 60 mm som svikter på seks måneder koster mer i nedetid og erstatningsarbeid enn en kvalitetssylinder som går i årevis. Produsenter med over to tiår med produksjonserfaring i pneumatiske komponenter har akkumulert produksjonskunnskap som direkte forbedrer tetningsretensjon, stangbeleggtykkelse og konsentrisitetstoleranser, som alle påvirker levetiden.
Zhejiang CKT Pneumatic Co., Ltd har produsert pneumatiske komponenter siden 2002. Produktporteføljen deres inkluderer mer enn 200 aktuatormodeller, som dekker pneumatiske sylindre fra standard ISO-dimensjoner til kompakte tynne og stangløse typer. En høyere andel av internt maskinerte komponenter, inkludert sylinderrør og stempler, gir leverandørene tettere kontroll over passform og finish. Denne interne produksjonsevnen skaper konsistens mellom batcher, noe som er avgjørende for maskinbyggere som må erstatte aktuatorer måneder eller år senere med matchende dimensjoner og toleranser.
Når du velger en aktuatorleverandør, spør om:
- Standard tilgjengelighet for boring og slag uten tilpassede ledetider
- Alternativer for tetningsmateriale for ditt driftstemperaturområde
- Justeringsdetaljer for demping og spesifikasjoner for putelengde
- Alternativer for behandling av stangoverflate for korrosjonsbestandighet
- Monteringsmaskinvarekompatibilitet og tilgjengelighet fra lager
- Flere sylinderfamilier fra én enkelt leverandør for å konsolidere vedlikeholdsbeholdningen
Ofte stilte spørsmål
Hva er den vanligste feilmodusen til en pneumatisk sylinderaktuator?
Stempeltetningsslitasje er den hyppigste feilmodusen. Tetningen degraderes på grunn av friksjon, høye temperaturer og forurensning i trykkluften. Symptomer inkluderer redusert kraftutgang, langsommere sylinderbevegelse og hørbar luftlekkasje. Regelmessig inspeksjon og installasjon av kvalitetsfiltrering oppstrøms er de første forsvarslinjene.
Hvordan velger jeg mellom en standard, tynn eller stangløs sylinder?
Start med å måle den tilgjengelige monteringskonvolutten. Hvis plassen er ubegrenset og du trenger høy kraft, bruk en standard sylinder. Hvis vertikal plass er begrenset og slagene er korte, bruk en tynn sylinder. Hvis slaglengden er lang, men maskinens totale fotavtrykk må forbli lite, bruk en stangløs sylinder. Kraftkravet kommer alltid først, og deretter begrenser plassbegrensningen alternativet.
Hvor mye sikkerhetsfaktor bør jeg legge til når jeg dimensjonerer en sylinder?
Bransjepraksis er å legge til 20–30 % til den beregnede lastkraften ved valg av borestørrelse. Dette står for tetningsfriksjon, lufttrykksvingninger og dynamisk belastningsøkning fra akselerasjon. For applikasjoner med intens sidebelastning på stangen, eller hvor sylinderen vil bli utsatt for ytre krefter, øk sikkerhetsfaktoren til 40 %.
Kan en pneumatisk sylinderaktuator brukes for nøyaktig posisjonering?
En standard pneumatisk sylinder alene gir ikke presis posisjonering fordi luft er komprimerbar og stempelposisjonen endres under belastning. For posisjoneringsoppgaver, bruk en sylinder med magnetstempel i kombinasjon med en magnetisk bryter (reed sensor) for å detektere endeposisjoner, eller bruk en glidesylinder med innebygde styreskinner og en servomekanisme via en proporsjonalventil for mellomposisjoner.
Hva er forskjellen mellom enkeltvirkende og dobbeltvirkende aktuatorer?
En enkeltvirkende sylinder bruker luft til å skyve i én retning og en fjær for å returnere. En dobbeltvirkende sylinder bruker luft i begge retninger, og gir mer kraftkontroll og mindre energitap fra fjærmottrykk. For de fleste industrielle automasjonsoppgaver foretrekkes dobbeltvirkende sylindre fordi de tilbyr mer balansert hastighet og kraft i begge retninger.
Hvordan beregner jeg luftforbruket til en sylinder?
Multipliser stempelområdet med slaglengden for å få sveipet volumet per slag. For en komplett syklus gjelder volumet to ganger (forleng og trekk inn). Multipliser deretter med antall sykluser per minutt og med forholdet mellom driftstrykk og atmosfærisk trykk. For eksempel krever en 32 mm boring, 100 mm slagsylinder ved 0,6 MPa omtrent 35 liter per minutt i 30 sykluser per minutt, pluss en 20–30 % godtgjørelse for lekkasje og linjetap.
Når bør jeg bruke en stangløs sylinder i stedet for en standard sylinder?
Velg en stangløs sylinder når slaglengden er lang i forhold til tilgjengelig plass og når lasten krever støtte over hele kjørelengden. Stangløse sylindre er vanlige for bevegelser med lang slag på portalkraner, beskyttelsesdeksler for maskinverktøy og transportører. Fordi det ikke er noen stempelstang som strekker seg utenfor kroppen, forblir den totale lengden kompakt, og risikoen for knekking av stangen er eliminert.
Hva bestemmer hvor raskt en sylinder kan bevege seg?
Hastigheten til en pneumatisk sylinder begrenses av luftstrømkapasiteten til retningsreguleringsventilen og hastighetsreguleringsventilen, pluss borestørrelsen og trykkforskjellen over stempelet. Større sylindre beveger seg langsommere enn mindre med samme ventil fordi de fortrenger mer luft per slagenhet. Installering av en større ventil med høyere Cv-koeffisient, eller bruk av en hurtigeksosventil ved sylinderporten, kan øke hastigheten.
Hvilke reparasjoner er vanligvis nødvendig for en pneumatisk aktuator?
Den vanligste reparasjonen er å bytte stempeltetninger og stangtetninger. Dette innebærer demontering av sylinderen, fjerning av slitte tetninger, rengjøring av tønnen, installering av nye tetninger og montering på nytt. Trekkstangdesignet gjør dette enkelt. Pakningssett er tilgjengelige for de fleste standard sylindermodeller, og utskifting av tetninger hver 1. million sykluser er en vanlig regel for forebyggende vedlikehold i høysyklusemballasje- og monteringsoperasjoner.