

En høyhastighets monteringscelle som går fint en uke og begynner å miste syklustid den neste, opplever sjelden sylinderfeil. Oftere er problemet skjult i en underdimensjonert filterregulator, en lekk beslag eller en magnetventil som aldri ble vurdert for driftssyklusen. Ytelsen til pneumatisk automasjonsutstyr avhenger av at hver komponent i luftbanen fungerer sammen, fra kompressorutløpet til endeeffektoren. Hvis spesifikasjonen av et enkelt element er feil, er kostnaden ikke umiddelbar; den viser seg over måneder som langsommere sykluser, høyere luftforbruk og uforutsigbar nedetid. Å velge pneumatiske komponenter med en systematisk tilnærming, i stedet for å erstatte deler en etter en, er den raskeste måten å gjøre en linje mer pålitelig.
Denne veiledningen er basert på innsikt fra 23 års produksjon av pneumatiske komponenter på CKT pneumatisk , der mer enn 20 000 halvfabrikata og 90 prosent intern prosessering gir direkte eksponering for den virkelige oppførselen til ventiler, sylindre, vakuumgeneratorer og luftforberedende enheter. Vi svarer på tre spørsmål: hva gjør et pneumatisk system pålitelig, hvilke komponenter betyr mest for hver applikasjon, og hvordan innkjøpsteam kan unngå feilene som fører til for tidlig vedlikehold.
Pneumatisk automatiseringsutstyr: Systemvisningen
Trykkluft reiser langt før den fungerer. Den forlater kompressoren, avkjøles i en etterkjøler, blir filtrert, passerer gjennom en trykkregulator, mottar smøring, når en retningsreguleringsventil, beveger seg gjennom rør, og først da kommer den inn i en aktuator. Ytelsesomfanget til hele linjen bestemmes av det svakeste leddet i den kjeden. En sylinder på 50 mm kan skyve med nok kraft, men hvis trykkregulatoren ikke er riktig dimensjonert, vil trykkfallet under belastning gjøre slaget tregt. En effektiv magnetventil er irrelevant hvis filteret er tett, fordi ventilen ikke får nok luftmengde.
| Modul | Typiske komponenter | Ytelsespåvirkning |
|---|---|---|
| Luftforberedelse | Filter, regulator, smøreapparat | Forhindrer forurensning, opprettholder stabilt trykk, kontrollerer smøring |
| Retningskontroll | Magnetventiler, luftventiler, manuelle ventiler | Bestemmer responshastighet og sykluspålitelighet |
| Aktivering | Sylindre, gripere, roterende aktuatorer | Konverterer trykk til mekanisk bevegelse og kraft |
| Vakuumhåndtering | Vakuumgeneratorer, sugekopper, vakuumfiltre | Muliggjør ikke-destruktiv plukking og plassering av deler |
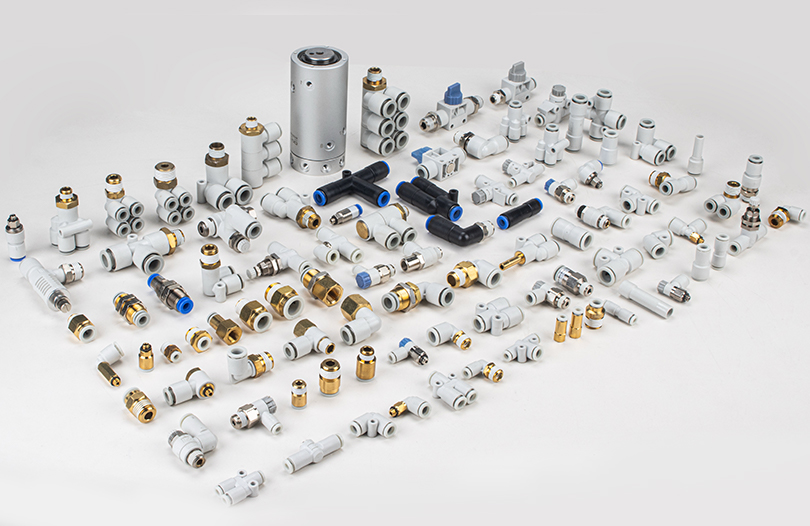
| Tilbehør | Fittings, lyddempere, rør, buffere | Påvirker lekkasjehastighet, støy og komponentslitasje |
Systemvisningen hjelper på én praktisk måte: når en feil oppstår, er årsaken ofte én modul unna symptomet. Hvis gripekraften på en vakuumledning svekkes, kan problemet være i vakuumgeneratoren, i et tilstoppet vakuumfilter eller i en slitt sugekopp. Å bytte bare koppen uten å sjekke oppstrømstrykket er den vanligste kilden til gjentatte feil på automatiserte linjer.
Luftforberedelse: F.R.L. Enheter som første forsvarslinje
I henhold til ISO 8573-1, den internasjonale standarden for trykkluftkvalitet, er trykkluft klassifisert etter partikkelkonsentrasjon, vanninnhold og oljeinnhold. De fleste vilkårlige industrielle trykkluftsystemer leverer luft med partikkelstørrelser som kan skade tetninger over tid. Utørket luft som kommer inn i en sylinder eller magnetventil skaper kondens inne i metallhulrom, noe som fører til rust og stikkende spoler i frosne miljøer eller standard fabrikkinnstillinger. Smøremaskiner legger til oljetåke for å redusere friksjonen, men riktig smøremiddel og strømningshastighet betyr noe.
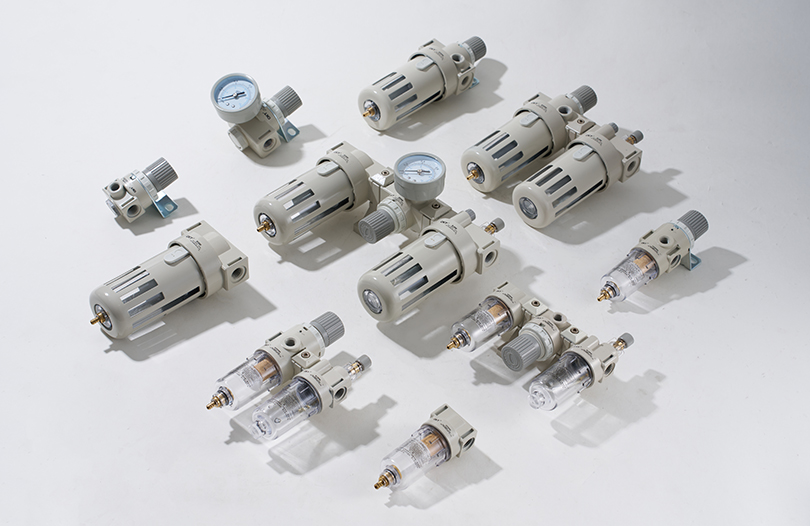
En velvalgt F.R.L. enheten fungerer som den første forsvarslinjen. Filteret beskytter nedstrømskomponenter mot støv, rust og kondens. Regulatoren opprettholder trykknivået som aktuatoren ble designet for å fungere. Smøreren sørger for at bevegelige deler inne i ventiler og sylindre får en kontrollert oljetåke. Hver av disse funksjonene bidrar til et enkelt resultat: konsekvent ytelse over millioner av sykluser.
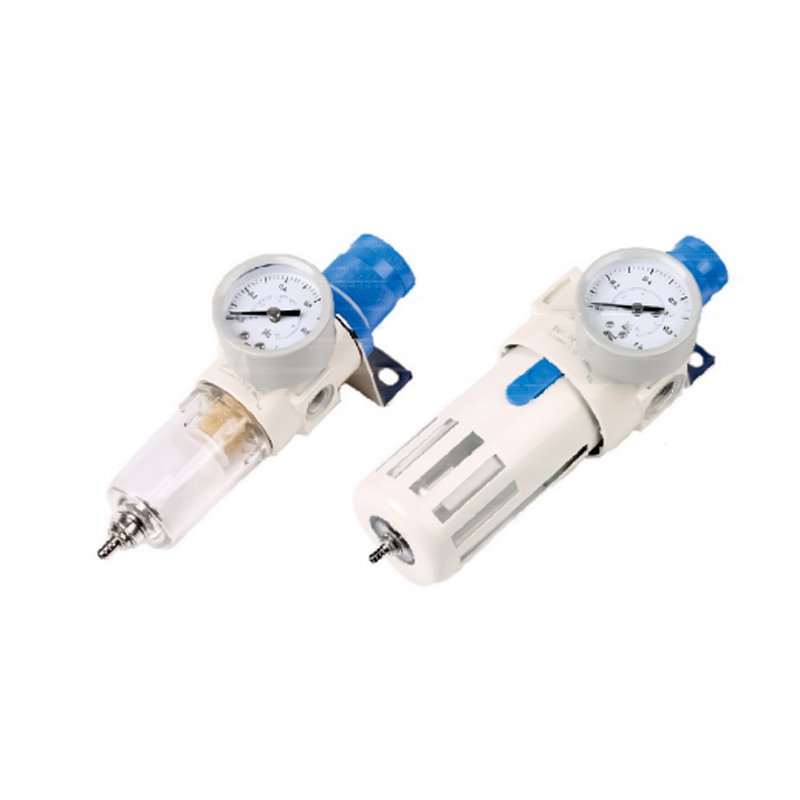 AFR/BFR-serien trykkregulerende filter for pålitelig F.R.L. Utvalg Denne kompakte filterregulatoren har lite trykktap og høy vannseparasjon, med en selvlåsende mekanisme for å opprettholde innstilt trykk. Det brede justeringsområdet støtter matchende nedstrøms strømnings- og trykkkrav. Se produkt →
Utvalgspunkter for F.R.L. enheter blir ofte misforstått. Strømningshastighet er den første parameteren som skal sjekkes. En filterregulator som er for liten forårsaker for stort trykkfall når systemet er på full etterspørsel. En standard veiledning er for størrelsen på F.R.L. minst 20 prosent over summen av strømningskravene til alle nedstrøms aktuatorer som kjører samtidig. Trykkreguleringsområdet bør også samsvare med maskinens arbeidstrykk. For en linje som kjører på 0,5 MPa, bør regulatoren ha et justeringsområde som er bredere enn den nødvendige verdien, slik at settpunktet ikke sitter i den ytterste enden av spennvidden.
- Filterporestørrelse: 40 μm er vanlig for generelle formål; 5 μm brukes til presisjons- eller høysyklusmaskiner.
- Regulatorfølsomhet: bedre modeller opprettholder stabilt trykk under dynamiske strømningsendringer.
- Smøreapparat: drypphastigheten må være justerbar per sylinderstørrelse og syklusfrekvens.
En vanlig feil er å plassere F.R.L. for langt fra distribusjonsmanifolden. Lange avstander mellom regulatoren og retningsventilen øker trykkforsinkelsen og forårsaker inkonsekvente sylinderhastigheter. Jo nærmere F.R.L. er til arbeidsområdet, jo mer presist styres trykket.
Retningskontroll: Magnetventiler og utvalgskriterier
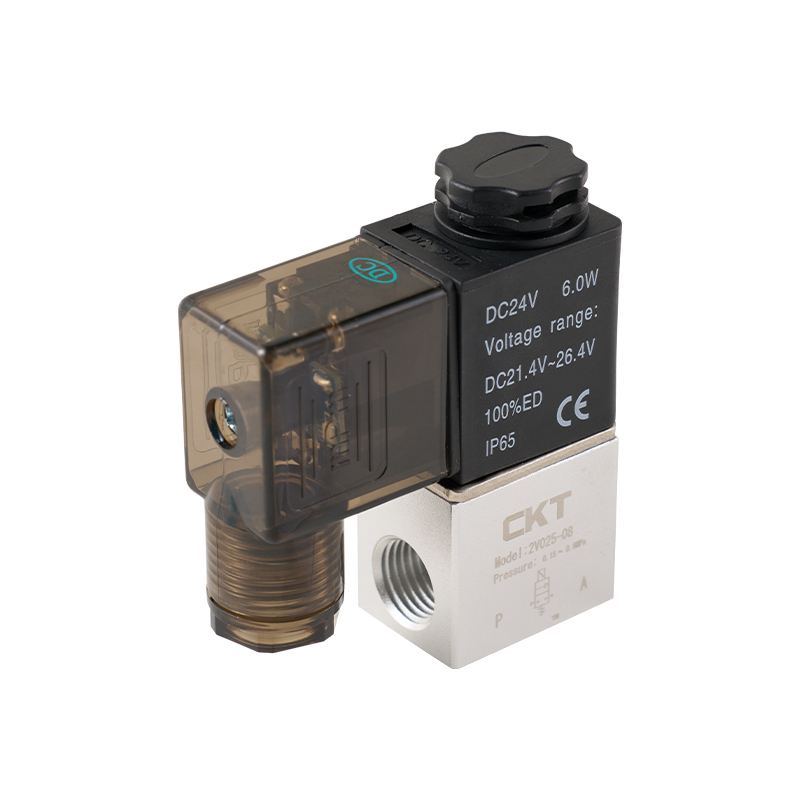
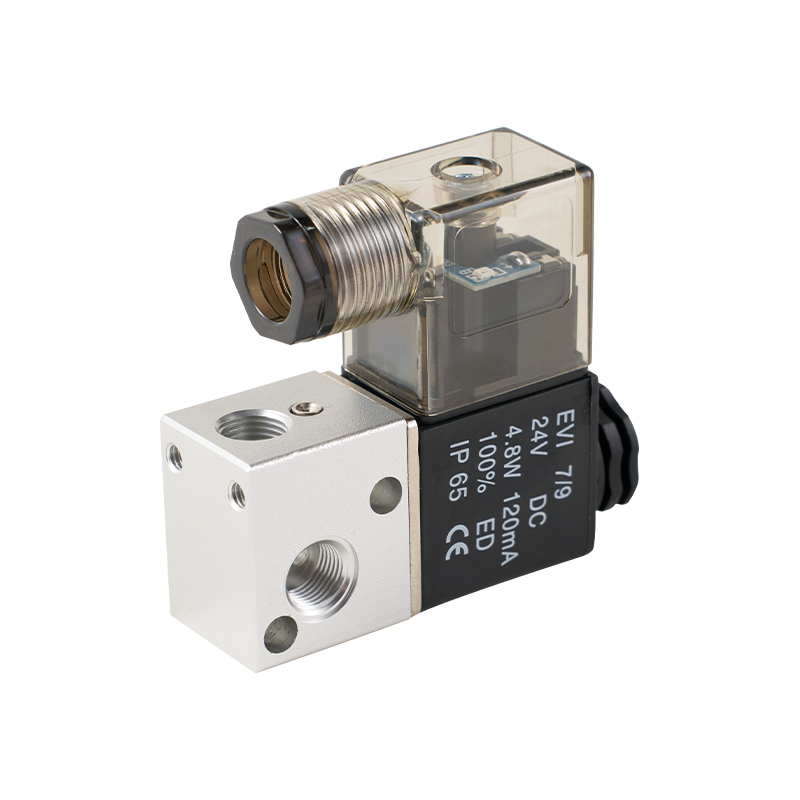
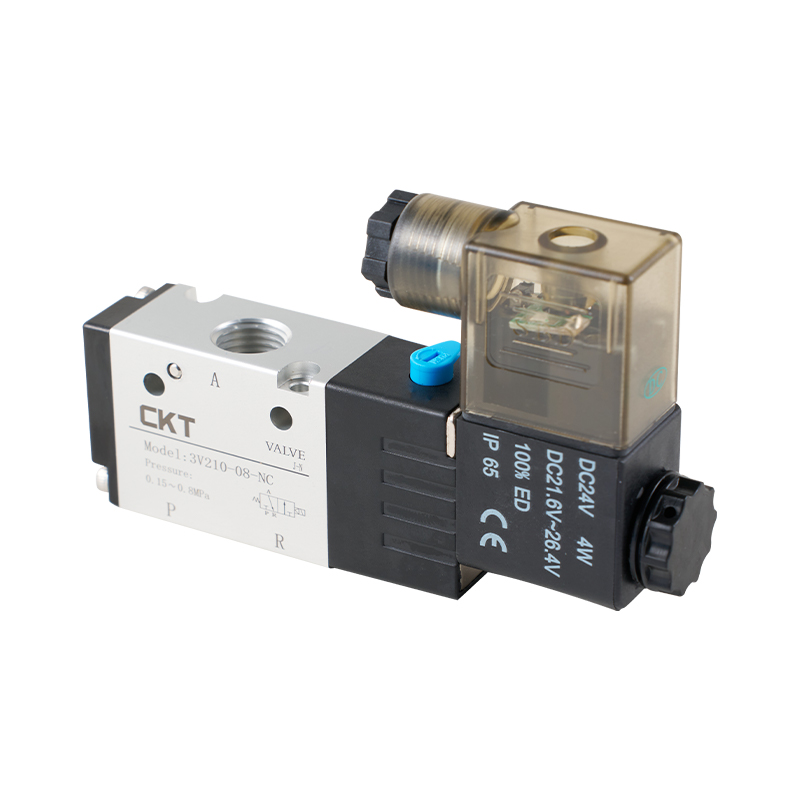
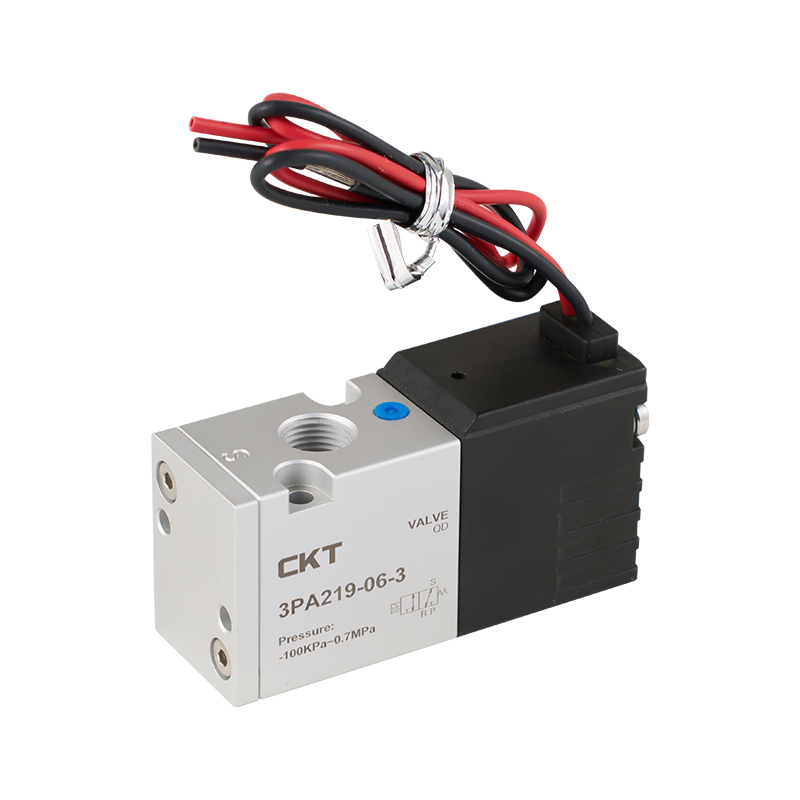
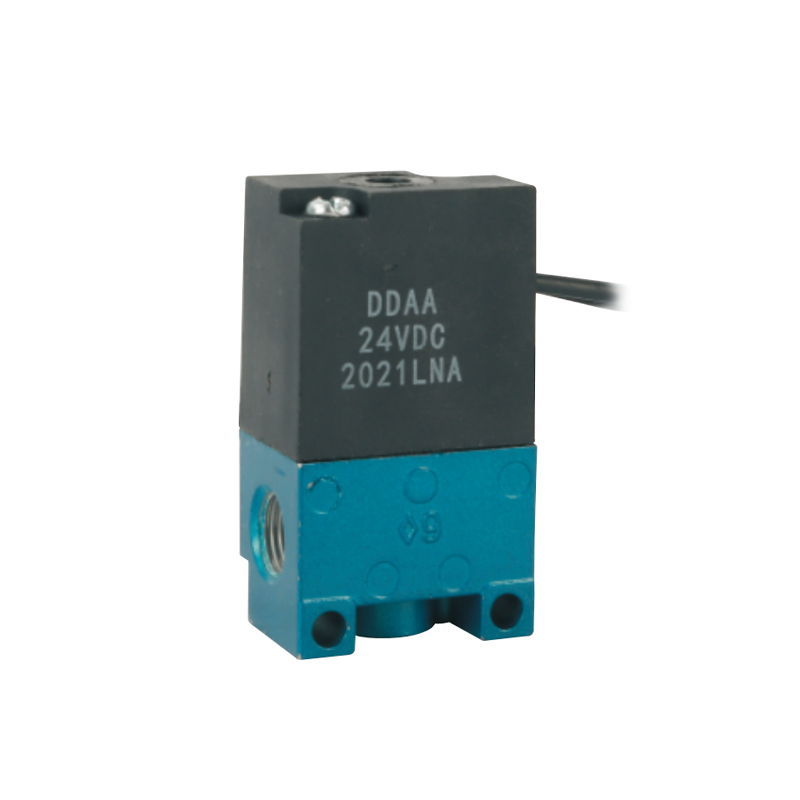
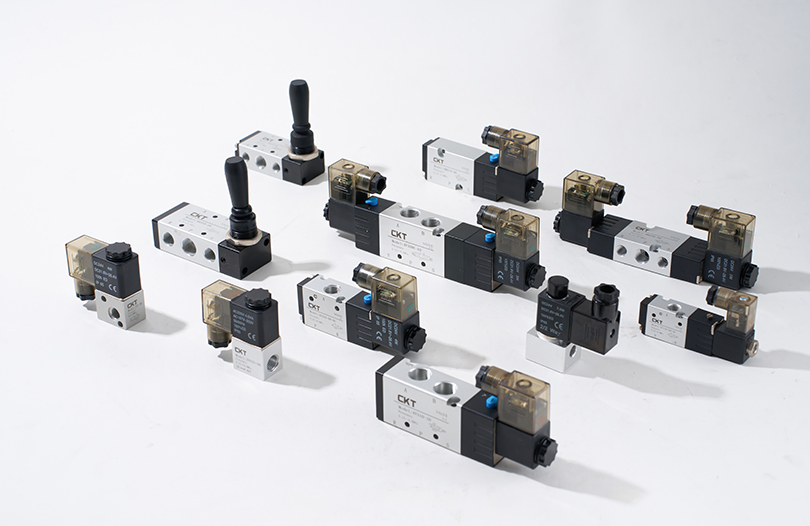
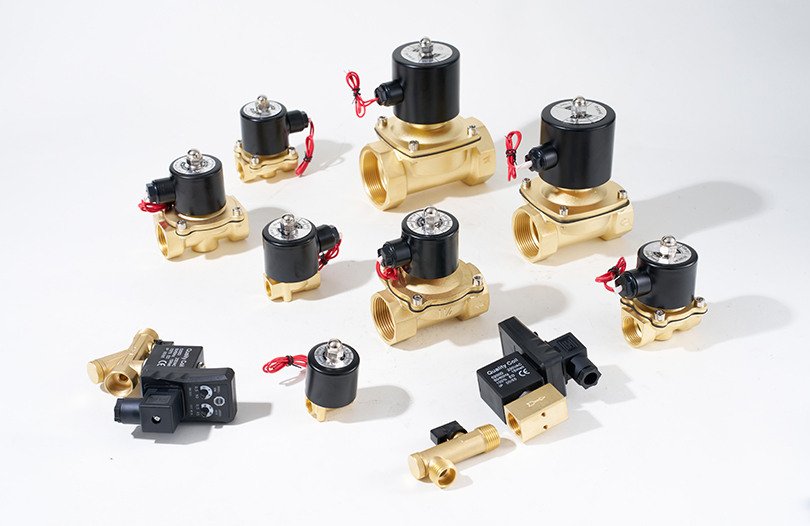
Retningsreguleringsventiler dikterer hvor raskt en sylinder reagerer og hvor lenge den holder posisjonen. De to grunnkonstruksjonene er direktevirkende og pilotdrevne. Direktevirkende ventiler beveger spolen eller stempelet med en solenoid og har vanligvis lavere responstid for småstrømsapplikasjoner. Pilotbetjente ventiler bruker et pilotsignal for å flytte hovedspolen, noe som tillater høyere strømningshastigheter uten overdreven strømforbruk til spole.
Den viktigste spesifikasjonen er Cv-faktoren (strømningskoeffisient). En høyere Cv betyr at ventilen kan passere mer luft ved et gitt trykkfall. Hvis en sylinder krever en viss strømning for å nå målhastigheten, vil valg av en ventil med for lav Cv begrense den maksimale slaghastigheten. For eksempel kan en sylinder på 32 mm med 100 mm slaglengde ved 0,6 MPa fullføre en syklus raskt med en ventil vurdert til Cv 0,35, men hvis Cv synker til 0,2, kan slagtiden øke med 30 til 40 prosent under de samme driftsforholdene.
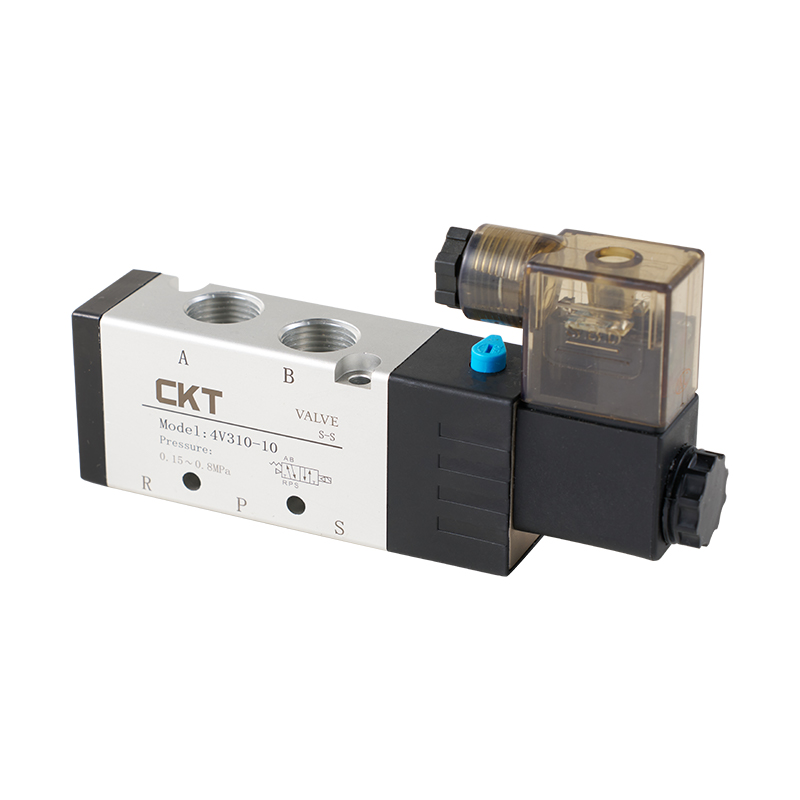
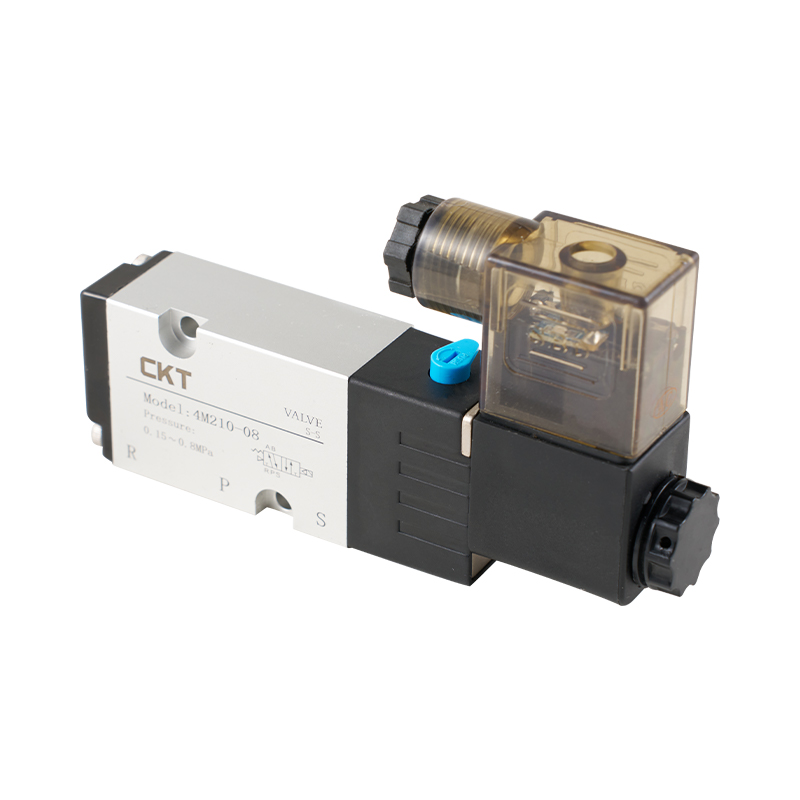
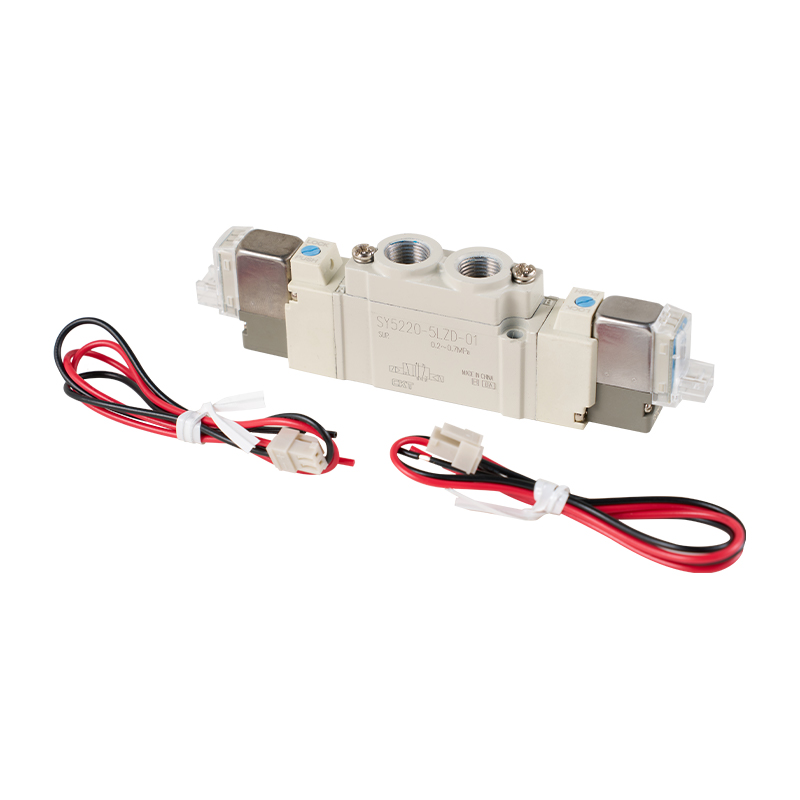
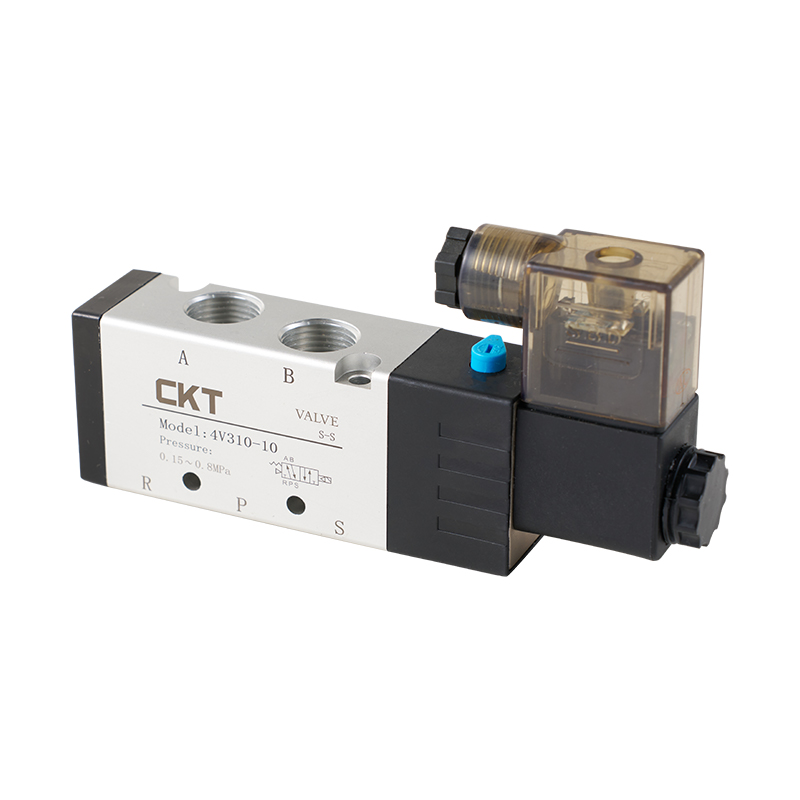 4V-serien pilotdrevet 5-veis magnetventil med høy flyt og rask respons 4V-serien tilbyr en glidende søyletetning for lav lekkasje og dynamisk respons, med valgfrie tre-posisjons sentrale funksjoner. Dens Cv-klassifiseringer og raske aktivering gjør den egnet for presis sylinderkontroll. Se produkt →
Responstid er en annen avgjørende faktor i høysyklusmaskiner. Magnetventiler i pneumatiske applikasjoner reagerer vanligvis innen 5 til 20 millisekunder, avhengig av spenning, spoleeffekt og intern strømningsbane. I enheter som kjører kontinuerlig med tre sykluser per sekund, endrer forskjellen mellom 10 ms og 25 ms responstid den tilgjengelige arbeidssyklusmarginen. Hvis mekanismens design ble beregnet for en kortere responstid, men ventilen er tregere, kan det hende at maskinen ikke når forventet gjennomstrømning. Derfor anbefaler CKT å validere ventilrespons og strømning sammen med sylinderstørrelse før kjøp.
| Parameter | Anbefalt rekkevidde | Hvorfor det betyr noe |
|---|---|---|
| CV faktor | 0,1 til 1,5 avhengig av aktuatorstørrelse | Definerer maksimal strømning og dermed maksimal hastighet |
| Responstid | 5 til 20 ms | Påvirker direkte syklustiden for håndtering av utstyr |
| Spenning og watt | DC24V vanlig; AC110/220V tilgjengelig | Påvirker energiforbruk og varmeoppbygging i spiralen |
| Verneklasse | IP40 eller høyere for renrom, IP65 for våtrom | Forhindrer uforutsigbare feil i tøffe miljøer |
Installasjonskvaliteten påvirker også ventilytelsen. En løs elektrisk tilkobling eller en strekkavlastningsfeil forårsaker intermitterende spoledrift som er notorisk vanskelig å diagnostisere. På samme måte øker en manglende lyddemper på eksosåpningen støyen og kan trekke støv tilbake inn i ventilens indre fjærkammer, og påskynde slitasjen på spolen.
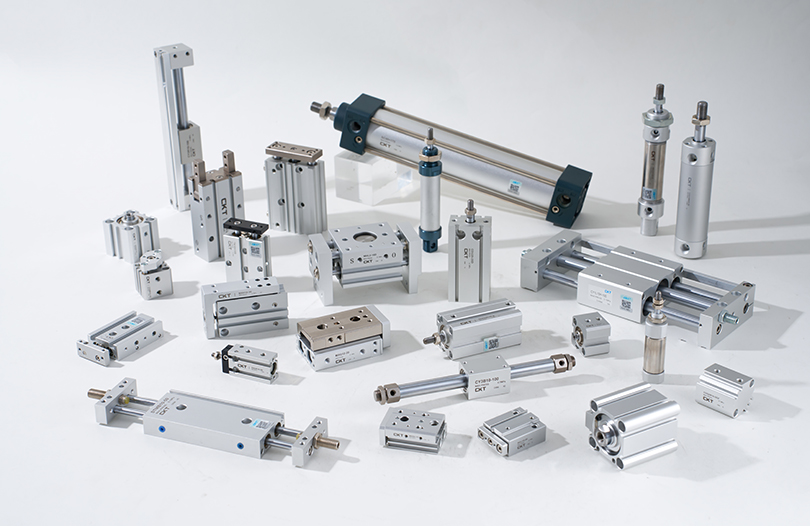
Aktivering: Luftsylindere for pålitelig bevegelse
Luftsylindere er arbeidsarmen til pneumatisk automatisering. Valget starter med borestørrelsen, som definerer kraften som produseres. Kraften beregnes som arbeidstrykket multiplisert med stempelarealet. Ved 0,5 MPa genererer en 32 mm sylinder en kraft på ca. 402 N i skyveretningen. En 50 mm sylinder produserer ca. 981 N ved samme trykk. Hvis belastningen er 600 N, kan ikke en 32 mm boring gjøre jobben, selv om den teoretiske kraften virker nær; friksjon, nedvurdering for høy hastighet og tap av ventilstrøm reduserer alle den effektive kraften med 10 til 30 prosent.
 SC Series Tie Rod Standard Sylinder med kompakt design og justerbar demping Denne strekkstangsylinderen gir pålitelig kraftutgang på tvers av borestørrelser, med stabil demping og høytemperaturtetninger. Hastighetsområdet og den kompakte lengden imøtekommer varierte slagkrav effektivt. Se produkt →
Slaglengden må samsvare med bevegelsesavstanden, men slaget bør aldri overskride kravet unødvendig. Jo lengre slag, jo mer komprimert luft forbrukes per syklus, og jo mer utsettes stangen for sidebelastning og knekkingsrisiko, spesielt i trekkstangdesign. Luftsylinderprodusenter gir generelt en maksimal tillatt stempelhastighet for hver borestørrelse. For eksempel kan standard sylindre fungere pålitelig ved hastigheter opp til 500 mm/s, mens tynnkroppssylindre eller spesielle styrestangssylindre kan ha forskjellige grenser. Overskridelse av den nominelle hastigheten forårsaker for tidlig slitasje på tetningene og kan skape overdreven demping ved slutten av slaget.
Sylindertyper og applikasjonstilpasning
Det grunnleggende skillet er mellom vanlige strekkstagsylindre, som er robuste og enkle å montere med flere posisjonsmuligheter; tynne sylindre, som passer inn i kompakte rom; og stangløse sylindre, som sparer plass ved bevegelser med lang slag. Flerakse sylindre som CXS fungerer som kombinerte dobbeltsylindrede aktuatorer for kortere slaglengde plukke-og-plasser enheter. Pneumatiske gripere, inkludert parallell- og kam-type enheter, er spesialiserte sylindre med to motsatte kjever for fastklemming av deler.
- Standard sylindre som SC-serien gir det bredeste utvalget av monteringsmuligheter og er arbeidshesten for maskinbygging.
- Tynne sylindre anbefales når vertikal plass er begrenset, men sidebelastning er minimal.
- Stangløse sylindre velges når slaglengden overstiger to ganger plassen tilgjengelig for en konvensjonell sylinder.
- Gripere brukes i bil- og elektronikkmontering for pålitelig delholding.
Demping er et viktig utvalgspunkt. En sylinder som smeller i enden av støt absorberer det meste i den mekaniske strukturen, og forårsaker tretthet av komponenter. Standard sylindre med justerbare puteventiler gjør at ingeniøren kan myke opp slaget ved slutten av slaget. I en maskin som kjører med 60 sykluser per minutt, kan dempekraften bety forskjellen mellom et vedlikeholdsintervall målt i år kontra måneder.
Vakuumautomatisering: Generering og påføring av vakuum for delhåndtering
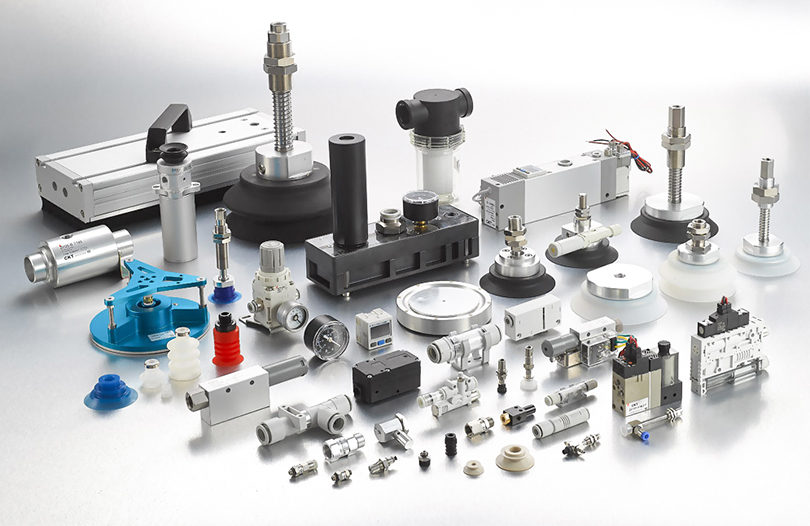
Vakuumkomponenter har en unik rolle i listen over pneumatisk automasjonsutstyr. I stedet for å skyve deler løfter, holder og slipper de deler ved hjelp av differensialtrykk. Standard vakuumgeneratorer er selvstendige enheter som bruker en lufttilførsel for å skape vakuum ved hjelp av Venturi-effekten. De er kompakte, rimelige og pålitelige for små deler. Flertrinns vakuumgeneratorer produserer høyere vakuum og bruker mindre luft enn enkelttrinns enheter, noe som gjør dem verdifulle for lukket sløyfetransport eller håndtering av porøse materialer.
Valg av vakuumgenerator starter med nødvendig vakuumnivå og sugestrøm. Et vakuumnivå på -20 til -40 kPa er tilstrekkelig for å holde flate, stive deler som metallplater eller glasspaneler. Porøse materialer som papp kan bare holde et delvis vakuum, noe som krever en høyere sugestrøm på generatoren for å kompensere for lekkasje. En jevn stiv overflate kan nå -80 kPa eller mer, men sugestrømmen trenger bare å være moderat. Feil kombinasjon av vakuumnivå og sugestrøm fører til konstante reléstoppfeil under drift.
Sugekopper spiller også en kritisk rolle. Beger av belgtype tilpasser seg buede overflater, for eksempel fleksible emballasjeposer. Flate kopper er best for stive glatte overflater. Spesielle svampkopper er designet for teksturerte eller ujevne overflater der en vanlig kopp vil lekke. Berøringsfrie kopper er spesifisert for sensitive materialer for å forhindre kontaktmerker. For operatører av pakkemaskiner vil valg av en kopp som ikke samsvarer med overflateprofilen resultere i svak holdekraft og hyppige fall av deler. CKTs CBLP-serie er for eksempel spesielt designet med flerfoldede bølgekopper for fleksible emballasjeposer.
Vakuumfiltre og tilbakeslagsventiler er viktige støttekomponenter. Filteret holder støv ute av vakuumgeneratoren, og forlenger levetiden. En vakuumregulator justerer vakuumnivået for å beskytte tynne eller skjøre deler mot oversuging. En vakuumsikkerhetsventil kan umiddelbart frigjøre vakuumet når systemet slås av eller når en del overføres, noe som forbedrer syklushastigheten og forhindrer skade.
Matching av pneumatiske komponenter til vanlige automatiseringsoppgaver
Ingeniørteam spør ofte om en standard sylinder er nok, eller om de trenger en stangløs sylinder eller en servostyrt aktuator. Svaret avhenger av maskinsyklusen og de fysiske begrensningene til rammen. I en pakkelinje, en kompakt F.R.L. og en magnetventil med en enkel mini-sylinder kan fungere bedre enn en stor sylinder fordi den nødvendige slaglengden er kort og plassen er trang. I et sorterings- eller inspeksjonssystem kan en mekanisk ventil utløst av en aktuator brukes til å starte en sekvens, men en magnetventil koblet til en PLS er vanligvis foretrukket for fleksibilitet.
| Søknad | Kjernekomponenter | Utvalgsfokus |
|---|---|---|
| Deleplukking og plassering | Gripere, vakuumgenerator, sugekopper | Nyttelast, overflatekontakt, responshastighet |
| Materialtransport | Vakuumtransportør, flertrinns ejektorer | Luftforbruk, vakuumstrøm, materialporøsitet |
| Bokslukking og pressing | Standard sylindere, F.R.L., 4-veis ventiler | Kraft, slag, sidebelastningsmotstand |
| Høyhastighets sortering | Kompakte ventiler, høyfrekvente sylindere | Responstid, cycle rate, cushioning |
| Klemmer og holder | Mekaniske ventiler, gripesylindere, luftfilter | Klemkraft, repeterbarhet, sikkerhet |
Viktige tekniske parametere som styrer beslutninger om anskaffelse
Anskaffelsesbeslutninger i pneumatisk automasjonsutstyr bør aldri tas på pris alene. Flere tekniske parametere har en direkte innvirkning på livssykluskostnadene, og å forstå dem bidrar til å unngå dårlige valg som dukker opp som vedlikeholdsbyrde etter at garantien utløper.
Trykkområde og driftspunkt
Standard pneumatiske komponenter er designet for å fungere innenfor et trykkområde på 0,1 til 0,8 MPa, med de fleste maskiner satt til 0,5 til 0,7 MPa. Hvis en regulator er satt til 0,5 MPa, må komponenter vise konsistent oppførsel på det tidspunktet. En ventil klassifisert for 0,05 til 1,0 MPa for pilottrykk er ofte et praktisk valg for industrielle linjer, siden den tåler trykksvingninger over skiftskift. I vakuumsystemer er trykkområdet i kPa mer relevant. Vakuumgeneratorer bør tilpasses systemets verste etterspørsel etter vakuum.
Responstid og syklushastighet
Høysyklusutstyr krever en responstid som støtter målsyklushastigheten. For en maskin som kjører 40 sykluser per minutt, er den totale syklustiden 1,5 sekunder. Ventilresponsen er kanskje bare 10 millisekunder, men hvis sylinderen bruker 600 millisekunder på å bevege seg 150 mm og maskinen trenger 300 ms dwell, etterlater regnestykket bare 590 millisekunder for de gjenværende bevegelsene. Hvis komponentresponsen er tregere enn designet, har maskinen ingen buffer og vil svikte under høye behov.
Luftforbruk og energieffektivitet
Energieffektivitet for pneumatiske systemer er ofte definert av mengden trykkluft som forbrukes per syklus. En sylinder med lengre slag forbruker mer luft. En lekkasjerate på bare 1 mm i en armatur kan øke luftforbruket med tusenvis av liter per år. Måling av luftforbruk per maskinsyklus er et oversett, men effektivt verktøy for å redusere driftskostnadene. I fabrikker med tusenvis av sykluser daglig sparer det å velge godt forseglede komponenter og riktig dimensjonerte sylindre langt mer enn besparelsene ved å bruke en billigere leverandør.
Levetid og slitasjerate
Pneumatiske ventiler er ofte vurdert i millioner av sykluser. En magnetventil av høy kvalitet kan gi 10 millioner sykluser, mens en tungt lastet sylindertetning kan trenge utskifting etter 2 til 5 millioner slag. Miljøet er en nøkkelvariabel: støvete, fuktig eller kjemisk aggressiv luft forkorter komponentenes levetid drastisk. En enkel endring av en filtreringsenhet eller et oppgradert tetningsmateriale kan legge til tusenvis av timers driftstid.
Installasjon og vedlikeholdspraksis som forhindrer nedetid
Riktig installasjon har like stor innflytelse på levetiden som komponentkvaliteten. Det første trinnet er å verifisere at den komprimerte luften er tilstrekkelig tørket og filtrert før den kommer inn i maskinen. Rørledningen bør skylles før noe pneumatisk tilbehør festes. Rester fra røret er den primære årsaken til blokkerte lyddempere og stikkende spoler. I samsvar med typisk industrielt vedlikeholdspraksis bør luftfilterelementene inspiseres hver 4000. driftstime eller tidligere hvis trykkfallet over filteret blir merkbart.
Forseglingskompatibilitet er et annet punkt som overses. Temperaturen på trykkluften og tilstedeværelsen av oljetåke kan få gummipakninger til å svelle, krympe eller sprekke. Det er viktig å kontrollere at tetningsmaterialet er kompatibelt med driftstemperaturområdet. Hos CKT er den interne produksjonspraksisen å teste tetninger under en 100 prosent intern monteringsprosess, noe som gir høy innsikt i hvordan tetninger oppfører seg under kontrollerte produksjonsforhold.
Rutinemessig vedlikehold bør omfatte kontroll av sylinderdempingsjusteringen, rengjøring av eksoslyddempere og verifisering av at magnetiske brytere ikke har endret monteringsposisjonen. I mange fabrikker er en enkel reposisjonering av bryterforsinkelsene årsaken til at maskinen mister ett eller to slag i minuttet. En akustisk lekkasjesjekk ved hjelp av en såpeløsning eller en moderne ultralyddetektor kan identifisere lekkasjer i koblinger, som er den største enkeltkilden til bortkastet energi i pneumatiske anlegg.
Når sylinderpålitelighet blir kritisk, kommer temaet sylinderinstallasjon og justering opp. Forskyvning mellom sylinderaksen og bevegelig last kan redusere den faktiske levetiden til bare en brøkdel av designets levetid. Forståelse de skjulte kostnadene ved feil installasjon av sylinder er viktigere enn å velge den høyest prisede sylinderen.
FAQ
Hvordan velger jeg riktig pneumatisk automatiseringsutstyr for maskinen min?
Start med å definere oppgaven: flytte, gripe, trykke, løfte eller sortere. Definer lastvekt, slaglengde, nødvendig hastighet, tilgjengelig driftstrykk, syklushastighet og miljøforhold. Ut fra disse kriteriene, beregn den nødvendige boringen, velg en magnetventil med tilstrekkelig Cv, og velg en F.R.L. dimensjonert for den totale strømmen. For vakuumhåndtering, velg en generator som gir nødvendig vakuumnivå og sugestrøm, og match deretter kopptypen til delens overflate. Med denne sekvensen velges komponenter basert på målbare maskinkrav i stedet for preferanser.
Hvorfor går det pneumatiske automatiseringsutstyret mitt sakte og upålitelig?
I de fleste tilfeller er årsaken en kombinasjon av trykkfall og utilstrekkelig strømning. En underdimensjonert F.R.L. eller et delvis tett filter er den største synderen. En magnetventil som er for liten begrenser luftstrømmen til sylinderen, og reduserer slaghastigheten. Lekkende beslag og slitte tetninger forårsaker også et gradvis trykktap. Kontroller trykket ved sylinderinntaket og sammenlign det med trykket ved regulatorstasjonen; et fall på mer enn 0,02 til 0,05 MPa er verdt å undersøke.
Hvor ofte bør pneumatiske komponenter skiftes i industrielle omgivelser?
Utskiftingsintervaller avhenger av antall sykluser, driftstrykk, luftkvalitet og belastningsforhold. I høysyklusmaskiner blir magnetventiler ofte inspisert etter 5 millioner sykluser. Sylinderpakninger kan trenge oppmerksomhet etter 3 til 5 millioner sykluser i kontinuerlig drift. Filtre krever vanligvis elementutskifting hver 4000 til 8000 timer, avhengig av forurensning. Den mest pålitelige tilnærmingen er å spore syklustellingen og erstatte nøkkelkomponenter ved slutten av levetiden, i stedet for å vente på en fullstendig feil.
Hva er forskjellen mellom ett-trinns og flertrinns vakuumgeneratorer?
Ett-trinns generatorer er kompakte og leverer moderat vakuum med enkelt utformede interne dyser. De brukes ofte til små deler i plukke-og-plasser-applikasjoner. Flertrinnsgeneratorer har flere dyser i serie eller parallelle, og produserer høyere vakuum og mer sugestrøm ved et lavere trykkluftforbruk per vakuumenhet. Disse er spesifisert for porøse materialer, lengre sugelinjer eller applikasjoner der flere kopper leveres som en gruppe.
Hvordan kan jeg redusere trykkluftforbruket i et pneumatisk system uten å kutte ytelsen?
Reduser driftstrykket til det laveste akseptable nivået, siden luftforbruket er proporsjonalt med det absolutte trykket. Velg sylindre med minimum nødvendig slaglengde. Bruk vakuumgeneratorer med flertrinnsdesign der høyvakuum er nødvendig. Eliminer lekkasjer ved å vedlikeholde koblinger og beslag. Sjekk F.R.L. for trykkfall og smøreapparatet for overflødig oljestrøm. I mange tilfeller kan bare å fikse lekkasjer redusere luftforbruket med 20 til 30 prosent, uten å endre noen prosessparametere.