

Hva en luftdrevet sylinder gjør og hvordan den konverterer lufttrykk til kraft
En luftdrevet sylinder forvandler trykkluft til rettlinjet mekanisk kraft ved å skyve et stempel gjennom et forseglet rør. Kraften den produserer er enkel fysikk: trykk multiplisert med stempelareal. A 4-tommers sylinder som kjører på 90 PSI genererer omtrent 1131 lbs kraft på det fremre slaget, mens den samme sylinderen ved 60 PSI faller til ca. 754 lbs. Dette forholdet er grunnen til at borestørrelse og tilførselstrykk er de to første tallene en ingeniør sjekker før de spesifiserer en luftsylinder for en jobb.
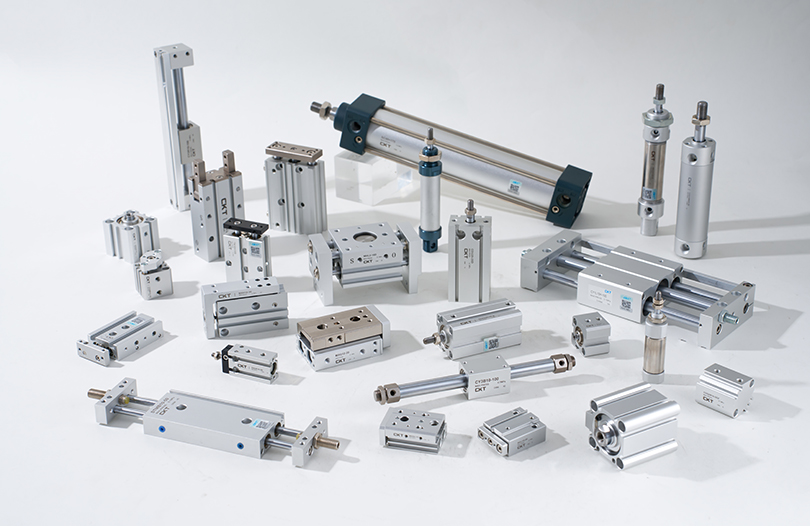
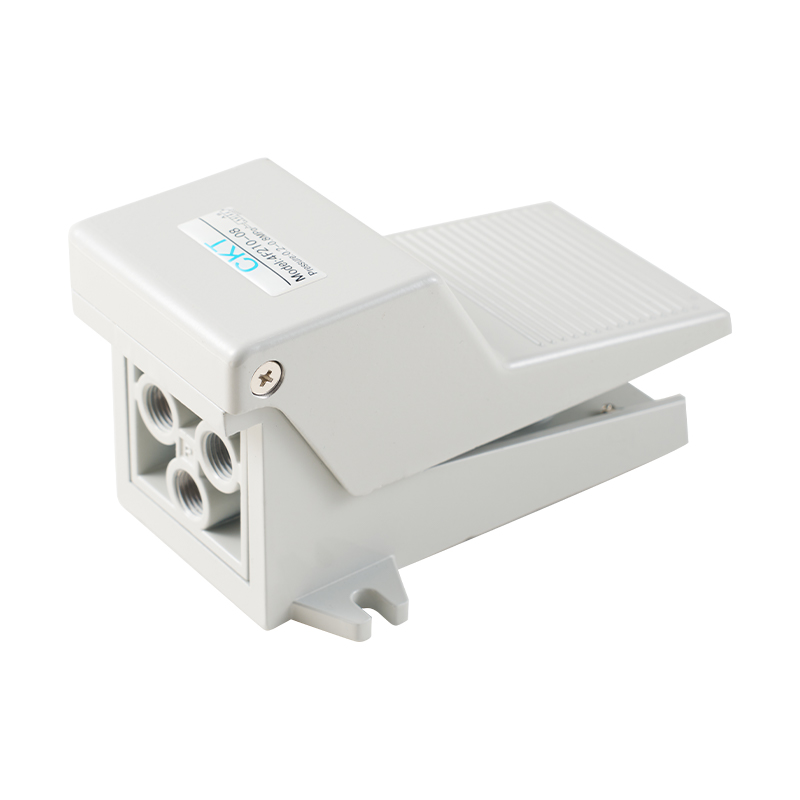
Inne i sylinderen kommer komprimert luft inn gjennom en port i den ene enden av sylinderen, og tvinger stempelet mot den motsatte enden. En stempelstang, koblet til stempelet, strekker seg gjennom en stangtetning og gland, og overfører kraften utenfor sylinderen til hvilken belastning den skyver, løfter, klemmer eller presser. På returslaget blir luft enten trukket ut mens en fjær skyver stempelet tilbake (enkeltvirkende design) eller luft slippes inn i motsatt port mens den første siden kommer ut (dobbeltvirkende design). Begge konfigurasjonene faller inn under den bredere kategorien pneumatiske luftsylindere og velges basert på hvor mye kontroll som trengs over returbevegelsen.
Fordi trykkluft er komprimerbar, beveger ikke en luftsylinder seg med samme stive presisjon som en hydraulisk sylinder. Dette er faktisk en fordel i mange applikasjoner: det gir mekanismen en naturlig dempende effekt mot støtbelastninger, noe som er en av grunnene til at luftsylindere fortsatt er den foretrukne aktuatoren i pakkelinjer, pick-and-place robotikk og klemmefester der hastighet og moderat kraft betyr mer enn absolutt stivhet.
Kjernekomponentene som utgjør en Luftsylinder
Hver luftdrevet sylinder, uavhengig av produsent eller borestørrelse, er bygget av det samme grunnleggende sett med deler. Tønnen, eller røret, er et presisjonsslipt sylindrisk skall som huser stempelet og gir den glidende overflaten stempeltetningene rir mot. De to endestykkene, ofte kalt hodet og hetten, forsegler tønnen i hver ende og gir luftportene, monteringsfunksjonene og i de fleste design stangbøssingen som styrer stempelstangen. Selve stempelet bærer den primære tetningen, en gummi- eller polyuretanring som skiller de to trykkkamrene og lar stempelet gli med minimal friksjon samtidig som det opprettholdes en lufttett barriere.
Trekkstenger, fire lange bolter som løper langs sylinderen utenfor sylinderen i de fleste industrielle design, klemmer de to endestykkene og løpet sammen under spenning. Denne stagkonstruksjonen er det som gjør at en sylinder kan demonteres for utskifting av tetning uten å kutte eller sveise, og det er også det som gir sylinderen sin motstand mot internt trykk som prøver å tvinge endestykkene fra hverandre. Lettere sylindre bruker noen ganger en gjenget eller krympet tønnekonstruksjon i stedet for strekkstenger, og bytter brukbarhet for et mindre fotavtrykk og lavere produksjonskostnad.
Hvorfor trykkluft velges fremfor andre strømkilder
Trykkluft har flere egenskaper som gjør den attraktiv som aktiveringsmedium sammenlignet med hydraulikkvæske eller elektriske motorer. Luft er fri når den først er komprimert, den trenger ikke å returneres til et reservoar slik hydraulisk væske gjør, og en lekkasje i et luftsystem skaper et sus og et mindre effektivitetstap i stedet for et væskesøl som må ryddes opp og kastes. Luftsylindere er også iboende tryggere i eksplosive eller brennbare miljøer, siden det ikke er fare for elektrisk gnist fra en motorvikling eller en kontroller, og det er grunnen til at pneumatisk aktivering forblir standard i malingsbokser, kornhåndtering og løsemiddeltunge produksjonsprosesser.
Enkeltvirkende vs dobbeltvirkende luftsylindere: Hvilken design passer til din applikasjon
Det største enkeltavgjørelsespunktet når du spesifiserer en luftdrevet sylinder er om applikasjonen trenger strøm på begge slagene eller bare ett. Enkeltvirkende sylindre bruker lufttrykk for å drive stempelet i én retning og er avhengig av en mekanisk fjær, tyngdekraft eller en ekstern belastning for å returnere det. Dobbeltvirkende sylindre bruker trykkluft for å drive stempelet i begge retninger, og gir kontrollert kraft og hastighet ved forlengelse og tilbaketrekking.
| Funksjon | Enkeltskuespill | Dobbeltvirkende |
|---|---|---|
| Lufthavner | 1 | 2 |
| Returmetode | Fjær eller belastning | Lufttrykk |
| Luftforbruk | Lavere | Høyere |
| Typisk slaglengde | Kort, under 6 tommer | Enhver lengde |
| Vanlig bruk | Klemming, stempling, utstøting | Formidling, løfting, posisjonering |
Enkeltvirkende fjær-retur-sylindere mister en del av sin arbeidskraft til selve fjæren, siden en del av det innkommende lufttrykket brukes på å komprimere returfjæren før noen nyttig utgangskraft leveres. Dette er grunnen til at enkeltvirkende design generelt er begrenset til kortere slag; utover en viss lengde blir fjæren for lang, for svak eller for klumpete til å passe inn i et hus av rimelig størrelse. Dobbeltvirkende luftsylindere unngår denne begrensningen helt, og det er grunnen til at nesten alle lang- eller høysyklus industrielle applikasjoner har en dobbeltvirkende design.
Stangløse sylindre: et alternativ når plassen er begrenset
En stangløs luftsylinder beveger en vogn langs utsiden av løpet i stedet for å forlenge en stang, ved å bruke enten en mekanisk slisse-og-tetning-kobling eller en magnetisk kobling mellom et internt stempel og en ekstern vogn. Denne utformingen kutter den totale lengden på aktuatoren omtrent i halve sammenlignet med en stang-stilsylinder med samme slag, siden det ikke er noen forlengende stang som trenger klaringsplass utover slaglengden. Stangløse sylindre er vanlige i portalsystemer, pick-and-place-stasjoner og lange transportører hvor gulvplass eller klaring er begrenset.
Tandem- og duplekssylindre for høykrafts- eller kompakte applikasjoner
En tandemsylinder forbinder to sylinderlegemer på en enkelt delt stang, og dobler effektivt kraftutgangen for en gitt borestørrelse uten å øke diameteren til aktuatoren. Dette er nyttig når en jobb trenger mer kraft enn en enkelt sylinder i den boringen kan levere, men det er ikke plass til å gå opp til en større borediameter. Duplekssylindre, derimot, monterer to sylindre ende mot ende på samme stang for å skape tre eller fire distinkte stoppposisjoner i stedet for de vanlige to, som er en vanlig løsning i applikasjoner som trenger flere faste slagposisjoner uten å legge til ekstern stoppmaskinvare eller en servostyrt aktuator.
Teleskopiske luftsylindere for lange slag i en kort tilbaketrukket lengde
Teleskopiske sylindre hekker flere stadier med avtagende diameter inne i hverandre, og tillater en tilbaketrukket lengde som er en brøkdel av det fullt utvidede slaget. Mens det er mer vanlig i hydrauliske dumperapplikasjoner, brukes pneumatiske teleskopsylindre der det er behov for et veldig langt slag, men den tilbaketrukne konvolutten må forbli kompakt, for eksempel visse løfteporter og tilgangsplattformdesign. Avveiningen er en trinnvis kraftutgang, siden hvert trinn har et gradvis mindre effektivt boreareal enn det før det.
Tilpass borestørrelse, slaglengde og stangdiameter til lasten din
Å velge riktig luftsylinder starter med å beregne kraften som trengs og jobbe bakover til en borestørrelse. Kjerneformelen er enkel: Kraft (lbs) = Trykk (PSI) x Area (kvadrattommer), hvor arealet beregnes ut fra stempelboringens diameter. En sikkerhetsmargin på minst 30 % over den beregnede statiske belastningen er standard praksis, siden friksjon, tetningsmotstand og trykkfall over tilførselsledningen alle reduserer kraften som faktisk leveres ved stangenden.
| Borestørrelse | Kraft ved 60 PSI | Kraft ved 90 PSI | Kraft ved 120 PSI |
|---|---|---|---|
| 1,5 tommer | 106 lbs | 159 lbs | 212 lbs |
| 2 tommer | 188 lbs | 283 lbs | 377 lbs |
| 3 tommer | 424 lbs | 636 lbs | 848 lbs |
| 4 tommer | 754 lbs | 1131 lbs | 1508 lbs |
| 5 tommer | 1178 lbs | 1767 pund | 2356 lbs |
| 6 tommer | 1696 lbs | 2544 lbs | 3392 lbs |
Hvorfor slaglengde påvirker valg av stangdiameter
En lang, tynn stempelstang under trykkbelastning kan bøye seg eller spenne seg før den noen gang når sin nominelle kraftgrense. Dette styres av kolonneknekkingsadferd, så når slaglengden øker, må stangdiameteren øke også, selv om kraftbehovet forblir det samme. Som en generell retningslinje krever slag utover 10 til 12 tommer vanligvis en stangdiameter en størrelse større enn standardparingen for den boringen, og sylindre med slag over 24 tommer trenger ofte et mellomstopprør for å forhindre at stempelet beveger seg for mye inn i hodet på løpet under høyhastighetsdrift.
Kompatibilitet med stangende og monteringsstil
Gjengene på stangen og monteringsmåten må samsvare med mekanismen som drives. Vanlige monteringskonfigurasjoner inkluderer frontflens, bakflens, fotfeste og tappfeste, som hver endrer hvordan bøyelaster overføres til sylinderkroppen. En sylinder montert med en fotbrakett som håndterer en sidebelastning, for eksempel, ser langt mer belastning på sin tønne-til-hode-tetning enn en tappmontert sylinder som er justert direkte med kjøreretningen, og det er grunnen til at monteringsstilen bør velges sammen med borestørrelsen i stedet for som en ettertanke.
Valg av tetningsmateriale for ulike driftsforhold
Tetningsmassen inne i en luftsylinder har like stor innflytelse på levetiden som metallkonstruksjonen. Nitril (Buna-N) tetninger dekker det bredeste spekteret av generell industriell bruk og tåler standard butikkluft med lett smøring rimelig godt. Polyuretantetninger holder seg bedre under høye syklushastigheter og slitende forhold, siden polyuretan motstår skjæring og ekstruderingsskader bedre enn nitril ved samme driftstrykk. Viton-tetninger er spesifisert når sylinderen vil bli utsatt for forhøyede temperaturer, vanligvis over 200 grader Fahrenheit, eller for spor av hydrokarbondamp som vil svelle en nitriltetning over tid. Å velge feil tetningsmasse for miljøet er en av de mest oversett årsakene til at en sylinder underpresterer sin nominelle sykluslevetid, selv når boringen, slaglengden og monteringen ble spesifisert riktig.
Driftstemperatur og trykkområder
Standard industrielle luftsylindere med nitriltetninger er typisk vurdert fra ca. 14 grader Fahrenheit til 175 grader Fahrenheit, og fra vakuum opp til 145 til 250 PSI avhengig av borestørrelse og veggtykkelse. Sylindere beregnet for utendørs eller uoppvarmede miljøer trenger kaldklassifiserte tetningsblandinger, siden standard nitril blir stiv og mister tetningseffektiviteten i god tid før den blir sprø, noe som forårsaker luftlekkasje og treg respons før synlige tetningsskader oppstår. I den høye enden vil overskridelse av det nominelle trykket vanligvis ikke forårsake umiddelbar svikt, men det akselererer tetningsslitasjen og øker belastningen som overføres gjennom strekkstengene, endestykkene og monteringsutstyret, noe som forkorter levetiden over hele enheten i stedet for bare tetningene.
Arbeid gjennom et størrelseseksempel trinn for trinn
Vurder en klemmeapplikasjon som må holde en armatur lukket mot 400 lbs av skillekraft, med butikklufttilførselen regulert til 80 PSI. Å dele den nødvendige kraften med tilførselstrykket gir et minimum stempelareal på 5 kvadrattommer. Å jobbe bakover gjennom områdeformelen viser at en boring på omtrent 2,5 tommer oppfyller dette minimumskravet, men å bruke standard 30 % sikkerhetsmargin for å ta hensyn til friksjon og trykkfall, skyver det praktiske minimumet til omtrent 3,25 kvadrattommer marginjustert kraftkapasitet, noe som lander spesifikasjonen på en 3-tommers sylinder som neste standardstørrelse opp. Den samme trinnvise prosessen, med start fra den nødvendige kraften, påføring av sikkerhetsmarginen, og avrunding opp til neste katalogboringsstørrelse, gjelder uavhengig av den spesifikke applikasjonen.
Demping, hastighetskontroll og syklusliv i pneumatiske luftsylindere
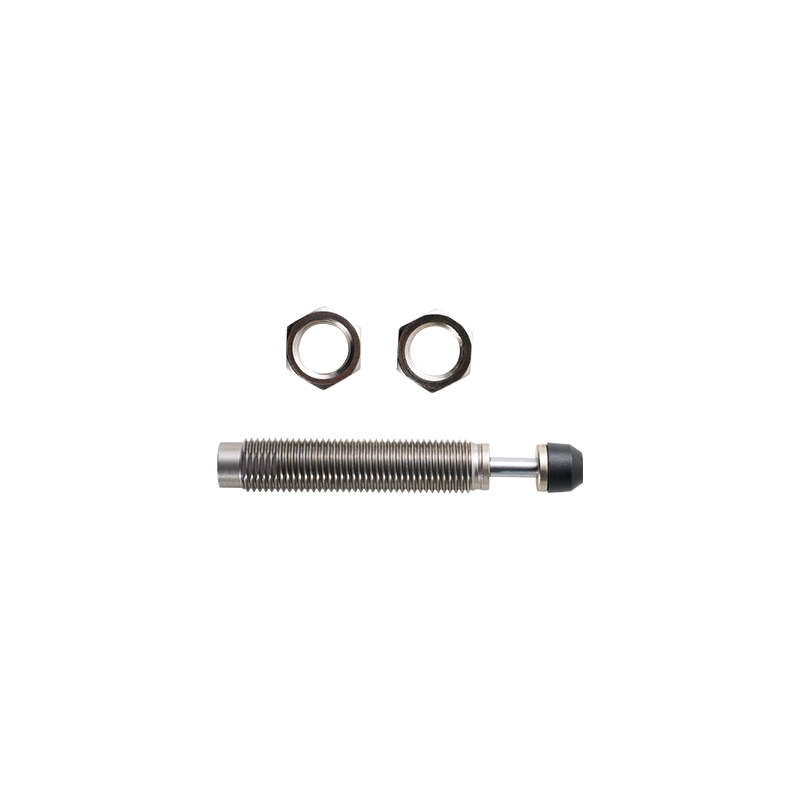
Luftsylindere som plutselig stopper på slutten av slaget overfører støtet direkte inn i endestykkene, og over nok sykluser fører dette til sprukket støpegods, løsnede strekkstenger og for tidlig tetningssvikt. Demping løser dette ved å bremse stempelet i den siste delen av bevegelsen, vanligvis den siste 0,5 til 1 tomme av slaget, ved å bruke enten faste åpningsputer eller justerbare nåleventilputer.
- Raske puter bruker et avsmalnende stempel som begrenser luftutblåsningen med en bestemt hastighet, og tilbyr ingen justering, men lavere kostnad.
- Justerbare puter lar en tekniker finjustere retardasjonen med en nåleventil, noe som betyr noe når nyttelastvekten varierer mellom produksjonskjøringene.
- Sylindre uten demping er vanligvis begrenset til lette belastninger og lave syklushastigheter, siden hvert stopp er helt avhengig av mekanisk støtdemping ved endestykket.
- Elastomere støtfangerputer, et enklere alternativ, absorberer en del av støtet med en gummipute i stedet for å måle luft, og bytter ut en viss dempningseffektivitet for et lavere antall deler.
Hastighetskontroll på en luftsylinder håndteres separat fra demping, vanligvis gjennom strømningskontrollventiler installert ved hver port. Måler-ut strømningskontroll, der ventilen begrenser eksosluft i stedet for innkommende luft, gir jevnere og mer forutsigbar bevegelse enn måler-inn-kontroll, spesielt på vertikale applikasjoner der tyngdekraften ellers kan føre til at stempelet løper foran den tilførte luften og stammer.
Hvordan linjestørrelse og ventilvalg påvirker faktisk sylinderhastighet
En sylinders teoretiske hastighet basert på luftstrømklassifisering er sjelden det som sees i praksis, fordi underdimensjonerte rør, lange løp mellom ventilen og sylinderen, og restriktive beslag gir motstand luften må overvinne. En reguleringsventil vurdert for en gitt strømning ved et spesifikt trykkfall kan fortsatt sulte ut en sylinder med luft hvis slangen mellom ventilen og sylinderporten er for liten i diameter eller ført med flere tette bøyer. Som en tommelfingerregel bør rørets indre diameter dimensjoneres for å holde lufthastigheten under omtrent 20 til 25 fot per sekund for å unngå for stort trykkfall, og ventilen bør monteres så nær sylinderen som applikasjonen tillater i stedet for på en fjern manifold.
Sykluslivsforventninger og hva som forkorter dem
Sykluslevetiden for en riktig spesifisert luftsylinder når vanligvis flere millioner sykluser før utskifting av tetning er nødvendig, forutsatt at lufttilførselen er filtrert for å fjerne partikler og fuktighet, og forutsatt at sylinderen aldri ble drevet over det nominelle trykket. Forurenset luft er den vanligste årsaken til for tidlig tetningsslitasje i pneumatiske systemer, foran både feiljustering og overtrykk. Høy omgivelsestemperatur blander dette, siden varme akselererer den kjemiske nedbrytningen av de fleste standard tetningsforbindelser og reduserer smørefilmtykkelsen på boreveggen, noe som øker friksjonen og slitasjehastigheten samtidig.
Smørepraksis som forlenger levetiden
Mange moderne luftsylindere leveres forhåndssmurt med et fett med lang levetid designet for å vare den nominelle levetiden uten ytterligere smøring, og å legge til en ekstern luftledningssmøreapparat til disse enhetene kan faktisk vaske ut fabrikkfettet og forårsake mer skade enn nytte. Eldre eller ikke-smurte sylindre, derimot, er avhengige av en lett oljefilm som føres i luftstrømmen fra en inline-smøreapparat, og å kjøre disse uten smøring fører til akselerert tetningsslitasje innenfor en brøkdel av den nominelle syklusen. Ved å sjekke produsentens spesifikasjon for smørekrav før du legger til eller fjerner en inline-smøreapparat unngår du begge disse feilmodusene.
Hvor luftdrevne sylindre brukes på tvers av industrielle applikasjoner
Luftsylindere brukes overalt hvor det er nødvendig med en kontrollert lineær skyv-, trekk-, løft- eller klembevegelse uten kompleksiteten til hydraulisk væske eller kostnadene for en elektrisk lineær aktuator. Typiske bruksområder inkluderer:
- Pakke- og palleteringsutstyr, der raske, repeterbare slag skyver produktet inn i kartonger eller justerer esker på en linje.
- Festebånd som holder delene stødige under sveising, nagling eller limherding.
- Materialhåndterings- og sorteringssystemer, der avlederporter og skyvere omdirigerer produktet på en transportør.
- Mat- og drikkevareforedling, der rustfrie sylindre med utvasking tåler hyppige rengjøringssykluser.
- Trebearbeidings- og metallstemplingsutstyr, der sylindere driver presser, klemmer og matemekanismer.
- Bilmontering, aktivering av dørsjekker, verktøyfester og robot-ende-på-arm-verktøy.
- Utskrift og etikettkonverteringsutstyr, der presise, repeterbare korte slag kontrollerer banespenningsvalser og kuttestasjoner.
- Plast- og gummistøpemaskineri, betjening av formutkasterstifter og klemme av verktøyhalvdelene mellom sykluser.
- Tekstilproduksjon, hvor sylindere styrer spredning av stoff, skjærearmaturer og strammeanordninger.
Hvert av disse miljøene stiller forskjellige krav til sylinderen. En sylinder av matkvalitet for nedvasking trenger korrosjonsbestandig stangmateriale og forseglede lagre, mens en metallstempling trenger en kraftig trekkstangkonstruksjon vurdert for sjokkbelastning ved hver syklus. Å velge en luftsylinder uten å ta hensyn til driftsmiljøet er en av de vanligste årsakene til tidlig feil, selv når kraft- og slagberegningene var korrekte.
Emballasjelinjeapplikasjoner i nærmere detalj
Spesifikt innenfor emballasjeutstyr kjører luftsylindere med høye syklushastigheter, ofte flere hundre sykluser i timen på en kontinuerlig linje, noe som setter en premie på både demping og forseglingskvalitet. Korttakts kompakte sylindre er foretrukket her fordi de passer innenfor den tette rammen til en pakkemaskinramme, og mange emballasje-OEM-er spesifiserer sylindre med forhåndssmurte forseglinger spesielt for å unngå vedlikeholdsbyrden ved å smøre dusinvis av aktuatorer på nytt spredt over en enkelt linje.
Applikasjoner for tungt industrielt og mobilt utstyr
I tyngre industrielle omgivelser som stålbearbeiding, støperier og mobilt utstyr, velges luftsylindere mindre for syklushastighet og mer for deres toleranse for skitne miljøer med høy temperatur sammenlignet med en elektrisk aktuator, og for den støtdempende komprimerbarheten til luft sammenlignet med et stivt hydraulisk system i applikasjoner som involverer plutselige støtbelastninger, for eksempel en mekanisk stansestans.
Luftsylinder vs hydraulisk sylinder vs elektrisk lineær aktuator
Å velge mellom en luftdrevet sylinder, en hydraulisk sylinder og en elektrisk lineær aktuator kommer ned til krafttetthet, presisjonskrav og driftsmiljøet. Luftsylindere sitter i midten av denne sammenligningen: mindre krafttett enn hydraulikk, mindre presis enn en servodrevet elektrisk aktuator, men enklere, billigere og mer tilgivende for et skittent eller farlig miljø enn begge alternativene.
| Attributt | Luftsylinder | Hydraulisk sylinder | Elektrisk aktuator |
|---|---|---|---|
| Kraft per borestørrelse | Moderat | Veldig høy | Lav til moderat |
| Plasseringspresisjon | Lav uten ekstra sensorer | Moderat | Veldig høy |
| Renslighet i driften | Ren, kun luft | Risiko for væskelekkasje | Rengjør |
| Typisk forhåndskostnad | Lavt | Moderat to high | Moderat to high |
| Responshastighet | Fast | Moderat | Rask, kontrollerbar |
Når en luftsylinder er det riktige valget
Luftsylindere gir mest mening når applikasjonen trenger rask, repeterbar bevegelse mellom to faste endepunkter, moderat kraft og toleranse for en liten mengde kompressibilitet i bevegelsen. De er også standardvalget når anlegget allerede har en sentral trykkluftforsyning, siden den økte kostnaden for å legge til en luftaktivert enhet til er langt lavere enn å installere en dedikert hydraulisk kraftenhet eller koble til en servodrift for en enkelt bevegelsesakse.
Når du bør vurdere hydrauliske eller elektriske alternativer i stedet
Applikasjoner som krever svært høy kraft i en kompakt boring, for eksempel tungt pressearbeid eller konstruksjonsløfting, favoriserer generelt hydrauliske sylindre, siden hydraulikkvæske i hovedsak er inkompressibel og kan settes langt høyere enn trykkluft uten en proporsjonal økning i sylinderstørrelse. Applikasjoner som trenger presis, programmerbar flerposisjonskontroll, for eksempel robotisk pick-and-place med variable stopppunkter, er vanligvis bedre tjent med en elektrisk lineær aktuator med servo- eller stepperdrift, siden luftsylindere i seg selv er en to-posisjonsenhet med mindre dyre proporsjonalventiler og posisjonssensorer er lagt til.
Sylinderhusmaterialer og konstruksjonsstandarder
Tønnen og endelokkmaterialet til en luftdrevet sylinder bestemmer både vekten og motstanden mot driftsmiljøet. Anodisert aluminium er den desidert vanligste konstruksjonen for standard industrielle luftsylindere, og tilbyr et sterkt styrke-til-vekt-forhold og naturlig korrosjonsmotstand egnet for de fleste innendørs produksjonsmiljøer. Rustfri stålkonstruksjon, selv om den er tyngre og mer kostbar, er spesifisert for nedvasking, mat og drikke, farmasøytiske og utendørs bruksområder der korrosjonsbestandighet prioriteres fremfor vekt.
ISO, NFPA og VDMA monteringsstandarder
To store standardiserte monteringsfamilier dominerer luftsylindermarkedet: ISO 15552-familien (tidligere VDMA 24562) som er vanlig i Europa og Asia, og NFPA-familien som er vanlig i Nord-Amerika. Sylindere bygget i henhold til disse standardene deler felles boltemønstre, portplasseringer og overordnede konvoluttdimensjoner på tvers av forskjellige produsenter, noe som betyr at en sylinder fra én leverandør ofte kan erstattes med en tilsvarende modell fra en annen leverandør uten å redesigne monteringsbraketten eller rørene. Å spesifisere en sylinder til en av disse anerkjente standardene, i stedet for en proprietær karosseristil, er en praktisk måte å unngå å bli låst til en enkelt produsent for fremtidige reservedeler.
Tønnefinishing og boringstoleranse
Den innvendige boringsoverflaten til en luftsylindersylinder er typisk finslipt til en fin overflatefinish, siden en grovere boringsoverflate akselererer tetningsslitasje og øker friksjonsfriksjonen, den ekstra kraften som trengs for å få stempelet til å bevege seg fra et dødstopp. Hardanodiserte eller forkrommede boreoverflater forlenger levetiden ytterligere i slipende eller høysyklusapplikasjoner, til en beskjeden tilleggskostnad i forhold til en standard eloksert finish.
Vedlikehold, tetningsslitasje og feilsøking Vanlige luftsylinderproblemer
De fleste luftsylinderfeil kan spores tilbake til en av tre årsaker: forurenset luft, feiljustering med lasten eller drift forbi det nominelle trykket eller temperaturområdet. Å gjenkjenne de tidlige symptomene på hver av dem bidrar til å unngå uplanlagt nedetid.
Luft som lekker forbi stempelpakningen
En sylinder som sakte mister holdekraften mens den står under trykk og er på tomgang, noen ganger kalt krypende eller drivende, indikerer vanligvis en slitt stempeltetning som tillater luft å passere fra den ene siden av stempelet til den andre. Dette er normal slitasje over tid, men akselererer kraftig hvis lufttilførselen bærer fuktighet eller rørskala, siden partikler sliter på tetningsleppen for hvert slag.
Lekkasje av stangtetning og eksternt lufttap
Luft som slipper ut rundt selve stempelstangen, ofte synlig som et svakt sus eller en lett film av smøremiddel som samler seg i nærheten av stangkjertelen, peker på en slitt stangtetning eller en skåret stangoverflate. En skåret stang er ofte forårsaket av sidebelastning fra et feiljustert feste i stedet for selve tetningen, så utskifting av tetningen uten å korrigere innrettingen fører vanligvis til gjentatt feil i løpet av et kort antall sykluser.
Treg eller uregelmessig bevegelse
Når en dobbeltvirkende sylinder beveger seg ujevnt eller stopper halvveis gjennom slaget, er den vanligste synderen en delvis begrenset luftledning, en underdimensjonert ventil eller en strømningskontrollventil satt for tett. Før du skifter ut en komponent, vil sjekking av tilførselstrykket ved selve sylinderporten, ikke bare ved kompressormåleren, løse en stor del av disse tilfellene, siden trykkfall over lange eller smale rørstrekninger er lett å overse.
Diagnostisere hvilken forsegling som faktisk er slitt
En enkel såpe-og-vann-lekkasjetest påført stangen og rundt endelokkene mens sylinderen er under trykk og stasjonær, isolerer raskt om en lekkasje kommer fra stangtetningen, en endedekselpakning eller en beslag i stedet for den interne stempeltetningen. Hvis bobler ikke vises eksternt, men sylinderen fortsatt mister holdetrykket over tid, er selve stempeltetningen den sannsynlige årsaken, siden luft omgår internt fra det ene kammeret til det andre i stedet for å rømme til atmosfæren.
Anbefalt tidsplan for forebyggende vedlikehold
En grunnleggende forebyggende vedlikeholdsrutine for luftdrevne sylindre inkluderer månedlig kontroll av luftledningsfiltre, inspeksjon av stangoverflater for riper eller groper under planlagt nedetid, bekreftelse av at monteringsboltene forblir tiltrukket til spesifikasjonen, og bekreftelse av at justering av demping ikke har drevet etter gjentatte slagsykluser. Å følge denne rutinen konsekvent er det som skiller en sylinder som når full sykluslevetid fra en som trenger tidlig utskifting.
| Vedlikeholdselement | Foreslått frekvens | Hva du bør sjekke |
|---|---|---|
| Luftfilter og avløp | Månedlig | Fuktoppbygging, filterelementets tilstand |
| Stangoverflate | Kvartalsvis | Scoring, groper, korrosjon |
| Monteringsutstyr | Kvartalsvis | Boltmoment, brakett sprekker |
| Justering av demping | Halvårlig | Nåleventildrift, støtstøy |
| Forseglingstilstand | Årlig eller ved syklusmilepæl | Intern lekkasje, ekstern lekkasje |
Ofte stilte spørsmål om luftdrevne sylindre
Hva er forskjellen mellom en luftsylinder og en pneumatisk aktuator?
En luftsylinder er en spesifikk type pneumatisk aktuator som produserer lineær bevegelse. Det bredere begrepet pneumatisk aktuator inkluderer også roterende aktuatorer, luftmotorer og diafragmaaktuatorer, så hver luftsylinder er en pneumatisk aktuator, men ikke hver pneumatisk aktuator er en sylinder.
Hvordan beregner jeg kraften til en luftdrevet sylinder?
Multipliser tilførselstrykket i PSI med stempelområdet i kvadrattommer. For et grovt feltestimat, ta borediameteren, kvadrere den, multiplisere med 0,785, og deretter multiplisere med linjetrykket. Trekk fra omtrent 10 til 15 % for friksjon og tetningsmotstand for å få en realistisk arbeidskraft i stedet for det teoretiske maksimum.
Kan en luftsylinder gå på butikkluft, eller trenger den en dedikert kompressor?
Standard trykkluft i butikken fungerer fint for de fleste luftsylindere så lenge den passerer gjennom et filter, regulator og smøreapparat (en FRL-enhet) før den når sylinderen. Å hoppe over filtrering er den viktigste årsaken til for tidlig tetningsslitasje, uavhengig av hvor godt selve sylinderen ble spesifisert.
Hvor lenge varer luftsylindere før de trenger reparasjon?
Med ren, tørr, riktig regulert luft og riktig justering, når de fleste industrielle luftsylindere én til flere millioner sykluser før utskifting av tetning er nødvendig. Sylindre som opererer i støvete, våte eller høye temperaturer uten riktig beskyttelse, har et betydelig kortere serviceintervall.
Hvorfor beveger luftsylinderen min raskere ved tilbaketrekking enn forlengelse?
Dette er vanligvis tilsiktet eller et resultat av differensielt stempelområde i stedet for en defekt. På en standard dobbeltvirkende sylinder har stangsiden mindre effektivt stempelareal enn hettesiden fordi selve stangen forskyver volumet, slik at den samme luftstrømmen beveger stempelet raskere ved tilbaketrekking enn ved forlengelse. Hvis hastighetsforskjellen er uønsket, kan den balanseres med strømningsreguleringsventiler på hver port.
Hva får en luftsylinder til å stoppe under belastning?
Stalling betyr vanligvis at den tilgjengelige kraften ved gjeldende tilførselstrykk er for nær den faktiske lasten, ofte fordi friksjon, tetningsmotstand eller en litt underdimensjonert boring ikke ble tatt med i spesifikasjonen. Å øke tilførselstrykket, øke boringen eller redusere belastningen er de tre praktiske løsningene.
Kan en luftsylinder holde en last i en fast midtslagsposisjon?
Ikke pålitelig alene. Fordi luft er komprimerbar, vil en standard luftsylinder drive litt under belastning selv med begge portene blokkert, siden den innestengte luftsøylen komprimeres under trykk. Applikasjoner som trenger en låst midtslagsposisjon legger vanligvis til en mekanisk låsesylinder eller en ekstern brems i stedet for å stole på innestengt lufttrykk alene.
Hva er forskjellen mellom en kompakt sylinder og en standard trekkstangsylinder?
En kompakt luftsylinder bruker en kortere, ofte firkantet eller rund kropp uten bindestang for å minimere den totale lengden for en gitt boring og slag, og bytter ut noe feltservicebarhet for et mindre installasjonsfotavtrykk. Standard strekkstangsylindere er lengre for samme slag, men er fullt gjenoppbyggbare ved å bruke standard erstatningstetningssett, noe som gjør dem til det mer vanlige valget i applikasjoner der langsiktig feltvedlikehold forventes.
Trenger luftsylindere et spesifikt minimumslufttrykk for å fungere?
De fleste standard luftsylindere begynner å produsere brukbar kraft ved trykk så lavt som 15 til 20 PSI, selv om friksjon og tetningsmotstand bruker en større proporsjonal andel av tilgjengelig kraft ved lavt trykk. Applikasjoner med lett belastning kan kjøres vellykket ved redusert trykk for å spare trykklufts energikostnader, forutsatt at den reduserte kraften fortsatt komfortabelt overstiger belastningen med margin.
Hvordan velger jeg mellom sylinderhus i aluminium og rustfritt stål?
Aluminiumskropper er lettere og koster mindre, noe som gjør dem til standard for standard innendørs industriell bruk. Rustfrie stålkropper velges når sylinderen vil bli utsatt for utvaskingskjemikalier, høy luftfuktighet, utendørs vær eller krav til mat- og farmasøytisk hygiene, siden rustfritt stål motstår korrosjonen som ellers ville støte et aluminiumsfat over tid under disse forholdene.