

Hva som faktisk skiller en pålitelig Pneumatisk griperprodusent Fra resten
Det korte svaret: en pålitelig pneumatisk griperprodusent er definert av tre målbare ting, ikke markedsføringskopi - repeterbar gripekraft over tusenvis av sykluser, forseglet konstruksjon som motstår inntrengning av støv og fuktighet, og kjeveslagnøyaktighet innenfor 0,02 mm til 0,05 mm. Alt annet - beleggsfarge, katalogtykkelse eller utstillingsromstørrelse - er sekundært. Kjøpere som søker etter produsenter av pneumatiske gripere prøver vanligvis å løse ett av to problemer: en griper som slites for raskt på en høyhastighetslinje, eller en griper som ikke kan holde jevn kraft på deler med varierende overflatefinish. Begge problemene sporer tilbake til designvalg som ble gjort på produksjonsstadiet, og det er derfor denne veiledningen fokuserer på hva du bør sjekke før du legger inn en bestilling i stedet for generiske produktbeskrivelser.
Pneumatiske gripere er fortsatt det mest kostnadseffektive alternativet for ende-på-armverktøy for repeterende plukk-og-plasser-arbeid, og etterspørselen har holdt seg sterk inn i 2026 ettersom elektronikkmontering, underkomponentlinjer for biler og emballasjeautomatisering fortsetter å øke. Zhejiang CKT Pneumatic Co., Ltd har bygget sin katalog rundt denne eksakte etterspørselskurven, og produserer parallelle, kantede og tre-kjevede griperlinjer rettet mot OEM-integratorer som trenger jevne ledetider like mye som konsistent ytelse.
Hvordan en pneumatisk griper faktisk konverterer lufttrykk til gripekraft
En pneumatisk griper er en mekanisk aktuator som konverterer trykklufttrykk til lineær eller kantet kjevebevegelse gjennom en stempel-og-kam eller stempel-og-stativ-mekanisme. Luft kommer inn i en port, skyver et stempel langs en boring, og den stempelbevegelsen blir oversatt til kjevelukkekraft gjennom en mekanisk kobling. Forholdet er enkelt, men ofte misforstått av kjøpere som sammenligner spesifikasjonsark:
Kjernekomponentene i rekkefølge
- Sylinderkropp - huser stempelet og definerer borediameteren, som direkte setter maksimal teoretisk kraft
- Stempel og stang - det bevegelige elementet som mottar lufttrykk på en eller begge sider
- Kam- eller tannstang-kobling – konverterer lineær stempelvandring til kjevebevegelse, enten parallell eller kantet
- Kjeveføringer - lineære lagre eller svalehaleglider som holder kjevebevegelsen fri for sideveis slør
- Tetninger — den komponenten som er mest ansvarlig for langsiktig pålitelighet, siden tetningsslitasje er den ledende årsaken til kraftnedgang i feltet
Formelen integratorer bruker for å estimere teoretisk gripekraft er F = P × A × n , hvor P er tilførselslufttrykket, A er effektivt stempelareal, og n er antall kjever i kontakt med delen. Dette tallet er alltid et tak, ikke en garanti – den virkelige gripekraften faller med omtrent 15 % til 30 % avhengig av friksjonstap i leddet, og det er nøyaktig grunnen til at to gripere med identiske borediametre kan yte svært forskjellig avhengig av maskineringstoleranse og koblingsdesign.
Enkeltvirkende versus dobbeltvirkende kretser
Enkeltvirkende gripere er avhengige av en kompresjonsfjær for å returnere kjevene til standardposisjonen, noe som betyr at lufttrykket bare fungerer i én retning. Denne utformingen er vanlig på mindre borestørrelser der en normalt lukket kjeveposisjon er ønskelig for sikkerheten, siden delen forblir grepet hvis lufttrykket tapes midt i syklusen. Dobbeltvirkende gripere fører i stedet luft til begge sider av stempelet gjennom to separate porter, og produserer mer konsistent kraft i både åpen og lukket retning, på bekostning av å trenge en 5/2- eller 5/3-veis magnetventil i stedet for den enklere 3/2-veisventilen som brukes for enkeltvirkende kretser.
Rollen til flytkontroll og demping
Flowkontrollventiler montert ved hver luftport regulerer hvor raskt stempelet beveger seg, noe som betyr mer enn de fleste kjøpere antar. En kjeve som lukkes for raskt på en ømfintlig del risikerer å merke eller sprekke den, mens en kjeve som lukkes for sakte blir flaskehalsen i en høyhastighets pick-and-place-syklus. Produsenter som bygger inn justerbare strømningskontrollporter, i stedet for faste åpninger, gir integratorer mer plass til å justere syklustiden uten å legge til ekstern ventilmaskinvare. End-of-slag-demping, vanligvis oppnådd gjennom en liten elastomer-støtfanger eller et internt luftputekammer, reduserer mekanisk støt på koblingen ved helt åpne og helt lukkede posisjoner - en detalj som vises i syklusens levetid langt mer enn de fleste spesifikasjonsark anerkjenner.
Sammenligning av de fire gripetypene produsenter vanligvis produserer
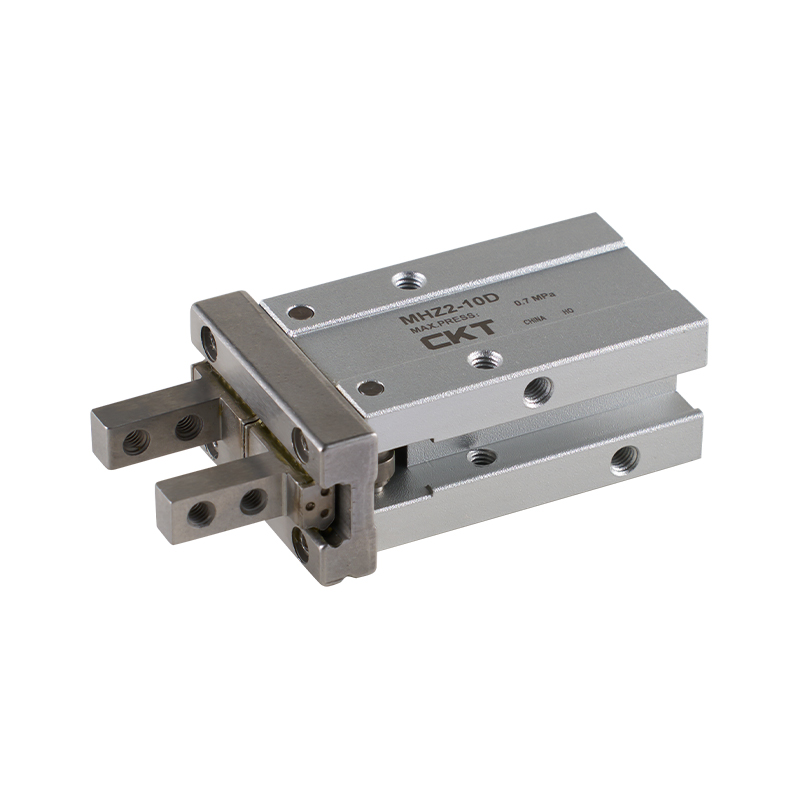
Ikke alle pneumatiske gripere er bygget på samme måte, og å velge feil type for applikasjonen er den vanligste innkjøpsfeilen. Tabellen nedenfor gjenspeiler typiske spesifikasjoner publisert av mellomstore kinesiske produsenter som produserer standard kataloggripelinjer i 2026.
| Type griper | Kjevebevegelse | Typisk boreområde | Passer best for |
|---|---|---|---|
| Parallell (to-kjeve) | Begge kjevene beveger seg symmetrisk innover | 10 mm til 63 mm | Flate eller sylindriske deler trenger sentrert pickup |
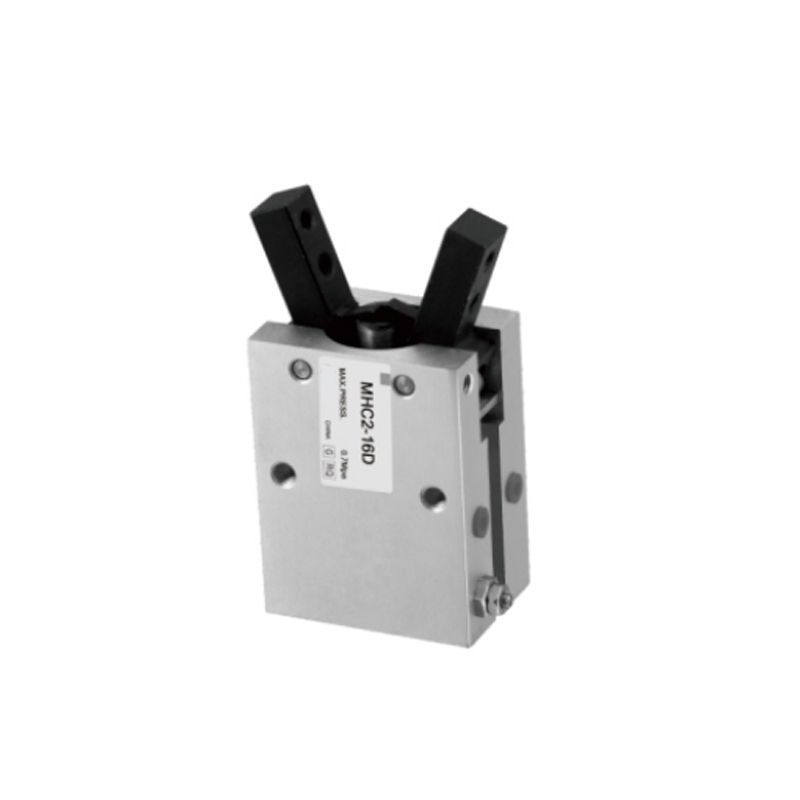
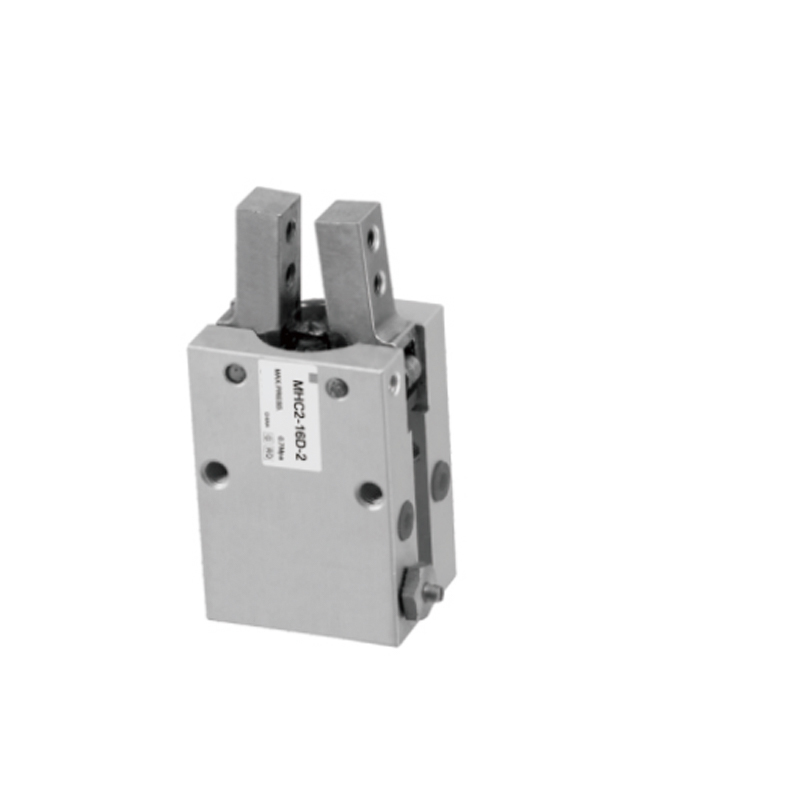
| Kantete | Kjevene svinger åpne på en pivot | 16 mm til 50 mm | Trange rom der lineær kjevevandring er begrenset |
| Tre-kjeft sentrisk | Tre kjever lukkes samtidig mot midten | 20 mm til 80 mm | Runde eller symmetriske arbeidsstykker som krever selvsentrering |
| Vippespak | Kjevene låses via mekanisk vippe ved slutten av slaget | 25 mm til 100 mm | Tunge deler som krever holdekraft selv etter lufttap |
Parallelle gripere står for den største andelen av ordrene fordi de fleste plukke-og-plasser-oppgaver innen elektronikk og lett montering involverer flate eller boksede deler. Gripere med tre kjever ser jevn etterspørsel fra produsenter som leverer til bil- og maskineringssektorene, hvor runde lager og sylindriske komponenter dominerer.
Beregn gripekraften du faktisk trenger
En regel integratorer følger: nødvendig gripekraft bør være minimum 4 til 6 ganger vekten av delen som håndteres , og høyere for deler som flyttes i hastighet eller utsatt for støtbelastninger som plutselige stopp på en transportør-matet linje. En 2 kg-komponent som beveger seg med standard pick-and-place-hastighet trenger vanligvis 80N til 120N gripekraft som en sikkerhetsmargin, ikke de bare 20N som tyngdekraften alene ville kreve.
Produsenter som forstår denne forskjellen - i stedet for bare å sitere den høyeste teoretiske kraften på et spesifikasjonsark - har en tendens til å gi mer nøyaktig dimensjoneringsveiledning under tilbudsstadiet. Dette er et område hvor det å jobbe direkte med produsentens ingeniørteam, snarere enn et rent handelsselskap, har en tendens til å gi bedre resultater, siden dimensjoneringsspørsmål krever noen som er kjent med den interne koblingsgeometrien, ikke bare den publiserte borediameteren.
Et bearbeidet størrelseseksempel
Tenk på en 1,5 kg støpt metallbrakett som flyttes med moderat plukke-og-plasser-hastighet med to kjever i kontakt. Ved å bruke 4 til 6 ganger sikkerhetsfaktoren lander målgrepskraften mellom 59N og 88N. Hvis tilførselstrykket er fiksert til 0,5 MPa, arbeider det nødvendige effektive stempelarealet bakover fra F = P × A × n: ved n = 2 kjever, gir løsning for A omtrent 59 til 88 kvadratmillimeter effektivt stempelareal per kjeve når koblingsfriksjonstap på rundt 25 % er tatt med tilbake. I praksis peker dette en integrator mot 20 mm mot 20 mm. mindre 16 mm enhet som bare vil oppfylle kraftmålet helt på toppen av det nominelle trykkområdet, og etterlater ingen sikkerhetsmargin hvis butikklufttrykket svinger under det høyeste kompressorbehovet.
Hvorfor overflatefriksjon endrer matematikken
Beregningene ovenfor antar en moderat friksjonskoeffisient mellom kjevefingeren og deloverflaten, typisk i området 0,15 til 0,3 for maskinert metall på maskinert metallkontakt. Deler med oljete, polerte eller pulverlakkerte overflater kan redusere denne koeffisienten betydelig, noe som betyr at den samme teoretiske gripekraften oversetter til mindre faktisk holdeevne. Dette er grunnen til at tilpassede kjevefingerinnsatser med strukturerte eller polymerbehandlede kontaktflater er så ofte etterspurt — de øker den effektive friksjonskoeffisienten uten å kreve et større og dyrere gripelegeme.
Materiale og byggekvalitetsfaktorer som bestemmer levetiden
To gripere kan se identiske ut på et spesifikasjonsark og fortsatt yte svært forskjellig over et 24-måneders servicevindu. Differensiatorene er nesten alltid skjult i materialvalgene og interne toleranser fremfor noe som er synlig fra utsiden.
Kropp og stempelmaterialer
Aluminiumslegeringslegemer, typisk anodisert etter maskinering, forblir standarden for vektfølsomme applikasjoner, mens styreskinner av herdet stål inne i kjevegliderne motstår slitasje langt bedre enn ubehandlede aluminiumsføringer under høysyklusforhold. Produsenter som produserer gripere vurdert over 2 millioner sykluser, bruker nesten alltid herdet og slipt stål til kjeveføringsskinnene , siden aluminium-på-aluminium-kontakt ved kjeveglideren er den vanligste kilden til for tidlig tilbakeslag.
Valg av forseglingsblanding
Nitrilgummi (NBR) tetninger håndterer standard butikkluftmiljøer tilstrekkelig, men fluorkarbon (FKM) tetninger foretrekkes der omgivelsestemperaturer overstiger 60°C eller der griperen utsettes for kjølevæsketåke, vanlig i maskineringscelleapplikasjoner. Kjøpere som kjøper fra produsenter av pneumatiske gripere for matvaretilstøtende emballasjelinjer, bør spesifikt bekrefte forseglingssammensetningens kompatibilitet, siden standard NBR-forseglinger kan brytes ned raskere under gjentatte vaskesykluser.
| Komponent | Standard materiale | Oppgradert alternativ |
|---|---|---|
| Kropp | Anodisert aluminiumslegering | Hard-anodisert aluminium for slitende miljøer |
| Kjeveføringsskinne | Case-herdet stål | Slipt og forkrommet stål |
| Seler | NBR (nitrilgummi) | FKM (fluorkarbon) for høy varme- eller kjølevæskeeksponering |
| Kjevefingerinnlegg | Stål, uherdet | Skreddersydd maskinert per delgeometri, ofte polymerbelagt |
Luftforbruk er en reell driftskostnad, ikke en ettertanke
Hver gripesyklus bruker et fast volum med trykkluft proporsjonalt med borestørrelse og slaglengde, og trykkluft er en av de dyrere verktøyene i en typisk fabrikk når produksjons- og distribusjonstap er tatt med. En griper med 20 mm boring som sykler en gang per sekund over tre skift kan forbruke en betydelig større andel av en kompressors ytelse enn integratorens budsjett for under planleggingsstadiet. Kjøpere som vurderer flere produsenter av pneumatiske gripere bør be om typisk luftforbruk per syklus ved nominell slaglengde, ikke bare borediameter, siden to gripere med samme boring kan variere i slaglengde og derfor i lufttrekk per syklus.
Pneumatiske versus elektriske gripere
Elektriske gripere har vunnet terreng i applikasjoner som trenger programmerbar kraft eller posisjonstilbakemelding, men pneumatiske gripere er fortsatt dominerende for enkelt plukk-og-plasser arbeid på grunn av lavere enhetskostnader og enklere kontrollkrav. Sammenligningen nedenfor gjenspeiler typiske avveininger kjøpere veier når de velger mellom de to.
| Faktor | Pneumatisk griper | Elektrisk griper |
|---|---|---|
| Enhetskostnad | Lavere, vanligvis en brøkdel av en tilsvarende elektrisk enhet | Høyere, drevet av motor- og kontrollerkostnad |
| Tving kontroll | Festes med tilførselstrykk, justerbar kun via regulator | Programmerbar og repeterbar på flere kraftnivåer |
| Trenger infrastruktur | Trykklufttilførsel og filtrering | Elektriske ledninger og en bevegelseskontroller |
| Syklushastighet | Vanligvis raskere for enkel åpen-lukk-bevegelse | Litt tregere, men med finere posisjonskontroll |
Hvor pneumatiske gripere gjør de tyngste løftene på tvers av bransjer
Etterspørselen etter produsenter av pneumatiske gripere spenner over et bredere sett av bransjer enn de fleste kjøpere i utgangspunktet forventer, og kravene til dimensjonering og kjevekonfigurasjon varierer betydelig mellom dem.
- Elektronikk montering — parallelle gripere med liten boring i området 6 mm til 20 mm for håndtering av PCB-moduler, koblinger og små kabinetter
- Automotive undermontering — middels til stor boring med tre kjever og vippegripere for motorkomponenter, lagerløp og sylindriske metalldeler
- Emballasje og saksbehandling — kantete gripere med utvidede kjevefingre for kartonger, poser og uregelmessige softpack-varer
- Maskinpleie — kraftige parallelle gripere vurdert for gjentatt eksponering for kjølevæske og metallspon inne i CNC-arbeidsceller
- Montering av medisinsk utstyr — presisjons gripere med liten boring med tette repeterbarhetstoleranser, ofte under 0,02 mm
Spesielt maskinpleieapplikasjoner har en tendens til å presse produsenter mot forseglede, IP64-klassifiserte griperhus, siden kjølevæskeinntrengning i stempelboringen er en av de raskeste måtene å forkorte levetiden på en CNC-tilstøtende griperinstallasjon.
Montering av griperen på en robotarm eller fast automatiseringsramme
De fleste pneumatiske gripere leveres med et standardisert monteringsflensmønster som matcher vanlige robothåndleddgrensesnitt, men kjøpere som integrerer en griper på en fast pick-and-place-ramme i stedet for en robotarm trenger ofte en enklere brakettmontering i stedet. Ved å bekrefte monteringsgrensesnittet tidlig unngår du en vanlig forsinkelse der griperen kommer riktig bygget, men integratoren må bearbeide en adapterplate før installasjonen kan fortsette. Kabel- og luftledningsruting fortjener også tidlig oppmerksomhet - gripere montert på et bevegelig robothåndledd trenger fleksibel luftslange vurdert for kontinuerlig flex-sykling, som er en annen spesifikasjon enn den stive luftledningen som brukes på en griper med fast posisjon.
Sensortilbakemeldingsalternativer
Posisjonsføling på en pneumatisk griper håndteres vanligvis gjennom magnetiske reed-brytere eller solid-state-sensorer montert i et spor langs sylinderkroppen, og oppdager når stempelet når helt åpen eller helt lukket posisjon. Denne binære åpne/lukkede tilbakemeldingen er tilstrekkelig for de fleste plukk-og-plasser-oppgaver, men applikasjoner som trenger å detektere en del som er tilstede, men som er underdimensjonert, noen ganger kalt en delvis lukket eller deldeteksjonsfunksjon, krever en mellomliggende sensorposisjon eller en analog trykkbasert delfølende krets. Kjøpere med dette kravet bør bekrefte sensorsporkompatibilitet og sensortype under tilbudsstadiet i stedet for etter at griperen allerede er bearbeidet.
Vedlikeholdspraksis som forlenger griperens levetid utover garantiperioden
- Inspiser luftledningens filtrering månedlig — partikkelforurensning i tilførselsluften er den viktigste årsaken til akselerasjon av tetningsslitasje
- Smør stempelboringen på nytt med et fast intervall i stedet for å vente på ytelsesfall, vanligvis hver 500 000 til 1 000 000 sykluser avhengig av driftssyklus
- Kontroller kjeveføringens tilbakeslag kvartalsvis ved hjelp av en måleindikator; tilbakeslag over 0,1 mm signaliserer slitasje på styreskinnene som krever utskifting
- Bekreft monteringsboltsmomentet etter den første driftsmåneden, siden vibrasjonsløsing er vanlig på nyinstallert verktøy
- Sporsyklusteller per griper der det er mulig, siden de fleste produsenter vurderer levetiden i sykluser i stedet for kalendertid
Fasiliteter som implementerer planlagt boresmøring i stedet for reaktivt vedlikehold, rapporterer vanligvis griperens levetid som strekker seg 30 % til 40 % utover produsentens grunnlinjevurdering, basert på vedlikeholdslogger som deles av mellomstore automatiseringsintegratorer som håndterer flerskifts produksjonslinjer.
Vanlige feltsymptomer og hva de vanligvis betyr
| Symptom | Sannsynlig årsak | Typisk fiks |
|---|---|---|
| Grepekraften svekkes gradvis | Forseglingsslitasje eller borring fra forurenset luft | Bytt tetningssett, sjekk oppstrømsfiltrering |
| Kjevespill eller vingling ved full ekstensjon | Styreskinneslitasje fra høyt antall sykluser | Skift ut styreskinneenheten |
| Langsom eller treg syklustid | Underdimensjonert lufttilførselsledning eller tilstoppet strømningskontroll | Kontroller ledningsdiameter og rengjør strømningskontrollåpningen |
| Hørbar luftlekkasje fra kroppen | Stempeltetningssvikt eller løs portbeslag | Stram først beslagene, og inspiser deretter innvendige tetninger |
| Inkonsekvent delhenting | Slitt eller forurenset kjevefingeroverflate | Rengjør eller skift kjevefingerinnsatser |
Hva du skal kontrollere før du legger inn en bestilling hos en pneumatisk gripeprodusent
Innkjøp fra utenlandske produsenter introduserer et lag med due diligence som innenlandske kjøpere noen ganger hopper over, og å hoppe over det er der de fleste innkjøpsangrelser oppstår. Før du bekrefter en bestilling, bør kjøpere be om følgende direkte fra produsentens salgsingeniørteam:
Dokumentasjon å be om
- Faktisk målte kraft-mot-trykk-kurver, ikke bare den teoretiske formelbaserte figuren
- Nominell sykluslevetid ved den spesifikke driftssyklusen som samsvarer med applikasjonen din, siden en vurdering på 5 millioner sykluser ved lav hastighet ikke overføres direkte til en høyhastighetslinje
- Eksempel på dimensjonal inspeksjonsrapport for kjeveparallellitet og repeterbarhet
- Standard ledetid kontra ledetid for tilpasset kjevefingerbearbeiding, som ofte er den faktiske flaskehalsen i prosjekttidslinjer
Zhejiang CKT Pneumatic Co., Ltd er en av flere etablerte kinesiske produsenter i dette området som leverer både standard kataloggriperlinjer og tilpasset kjevefingerbearbeiding for OEM-integratorer, og den samme due diligence-sjekklisten ovenfor gjelder uavhengig av hvilken pneumatisk griperprodusent en kjøper vurderer. Å be om prøveenheter for intern syklustesting før man forplikter seg til en full produksjonsordre er fortsatt den mest pålitelige måten å validere et nytt leverandørforhold på, spesielt for kjøpere som integrerer gripere i en linje der nedetidskostnadene er høye.
Hvordan en typisk sitattidslinje ser ut
For standard katalogboringsstørrelser uten tilpassede kjevefingre, er tilbudsbehandlingen fra en etablert produsent vanligvis rask, ofte innen én til to virkedager etter at nødvendig kraft, slag og monteringsgrensesnitt er bekreftet. Tilpasset bearbeiding av kjevefinger utvider denne tidslinjen meningsfullt, siden det krever en tegningsgjennomgangssyklus før verktøyet kan begynne. Kjøpere med en hard prosjektfrist bør sende deltegninger for kjevefingerdesign så tidlig som mulig, selv før ferdigstillelse av borestørrelse, siden kjevefingergeometri og gripestørrelse ofte bestemmes sammen i stedet for i streng rekkefølge.
Bygge et ærlig totalkostnadsbilde
Enhetspris er bare én artikkel i den reelle kostnaden for å distribuere en pneumatisk griper over en produksjonslinje. En fullstendig sammenligning av totalkostnadene mellom to konkurrerende tilbud bør inkludere enhetsprisen for griperen, forventet utskiftingskostnad for tetningssettet over et treårsvindu, kostnadene for luftforbruk ved anleggets faktiske strøm- og kompressoreffektivitetsrater, og arbeidskostnadene ved planlagt vedlikehold versus reaktiv reparasjon. En griper priset 10 % høyere på forhånd, men vurdert for dobbel sykluslevetid på herdede styreskinner fungerer ofte billigere i løpet av en treårig utplassering når erstatningsarbeid og nedetid i linjen er tatt med, er det derfor enhetsprisen alene er et dårlig grunnlag for å sammenligne produsenter av pneumatiske gripere.
En hurtigreferanseordliste for spesifikasjonsark for Gripper
| Termin | Hva det betyr |
|---|---|
| Borediameter | Sylinderens indre diameter, den primære driveren for teoretisk kraftutgang |
| Slag per kjeve | Avstand hver kjeve går fra helt åpen til helt lukket |
| Repeterbarhet | Hvor konsekvent kjevene går tilbake til samme posisjon syklus etter syklus |
| Vurdert sykluslevetid | Antall åpne-lukke sykluser griperen forventes å utføre før større service er nødvendig |
| Moment lastekapasitet | Maksimal off-senter eller dreiemomentbelastning kjeveføringene kan tolerere uten akselerert slitasje |
| IP-vurdering | En standardisert skala som beskriver motstand mot støv og væskeinntrengning i griperhuset |
Ofte stilte spørsmål
Hvilket lufttrykk krever de fleste pneumatiske gripere for å fungere riktig?
De fleste industrielle pneumatiske gripere er vurdert for et arbeidstrykkområde på 0,3 MPa til 0,7 MPa (omtrent 44 til 100 psi), med 0,5 MPa til 0,6 MPa som det vanligste driftspunktet på standard butikkluftsystemer. Å kjøre under nominell minimum reduserer tilgjengelig gripekraft proporsjonalt, mens overskridelse av nominell maksimum akselererer tetningsslitasje.
Hvor lenge varer pneumatiske gripere vanligvis før de må byttes?
Standard kataloggripere er vanligvis vurdert til mellom 3 millioner og 10 millioner sykluser avhengig av borestørrelse, kjeveføringsmateriale og driftssyklus. Kraftige modeller med styreskinner i herdet stål og oppgraderte tetninger kan strekke seg langt utover dette området med planlagt smøring.
Kan pneumatiske gripere holde en del hvis lufttilførselen går tapt midt i syklusen?
Standard fjærassisterte eller dobbeltvirkende parallelle gripere vil typisk frigjøre eller miste holdekraften hvis lufttrykket faller, og det er grunnen til at vippespakdesign er spesifisert for applikasjoner der holdekraften må opprettholdes selv under et kortvarig lufttilførselsavbrudd.
Hva er forskjellen mellom enkeltvirkende og dobbeltvirkende pneumatiske gripere?
Enkeltvirkende gripere bruker lufttrykk for å åpne eller lukke i én retning og en fjær for å returnere kjevene, mens dobbeltvirkende gripere bruker lufttrykk for både åpnings- og lukkebevegelser, og produserer generelt høyere og mer konsistent kraft i begge retninger på bekostning av å kreve to luftledninger i stedet for én.
Hvordan velger jeg riktig borestørrelse for en bestemt delvekt?
Start fra den nødvendige gripekraften (vanligvis 4 til 6 ganger delens vekt, høyere for høyhastighetshåndtering), og kryssreferanser deretter dette tallet mot produsentens publiserte kraft-mot-trykk-diagram for hver borestørrelse ved tilgjengelig tilførselstrykk, i stedet for dimensjonering etter deldimensjoner alene.
Tilbyr produsenter av pneumatiske gripere vanligvis tilpasset kjevefingerbearbeiding?
Ja, de fleste etablerte produsenter tilbyr tilpasset kjevefingerbearbeiding for å matche spesifikk delgeometri, siden standard flate kjevefingre sjelden er optimale for uregelmessige eller delikate deler. Ledetiden for tilpassede fingre er vanligvis lengre enn for standard katalogenheter, så dette bør bekreftes tidlig i tilbudsprosessen.
Hvor mye luft bruker en typisk pneumatisk griper per syklus?
Luftforbruk avhenger av borestørrelse og slaglengde, men som en grov referanse bruker en mellomstor 20 mm til 25 mm parallell griper vanligvis et sted i området 0,05 til 0,15 liter fri luft per hel syklus ved 0,5 MPa tilførselstrykk. Kjøpere som kjører linjer med høy syklushastighet, bør be om produsentens målte forbrukstall i stedet for å estimere fra borestørrelse alene, siden koblingsdesign påvirker det faktiske sveipvolumet.
Kan en pneumatisk griper brukes i et nedvaskings- eller mattilstøtende miljø?
Ja, men det krever vanligvis en griper bygget med korrosjonsbestandige kroppsmaterialer, oppgraderte tetningsblandinger vurdert for utvaskingskjemikalier, og forseglede sensorspor for å forhindre inntrengning av fuktighet. Standard katalogenheter er vanligvis ikke vurdert for gjentatt utvaskingseksponering uten disse oppgraderingene, så dette bør merkes eksplisitt når du ber om et tilbud.
Hva er forskjellen mellom kjeve repeterbarhet og kjeve nøyaktighet?
Repeterbarhet beskriver hvor konsekvent kjevene går tilbake til samme posisjon over gjentatte sykluser, mens nøyaktighet beskriver hvor nær denne posisjonen er den tiltenkte målposisjonen. En griper kan ha utmerket repeterbarhet, men fortsatt være litt ut av sann posisjon hvis den ikke ble kalibrert riktig under installasjonen, og det er grunnen til at begge tallene er viktige for presisjonsmonteringsarbeid.
Hvordan vet jeg om jeg trenger en selvsentrerende griper i stedet for en standard parallell griper?
Selvsentrerende, typisk trekjevede gripere er det riktige valget når delens midtposisjon betyr noe for nedstrøms plasseringsnøyaktighet og selve delen er rund eller symmetrisk, siden kjevene lukkes samtidig mot et felles senter uavhengig av hvor delen først lander innenfor kjeveåpningen. En standard to-kjeft parallellgriper garanterer ikke denne sentreringsadferden med mindre delen allerede er plassert nøyaktig før kjevene lukkes.
Hva får en pneumatisk griper til å utvikle overdreven kjeveslingring over tid?
Kjevens vingling sporer nesten alltid tilbake til slitasje i styreskinnen eller lineært lager som holder kjeven i en rett linje. Denne slitasjen akselererer raskere på aluminiumsstyreskinner under høye sidebelastningsforhold, som er grunnen til at herdede stålstyreskinner er spesifisert for bruk med høy syklus eller tunge deler.