

Hvilke trykkområder er kompatible med industrielle automatiseringskrav?
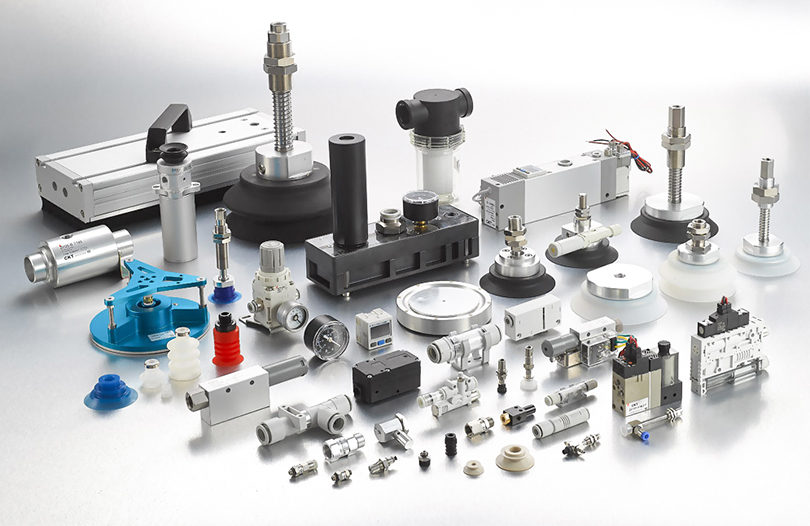
Industrielle automasjonsapplikasjoner etterspørres pneumatiske vakuumgeneratorer med trykkparametere skreddersydd for håndtering av oppgaver, lastekapasiteter og utstyrskonfigurasjoner. Kjernetrykkvakuumnivået varierer vanligvis fra -60 kPa til -95 kPa (overtrykk), med tre hovedkategorier: lavt vakuum (-60 til -75 kPa) for lette, ikke-porøse arbeidsstykker (f.eks. plastdeler, elektroniske komponenter); medium vakuum (-76 til -85 kPa) for generell håndtering (f.eks. metallplater, emballasjematerialer); og høyvakuum (-86 til -95 kPa) for tung last, porøse materialer eller høyhastighetsoperasjoner (f.eks. bilkarosseripaneler, pappstabler). Tilførselstrykket (trykkluftinngang) er like kritisk – de fleste industrielle generatorer opererer på 0,4-0,8 MPa (4-8 bar) tilførselstrykk, med optimal ytelse oppnådd ved 0,5-0,6 MPa, og balanserer vakuumgenereringseffektivitet og energiforbruk. Disse trykkområdene er på linje med standard industrielle trykkluftsystemer, og sikrer sømløs integrering i automasjonslinjer.
Hvordan tilpasse trykkparametere til håndteringsbelastning og arbeidsstykkekarakteristikk?
Å velge riktig trykk krever nøyaktig innretting med arbeidsstykkets vekt, materialporøsitet og gripende overflateareal. Grunnformelen for vakuumkraft (F) er F = P × A × K, der P er vakuumtrykket (kPa), A er sugekopparealet (m²), og K er sikkerhetsfaktoren (1,5-3,0 for industrielle applikasjoner). For eksempel krever løfting av en 50 kg metallplate med en 0,01 m² sugekopp et minimumsvakuumtrykk på (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (overtrykk), så en middels eller høy vakuumgenerator (-76 til -95 kPa) er egnet. Porøse materialer (f.eks. tre, skum) krever høyere vakuumnivåer (-86 til -95 kPa) for å kompensere for luftlekkasje, mens ikke-porøse, lette gjenstander (f.eks. kretskort) kan bruke lavt vakuum (-60 til -75 kPa) for å unngå skade på arbeidsstykket. I tillegg drar høyhastighetsautomatisering (syklustid ≤2 sekunder) nytte av generatorer med rask trykkoppbygging (når målvakuum på ≤0,3 sekunder), som ofte korrelerer med middels til høyt forsyningstrykk (0,6-0,8 MPa).
Hvordan påvirker trykkrelaterte ytelsesmålinger automatiseringseffektiviteten?
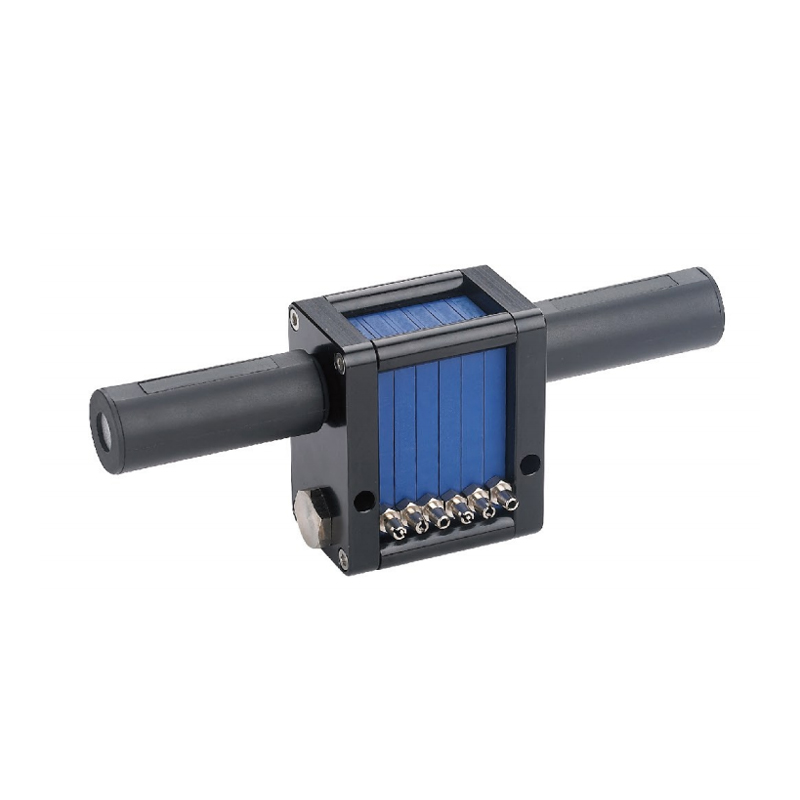
Trykkegenskapene til pneumatiske vakuumgeneratorer direkte påvirke automasjonslinjegjennomstrømning, energieffektivitet og pålitelighet. Vakuumstrømningshastigheten (luftforbruket) øker med tilførselstrykket – generatorer som opererer ved 0,6 MPa bruker vanligvis 10-30 L/min (ANR) per enhet, mens høyere tilførselstrykk (0,8 MPa) kan øke forbruket med 20-30 %, men reduserer trykkoppbyggingstiden. Energieffektiviteten er optimalisert ved å tilpasse tilførselstrykket til nødvendig vakuum: overdimensjonert tilførselstrykk (f.eks. bruk av 0,8 MPa for lavvakuumoppgaver) sløser med komprimert luft, noe som øker driftskostnadene. Trykkstabilitet (fluktuasjon ≤±2 kPa) sikrer konsistent gripekraft, og forhindrer arbeidsstykkeglidning i presisjonsautomatisering (f.eks. robotmontering). I tillegg muliggjør trykkgjenopprettingstid (≤0,5 sekunder etter utgivelse) raske syklustider, kritisk for høyvolumsproduksjonslinjer (f.eks. pakking, sortering). Disse beregningene bestemmer samlet hvor godt generatoren integreres i automatiserte prosesser, balanserer hastighet, kostnader og pålitelighet.
Hvilke industrielle automasjonsscenarier krever spesifikke trykkkonfigurasjoner?
Ulike automatiseringsapplikasjoner krever skreddersydde trykkoppsett for å møte oppgavespesifikke behov. I robotiserte pick-and-place-systemer for elektronikkproduksjon håndterer lavvakuumgeneratorer (-60 til -75 kPa) med lavt tilførselstrykk (0,4-0,5 MPa) skånsomt skjøre komponenter uten å forårsake skade. Transportbåndbaserte sorteringssystemer for tunge pakker (20-50 kg) bruker middels vakuumgeneratorer (-76 til -85 kPa) med 0,5-0,6 MPa tilførselstrykk, noe som sikrer stabilt grep under høyhastighetsbevegelse. Monteringslinjer for biler (f.eks. løftedører, fendere) er avhengige av høyvakuumgeneratorer (-86 til -95 kPa) og 0,6-0,8 MPa tilførselstrykk for å håndtere tunge, porøse eller uregelmessig formede arbeidsstykker. Emballasjeautomatisering (f.eks. vakuumforsegling, kartongforming) bruker middels til høyt vakuum avhengig av materiale - porøs papp krever høyt vakuum, mens plastfilmer bruker medium vakuum. For renromsautomatisering (f.eks. halvlederproduksjon) forhindrer støysvake lavtrykksgeneratorer (-65 til -75 kPa) med filtrert luftinntak forurensning samtidig som presisjonen opprettholdes.
Hvilke sikkerhets- og samsvarsstandarder veileder trykkvalg?
Pneumatiske vakuumgeneratorer for industriell automasjon må oppfylle sikkerhets- og ytelsesstandarder knyttet til trykkdrift. Samsvar med ISO 6431 (Pneumatic Fluid Power—Vacuum Generators) definerer trykkmålingsmetoder, sikkerhetsmarginer og ytelseskriterier, inkludert maksimalt tillatte trykksvingninger. OSHA og EUs maskinsikkerhetsstandarder (EN ISO 12100) krever trykkavlastningsventiler for å forhindre overvakuum (under -95 kPa), som kan skade arbeidsstykker eller sugekopper. Trykkovervåkingssystemer (f.eks. vakuumbrytere med ±1 kPa nøyaktighet) er obligatoriske for å oppdage trykkfall, som utløser nødstopp hvis gripekraften er utilstrekkelig. I tillegg oppfordrer energieffektivitetsstandarder (f.eks. ISO 14981) til å optimalisere forsyningstrykket for å redusere luftforbruket, i samsvar med bærekraftsmålene innen industriell automasjon. Regelmessig trykkkalibrering (kvartalt eller etter 1000 driftstimer) sikrer samsvar med ytelsesspesifikasjonene, forhindrer sikkerhetsfarer og produksjonsstans.