

Hva gjør spesialiserte industrielle sylindre essensielle i moderne automatisering
Spesialiserte industrielle sylindre er ryggraden i moderne automasjonssystemer. Uten en riktig tilpasset sylinder - enten en standard luftsylinder eller en spesialkonstruert lineær aktuator - automatiserte produksjonslinjer kan ikke oppnå syklustidene, presisjonen eller lastekapasiteten som moderne produksjon krever. Det korte svaret: den riktige sylinderen bestemmer direkte gjennomstrømning, repeterbarhet og total systemoppetid. Hver annen komponent i en pneumatisk eller elektromekanisk automasjonscelle avhenger av at sylinderen yter innenfor spesifikasjonene, hver syklus, for millioner av slag.
Industriell automatisering har endret seg dramatisk de siste to tiårene. Der en generisk, hyllevare-luftsylinder en gang håndterte de fleste plukke-og-plasser eller klemmeoppgaver, krever dagens systemer sylindre konstruert for spesifikke borestørrelser, slaglengder, monteringskonfigurasjoner, driftstrykk og omgivelsesforhold. En sylinder som ikke samsvarer med til og med 10 % i boringsdiameter kan redusere kraftutgangen nok til å forårsake intermitterende feil som koster tusenvis av dollar i timen i uplanlagt nedetid.
Denne artikkelen dekker hvordan du velger, spesifiserer og integrerer spesialiserte industrielle sylindre i automasjonssystemer - med oppmerksomhet til de tekniske variablene som betyr mest i virkelige applikasjoner.
Kjernetyper av industrielle sylindre som brukes i automatiseringssystemer
Ikke alle sylindre er utskiftbare. Automatiseringsingeniører må forstå de funksjonelle forskjellene mellom de primære sylinderfamiliene før de spesifiserer komponenter for en ny celle eller ettermonteringsprosjekt.
Pneumatiske luftsylindere
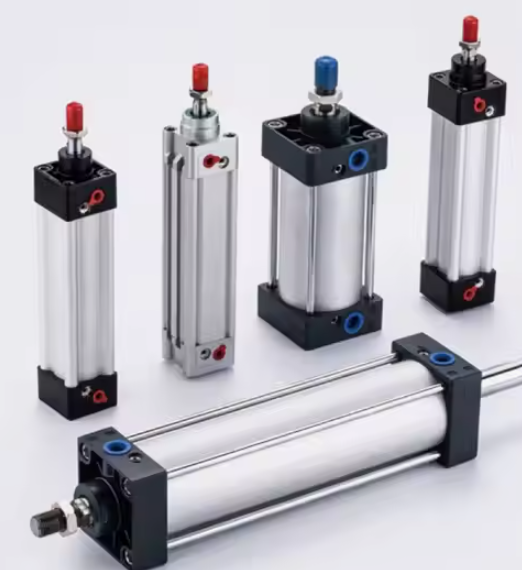
Luftsylinderen er fortsatt den mest utbredte aktuatoren innen industriell automasjon globalt. Den konverterer trykklufttrykk til lineær mekanisk kraft, noe som gjør den ideell for høysyklusapplikasjoner der kostnaden per slag må være minimal. Standard driftstrykk går mellom 0,4 MPa og 1,0 MPa (omtrent 58 til 145 psi) , og leverer kraftutganger som skaleres direkte med boringsdiameter. En luftsylinder med 63 mm boring som opererer ved 0,6 MPa genererer omtrent 1 870 N teoretisk skyvekraft – tilstrekkelig for et bredt spekter av delklemming, utkasting og indekseringsoppgaver.
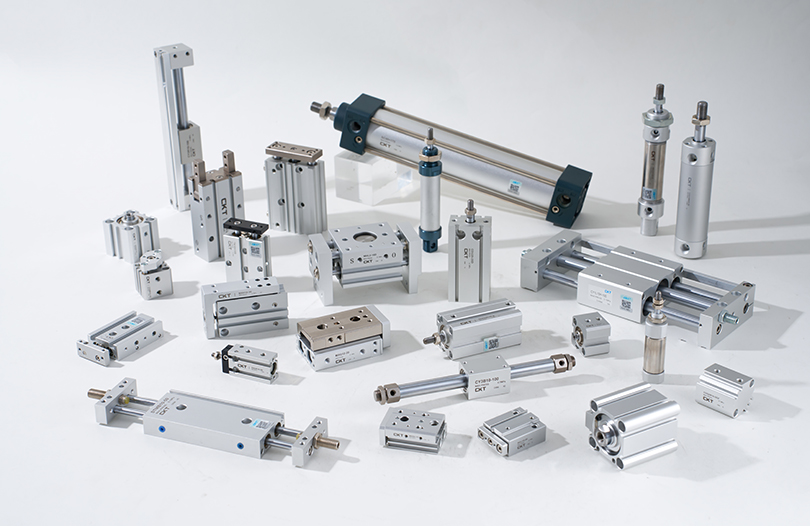
Moderne spesialiserte luftsylindere går langt utover den grunnleggende dobbeltvirkende designen. Ingeniører spesifiserer nå varianter inkludert:
- Kompakte/korttakts luftsylindere – brukes i lukkede monteringsceller der installasjonskonvolutten er mindre enn 100 mm i total lengde
- Stangløse luftsylindere – for slag over 1000 mm der en standard stempelstang vil skape uakseptabelt bøyemoment
- Førte luftsylindere – varianter med to stang eller profilstyrte som motstår belastninger utenfor aksen opp til 500 N·m uten å kreve eksterne styreskinner
- Tandem luftsylindere — to sylindre stablet i serie som deler samme boring, noe som effektivt dobler utgangskraften uten å øke fotavtrykkets diameter
- Luftsylindere for rent rom — rustfritt stålrør, PTFE-tetninger og belegg med null utgassing for miljøer i ISO klasse 5 eller bedre innen halvleder- og farmasøytisk automatisering
Hydrauliske sylindre for automatisering med tung last
Der en luftsylinder topper med praktiske kraftverdier rundt 30 kN for standard borestørrelser, utvider hydrauliske sylindre rekkevidden til hundrevis av kilonewton. Automatiseringssystemer for metallstempling, smiing av overføringslinjer og monteringspresser med tunge deler er avhengig av hydrauliske lineære aktuatorer som opererer ved 140 til 350 bar. Avveiningen er systemkompleksitet: hydrauliske kraftenheter, filtreringsskinner, varmevekslere og lekkasjeforebyggende infrastruktur legger til kapitalkostnader og vedlikeholdsbyrder som pneumatiske systemer unngår helt.
Elektriske stangsylindere
Elektriske stangaktuatorer - i hovedsak en servomotor som driver en kuleskrue eller planetarisk rulleskrue inne i en sylinderkonvolutt - har tatt betydelige markedsandeler fra pneumatiske luftsylinderapplikasjoner som krever presis posisjonstilbakemelding. De tilbyr posisjoneringsrepeterbarhet på ±0,01 mm eller bedre , programmerbar kraftbegrensning og energiforbruk omtrent 70 % lavere enn en tilsvarende pneumatisk krets når driftssyklusen er tatt med. Begrensningen deres er maksimal krafttetthet: ved tilsvarende størrelse koster en elektrisk stangsylinder fortsatt tre til fem ganger mer enn en pneumatisk luftsylinder med samme boring, noe som gjør økonomisk begrunnelse sterkt avhengig av syklusantall og presisjonskrav.
Hvordan dimensjonere og velge riktig sylinder for automatiseringssystemet ditt
Sylindervalg er en teknisk beregning, ikke et katalogoppslag. Å gjøre feil fører til for tidlig svikt i tetningen, knekking av stangen eller utilstrekkelig kraft – alt dette manifesterer seg som uplanlagt nedetid som langt overstiger kostnadene for en korrekt spesifisert komponent.
Kraftberegning med sikkerhetsfaktor
Utgangspunktet for enhver luftsylinder eller hydraulisk sylinderstørrelsesøvelse er den nødvendige arbeidskraften ved påføringspunktet. Denne verdien må inkludere:
- Statisk nyttelastvekt som virker mot bevegelsesretningen
- Dynamisk kraft som kreves for å akselerere lasten til målhastighet innenfor tilgjengelig slagtid
- Friksjonskrefter fra føringer, tetninger og eventuelle eksterne mekanismer
- Prosesskrefter (klemming, pressing, kutting) ved slutten av slaget
Standard praksis gjelder a sikkerhetsfaktor på 1,5 til 2,0 over det beregnede teoretiske boretrykkkraftproduktet. Denne marginen absorberer svingninger i tilførselstrykket (typiske trykkluftsystemer varierer ±10 % fra settpunktet), tetningsslitasje over levetid og lastvariasjoner som er iboende i produksjonsprosesser.
For eksempel: hvis en klemmeapplikasjon krever 800 N ved arbeidsstykket og lufttilførselen er 0,6 MPa, beregnes minimumsboringsdiameteren til ca. 42 mm ved 100 % effektivitet. Ved å bruke en 1,6× sikkerhetsfaktor skyver den valgte boringen til 50 mm eller 63 mm, avhengig av tilgjengelige standardstørrelser – og sikrer at sylinderen leverer tilstrekkelig kraft selv når tilførselstrykket faller til 0,5 MPa under høy systembehov.
Slaglengde og stangspenningsanalyse
Slaglengden påvirker direkte stempelstangens følsomhet for knekking under trykkbelastning. For enhver luftsylinder eller pneumatisk aktuator med et slag som overstiger ca. 10× stangdiameteren, er en Euler-søyle-knekkingskontroll obligatorisk. Den kritiske knekklasten avhenger av stangdiameter, slaglengde, materiale (typisk karbonstål eller rustfritt stål), og monteringskonfigurasjonen - fast-faste, faste-frie eller pin-pin-endeforhold gir hver forskjellige effektive søylelengder.
En 20 mm diameter stålstang med 600 mm slaglengde i fast-fri monteringstilstand har en kritisk knekklast på ca. 2850 N — som kan være under kraften sylinderen er i stand til å generere. I slike tilfeller vil det å spesifisere en større stangdiameter (25 mm eller 32 mm) eller bytte til en styrt sylinder legge til sidestøtte som forhindrer knekking uten at ingeniøren må redusere driftstrykket.
Syklustid og dempingskrav
Høyhastighets automasjonsceller - spesielt de som kjører med 60 eller flere sykluser per minutt - påfører betydelige slagbelastninger på sylinderkomponenter, ventiler og verktøy. Ved disse hastighetene kan en ukontrollert luftsylinder med 100 mm slag utvikle stempelhastigheter på over 1,5 m/s rett før endeposisjon. Den kinetiske energien som absorberes av endelokket ved hvert slag må styres gjennom interne puter, eksterne støtdempere eller strømningskontrollventiler på eksosporten.
De fleste spesialiserte industrielle luftsylindere over 40 mm boring inkluderer justerbare nåleventilputer i begge endeposisjoner som standard. Disse tillater feltjustering av retardasjonsavstanden typisk mellom 5 mm og 30 mm. For applikasjoner som krever både høyhastighets midtslag og presis kontrollert retardasjon, gir eksterne hydrauliske støtdempere med justerbar demping finere kontroll enn pneumatiske puter alene.
| Borediameter (mm) | Teoretisk kraft ved 0,6 MPa (N) | Typisk applikasjon innen automatisering | Maks anbefalt slaglengde (mm) |
|---|---|---|---|
| 20 | 188 | Smådelutkast, sensoraktuator | 200 |
| 32 | 483 | Plukk-og-plasser, lett oppspenning | 400 |
| 50 | 1.178 | Monteringspressing, portaktivering | 600 |
| 80 | 3016 | Arbeidsstykkeklemming, overføringsløfting | 800 |
| 125 | 7.363 | Kraftig festeklemming, pressmating | 1200 |
Spesialiserte sylinderdesign for krevende automatiseringsmiljøer
Standard katalogluftsylindere håndterer de fleste godartede fabrikkgulvapplikasjoner. Imidlertid opererer en betydelig del av industriell automasjon i miljøer som ødelegger standardkomponenter i løpet av uker med mindre sylinderdesignet spesifikt adresserer disse forholdene.
Korrosjonsbestandige sylindre for nedvasking og kjemiske miljøer
Matforedling, tapping av drikkevarer og automatisering av farmasøytisk emballasje kjører hyppige vaskesykluser med høytrykksvann, damp og kaustiske rengjøringsmidler. Standard luftsylindere i aluminium korroderer raskt under disse forholdene. Tønne- og stangkonstruksjon i rustfritt stål (vanligvis 304 eller 316L klasse), kombinert med FDA-kompatible tetninger i EPDM eller PTFE, utvider serviceintervallene fra uker til år. Kostnadspremien for en rustfri luftsylinder med utvasking i forhold til en standard aluminiumsenhet er vanligvis 40 % til 80 % — en brøkdel av nedetidskostnaden fra en enkelt korrodert sylinderfeil under en produksjonskjøring.
Automatisering av kjemisk prosessering gir enda tøffere forhold: syrer, løsemidler og miljøer med høy luftfuktighet med kondenserende vann. Sylinderalternativer her inkluderer hard-anodisert aluminium med PTFE-forede boringer, polyfenylensulfid (PPS) komposittkropper eller fullstendig fluorpolymerbelagte varianter. Tetningskompatibilitet må verifiseres mot den spesifikke kjemiske eksponeringen - NBR-tetninger som fungerer godt i oljemiljøer brytes raskt ned i aromatiske løsemidler, mens EPDM-tetninger utmerker seg i damp og varmt vann, men sveller i petroleumsbaserte væsker.
Høytemperatursylindere for ovner og sveiseceller
Automatisering inne i industrielle ovner, malingsherdesystemer og robotsveiseceller utsetter sylindrene for vedvarende temperaturer fra 120 °C til over 200 °C. Standard Buna-N (NBR) tetninger begynner å brytes ned ved omtrent 100°C under dynamiske forhold, noe som fører til lekkasje og tap av holdekraft i løpet av hundrevis av timer. Spesialsylindre med høy temperatur bruker silikon eller Viton (FKM) tetninger vurdert til 150°C til 200°C kontinuerlig service , sammen med høytemperatursmøremidler som ikke karboniserer eller migrerer ut av tetningssporene.
Sveisemiljøer utsetter også luftsylinderens stempelstang for sprutstøt og UV-stråling fra lysbue. Hard krom eller keramikkbelagte stenger motstår sprutvedheft og overflategroper langt bedre enn standard polert stål, noe som direkte reduserer tetningsslitasje forårsaket av stangoverflateforurensning som kommer inn i viskerforseglingssonen.
Sylindre for bruk med eksplosiv atmosfære (ATEX/IECEx).
Automatiseringssystemer innen kornhåndtering, malingssprøytebokser, kjemisk blanding og olje- og gassbehandling opererer i områder klassifisert som potensielt eksplosive (sone 1 eller sone 2 under ATEX, eller divisjon 1/divisjon 2 under NEC). Pneumatiske luftsylindere er iboende tryggere i disse sonene enn elektriske aktuatorer fordi trykkluft ikke inneholder noen tenningsenergi. Imidlertid må sylinderdesignet fortsatt forhindre akkumulering av statisk ladning på ikke-ledende komponenter og må ikke generere gnist-kapabel metall-til-metall-støt ved slutten av slaget. ATEX-klassifiserte sylindre bruker ledende polymerkomponenter, jordingsutstyr og myke endestoppere for å møte sonekravene uten å stole på eksterne eksplosjonssikre kapslinger.
Miniatyrsylindere for presisjonsmonteringsautomatisering
Elektronikkmontering, produksjon av medisinsk utstyr og klokke- eller instrumentproduksjon krever luftsylindere med borestørrelser fra 4 mm til 16 mm, slag så korte som 1 mm og posisjonell repeterbarhet under 0,05 mm. Miniatyrpneumatiske sylindre i denne skalaen står overfor produksjonstoleranser som representerer en større prosentandel av komponentdimensjonene - en 0,02 mm tetningssportoleranse på en 6 mm boringsylinder krever langt strammere maskineringskontroll enn den samme toleransen på en 63 mm boringsenhet. Ledende miniatyrsylinderplattformer oppnår en sykluslevetid som overstiger 30 millioner slag ved fullt nominelt trykk gjennom overflater med overlappede boringer, lavfriksjon PTFE-kompositttetninger og presisjonsslipte rustfrie stenger.
Integrasjon av industrisylindre med automatiseringskontrollsystemer
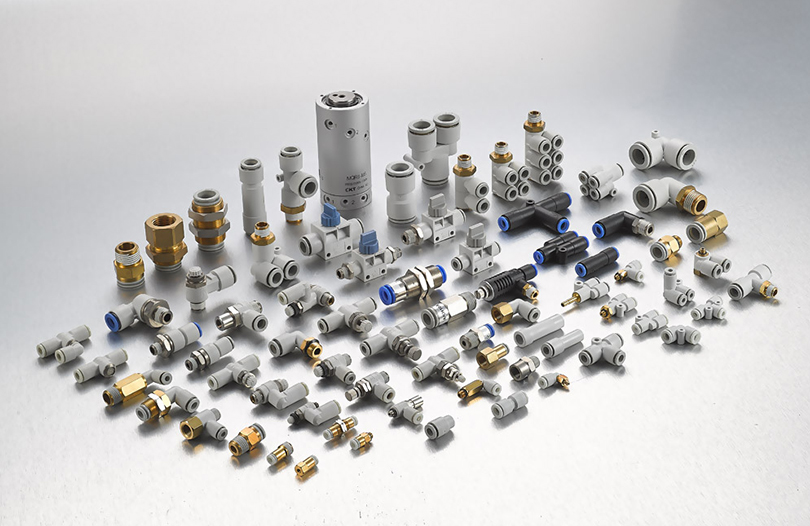
En sylinder produserer ingen verdi før den er integrert i automatiseringssystemets kontrollarkitektur. Grensesnittet mellom sylindermekanikk og PLS-logikk er der mange tilsynelatende velspesifiserte sylindre underpresterer i praksis.
Posisjonsføling og tilbakemelding
Moderne luftsylinderdesign inkluderer integrerte sensorskinner - T-spor eller C-spor maskinert inn i tønnen - som aksepterer magnetiske reed-brytere, solid-state Hall-effektsensorer eller analoge magnetostriktive lineære posisjonssensorer. Reed-brytere gir en enkel åpen/lukket utgang ved definerte endeposisjoner og koster under $10 per sensor. Hall-effektsensorer gir lengre byttelevetid (over 100 millioner operasjoner mot omtrent 10 millioner for reed-brytere), bedre vibrasjonsmotstand og raskere responstider i 0,5 ms-området.
For applikasjoner som krever kontinuerlige posisjonsdata i stedet for binære slutt-av-slag-signaler - for eksempel proporsjonal klemme eller variabel-takts monteringspresser - gir analoge magnetostriktive sensorer innebygd i sylinderrøret absolutt lineær posisjon med oppløsning til 0,1 mm over hele slaget. Dette eliminerer eksterne lineære kodere, reduserer ledningskompleksiteten og lar PLS-en overvåke stanghastigheten i sanntid som et diagnostisk verktøy.
Ventilvalg og responstid
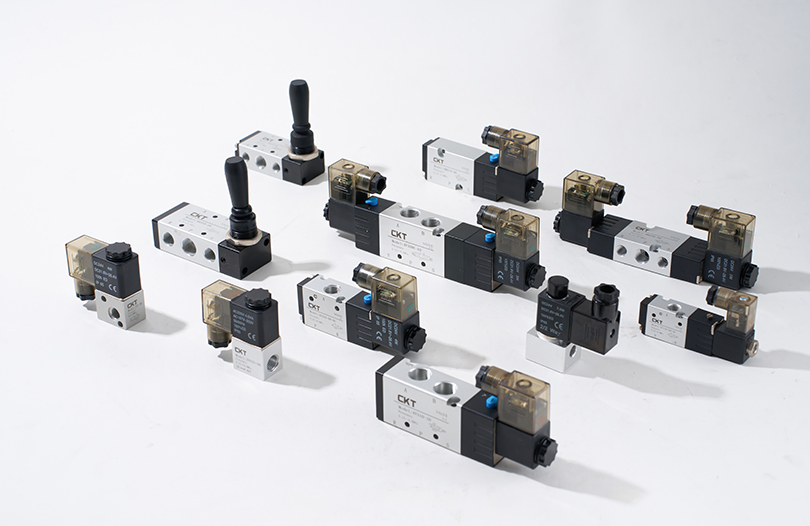
Magnetventilen som driver hver luftsylinder bestemmer hvor raskt sylinderen reagerer på PLS-kommandoer. Ventilens responstid – intervallet mellom aktivering av spolen og full portåpning – varierer fra under 5 ms for høyhastighets direktevirkende tallerkenventiler til 30–60 ms for standard spoleventiler ved 24 VDC. I en applikasjon på 60 sykluser per minutt med en total syklustid på 200 ms, legger en ventil på 50 ms til 25 % til den pneumatiske aktiveringstiden og kan gjøre syklustidsmålet umulig å oppnå.
Ventilstrømningshastighet (Cv-verdi) må også samsvare med sylindervolum og nødvendig slagtid. Underdimensjonerte ventiler skaper en trykkforskjell over ventilen under høyhastighetsslag, og reduserer effektivt driftstrykket sett av luftsylinderstempelets midtslag selv når tilførselstrykket er tilstrekkelig ved ventilinnløpet. Tommelfingerregelen er å velge en ventil Cv-verdi som begrenser trykkfallet over ventilen til mindre enn 10 % av tilførselstrykket ved maksimalt strømningsbehov.
Feltbuss og IO-Link integrasjon
Industri 4.0-automatiseringsarkitekturer krever i økende grad sylindernivådiagnostikk tilgjengelig gjennom anleggets SCADA- eller MES-systemer. IO-Link-aktiverte ventil-manifoldsammenstillinger lar hver sylinders posisjonssensordata, slagtelling, putetrykk og syklustidsavvik overføres til PLS-en over standard industrielt Ethernet (PROFINET, EtherNet/IP, EtherCAT) uten å legge til diskret I/O-kabling. En IO-Link-masternode kan betjene opp til åtte sylinderstasjoner over en enkelt kabel, noe som dramatisk reduserer panelkablingskompleksiteten i tette automasjonsceller med 20 eller flere sylindre.
Denne tilkoblingen muliggjør prediktivt vedlikehold: hvis en bestemt luftsylinder begynner å bruke 15 % lengre tid på å fullføre slaget – et mønster som kan oppdages ved å sammenligne tidsstemplede sensorkanter – kan systemet flagge sylinderen for inspeksjon før den forårsaker en produksjonsfeil. Studier fra automasjon av karosseriverksteder har vist at prediktive vedlikeholdsprogrammer som bruker sylindernivådiagnostikk reduserer uplanlagt pneumatisk nedetid med 35 % til 55 % sammenlignet med utskiftingsplaner med fast intervall.
Nøkkelindustrier som driver etterspørselen etter spesialiserte industrisylindre
Å forstå hvilke bransjer som bruker det største volumet av spesialiserte sylindre bidrar til å klargjøre designprioriteringene som produsenter og systemintegratorer må forholde seg til.
Bilproduksjon
Et enkelt karosseriverksted inneholder mellom 800 og 2500 individuelle pneumatiske og hydrauliske sylindre på tvers av sveise-, håndterings- og monteringsstasjoner. Syklushastigheter når vanligvis 240 til 480 slag i timen per stasjon, noe som betyr at en enkelt luftsylinder på en høyvolumsledning akkumuleres over 4 millioner slag per år . Sylinderspesifikasjoner her legger vekt på tetningslevetid, putens holdbarhet og enkel utskifting uten å fjerne monteringsstrukturen.
Automatisering av emballasje og logistikk
Høyhastighets kasseoppføring, kartongforsegling og sorteringssystemer kjører med hastigheter som krever sylinderslagtider under 100 ms. Stangløse luftsylindere med magnetisk kopling eller mekaniske båndforbindelser brukes ofte for langveis (500 mm til 2 000 mm) horisontale overføringer der en konvensjonell stang ville utkrage uakseptabelt. Emballasjeautomatisering kjører også tre skift per dag, 350 dager per år, noe som gjør gjennomsnittlig tid mellom feil (MTBF) til et primært spesifikasjonskriterium snarere enn et sekundært problem.
Halvleder og elektronikk montering
Waferhåndteringsroboter, formbindingsmaskiner og PCB-monteringsutstyr bruker miniatyrluftsylindere og elektriske stangaktuatorer som krever renslighetsstandarder på undermikron. Sylindre i disse miljøene må ikke generere partikler, må motstå avgassing som vil forurense sensitive underlag, og må opprettholde posisjonsnøyaktighet over milliarder av sykluser. Det globale markedet for halvlederutstyr, verdsatt til over 100 milliarder dollar årlig, driver kontinuerlig utvikling av ultra-ren, høypresisjon pneumatisk aktiveringsteknologi.
Mat- og drikkevarebehandling
Fyllingslinjer, porsjonsmaskiner og pakkeceller i næringsmiddelanlegg må fungere trygt med produktkontaktflater. Luftsylindere i disse applikasjonene krever USDA-godkjente smøremidler (H1-kvalitet matsikre oljer), FDA-kompatible tetningsmaterialer og glatte ytre overflater uten sprekker som inneholder bakterier. Varianter av rustfritt stål designet i henhold til IP69K-standarder for inntrengningsbeskyttelse, tåler høytrykksdamprengjøring ved 80°C uten forringelse av forseglingen eller vanninntrengning i sylinderboringen.
Beste vedlikeholdspraksis for å maksimere sylinderens levetid
Selv den spesialiserte industrisylinderen av høyeste kvalitet degraderes for tidlig når grunnleggende vedlikehold blir neglisjert. Følgende praksis, konsekvent brukt, utvider gjennomsnittlige serviceintervaller til produsentens karakteriserte sykluslevetid i stedet for en brøkdel av den.
- Oppretthold trykkluftkvaliteten til ISO 8573-1 klasse 3 eller bedre for generelle industrielle luftsylinderapplikasjoner. Forurenset luft som fører vann, kompressorolje og partikler er den viktigste årsaken til nedbrytning av tetninger og boring. En filter-regulator-smøreenhet (FRL) med automatisk kondensatavløp er ikke omsettelig.
- Smør riktig – eller ikke i det hele tatt. Mange moderne luftsylindere med PTFE komposittpakninger er designet for å kjøre uten ekstern smøring (oljefri). Innføring av olje i en oljefri sylinder kan svelle PTFE-tetninger og forårsake for tidlig feil. Bekreft alltid smørekravene mot den spesifikke sylindertetningsspesifikasjonen før igangkjøring.
- Inspiser stangens overflatetilstand med planlagte intervaller. Pitting, riper eller beleggskader på stempelstangen akselererer slitasje på viskertetningene og lar forurensning komme inn i boringen. Stenger som viser overflatedefekter som dekker mer enn 5 % av kontaktområdet innenfor én viskerslaglengde, bør byttes i stedet for å poleres.
- Bekreft putejusteringen etter enhver sylinderbytte eller monteringsendring. En dårlig justert pute som lar stemplet treffe endedekselet i full hastighet genererer toppkrefter flere ganger driftskraften, og skader sylinderen, det tilkoblede verktøyet og maskinstrukturen samtidig.
- Sporslag teller der det er mulig via PLS-syklustellere og sammenlign med spesifikasjoner for tetningslevetid fra produsenten. Proaktiv utskifting av tetningssett ved 80 % av den nominelle levetiden koster omtrent $30–$150 i deler og én time med arbeid – mot $500–$5000 i uplanlagt nedetid når sylinderen svikter i produksjonen.
- Eliminer sidebelastninger på stang-type sylindre. Selv en 5° feiljustering mellom sylinderaksen og lastens bevegelsesretning skaper kontinuerlig sidebelastning på stangbøssingen og tetningen, noe som reduserer levetiden med 40 % til 70 % i dokumenterte casestudier. Flytende stangkoblinger eller selvjusterende fester kompenserer for mindre feiljustering av armaturet uten å kreve presisjonsjustering av hele sylinderfestet.
Sammenligning av pneumatiske, hydrauliske og elektriske sylindre for automasjonsavgjørelser
Ingen enkelt aktuatorteknologi vinner på tvers av alle automasjonsscenarier. Avgjørelsen mellom en pneumatisk luftsylinder, hydraulisk sylinder eller elektrisk stangaktuator bør tas i forhold til de spesifikke ytelses-, kostnads- og driftskravene til hver applikasjonsakse.
| Kriterium | Pneumatisk luftsylinder | Hydraulisk sylinder | Elektrisk stangaktuator |
|---|---|---|---|
| Forcerekkevidde (standard) | Opptil ~30 kN | Opp til 500 kN | Opptil ~50 kN |
| Posisjonsnøyaktighet | ±0,5–2 mm (endestopp) | ±0,1–1 mm (servoventil) | ±0,01–0,05 mm |
| Startkostnad (relativ) | Lavt | Middels – Høy | Høy |
| Energieffektivitet | Lavt (25–35% overall) | Middels (60–75 %) | Høy (85–95%) |
| Maks syklushastighet | Veldig høy (300 CPM mulig) | Medium (begrenset av oljestrøm) | Høy (servo-dependent) |
| Renslighet | Høy (dry air options) | Lavt (oil leak risk) | Veldig høy |
| egnethet for farlig område | Utmerket (ATEX-varianter) | Bra (gnistfri væske) | Krever Ex-klassifisert motor |
Dataene ovenfor illustrerer et konsistent mønster: luftsylinderen vinner på pris, hastighet og egnethet for et rent miljø for de fleste automatiseringsoppgaver som ikke krever ekstrem kraft eller presisjon utover ±0,5 mm. Hydrauliske sylindre er fortsatt det eneste praktiske valget for sakte bevegelser med høy kraft. Elektriske aktuatorer rettferdiggjør kostnadspremien deres primært i applikasjoner der programmerbar mellomposisjonering, kraftbegrensning eller energiforbrukslogging skaper målbar produksjonsverdi.
Trender som former fremtiden til industrielle sylindre innen automasjon
Sylinderen som en komponentklasse har utviklet seg betydelig i løpet av det siste tiåret og fortsetter å utvikle seg som svar på automatiseringssystemkrav som var nisjespesifikasjoner for fem år siden, men som nå er mainstream-anskaffelseskriterier.
Energigjenvinning i pneumatiske systemer
Trykkluft er dyrt: å generere 1 Nm³ luft ved 0,7 MPa koster vanligvis $0,02–0,04 $ avhengig av kompressoreffektivitet og lokale strømpriser. Et produksjonsanlegg med 500 luftsylindere som sykler til gjennomsnittspriser kan bruke $50 000–$200 000 per år på trykkluft alene. Trykkøkende kretser, luftgjenvinningssystemer med lukket sløyfe og energieffektive sylinderdesign med redusert dødvolum spesifiseres i økende grad i nye automasjonsprosjekter etter hvert som bærekraftsmandatene skjerpes. Noen avanserte pneumatiske drivverk gjenvinner nå avtrekksluft fra returslaget for å delvis sette trykk på fremføringsslaget, noe som reduserer netto luftforbruk med opptil 30 % .
Additiv produksjon for tilpassede sylindergeometrier
Metalltilsetningsproduksjon (laserpulverbedfusjon, rettet energiavsetning) har åpnet døren til luftsylinder og aktuatordesign med interne geometrier umulig å oppnå gjennom konvensjonell maskinering. Integrert manifold i sylinderhuset, konforme kjølekanaler for høytemperaturapplikasjoner og topologioptimerte strukturelle seksjoner som reduserer vekten med 20–40 % uten å redusere styrken, går fra prototypestadiet til serieproduksjon for spesialiserte automatiseringsapplikasjoner. Ledetidene for fullt tilpassede sylinderhus synker fra 12–16 uker (tradisjonell maskinert tilpasset) til 3–5 uker for additivproduserte varianter.
Myk robotikk og kompatible pneumatiske aktuatorer
For automatiseringsoppgaver som involverer sarte, uregelmessige eller variabel geometriske arbeidsstykker - håndtering av ferskvarer, tekstilmanipulering, skjør elektronikkmontering - blir tradisjonelle stive luftsylindere supplert med myke pneumatiske aktuatorer laget av elastomere materialer. Disse belgtype eller fiberforsterkede aktuatorene produserer gripe- eller bøyebevegelser ved lavt trykk (under 0,1 MPa) med iboende etterlevelse som forhindrer skade på arbeidsstykket. De representerer en ny front innen pneumatisk aktivering som standard sylinderkataloger ennå ikke fullt ut adresserer, men som i økende grad vises i kravdokumentene for neste generasjons automasjonssystemer.
Innebygd tilstandsovervåking på sylindernivå
Konvergensen av MEMS-sensorteknologi, IO-Link kommunikasjonsprotokoller og edge computing produserer luftsylindersammenstillinger med innebygde trykktransdusere, temperatursensorer og vibrasjonsmonitorer som rapporterer sanntids helsedata til anleggets kontrollsystemer. I stedet for å stole på ende-av-slags posisjonssensorer alene, overvåker disse smarte sylindrene interne boretrykkprofiler, oppdager unormal puteoppførsel og akkumulerer syklustelledata i ikke-flyktig minne som vedvarer gjennom strømsykling. Sylinderen dokumenterer effektivt sin egen servicehistorikk – en egenskap som vedlikeholdsteam i anlegg med høy oppetid nå vurderer et utvalgskriterium i stedet for et premiumalternativ.