

Pneumatiske systemer er ryggraden i moderne industriell automatisering – og å forstå hvordan de fungerer, hvor de feiler og hvordan de kan optimaliseres kan direkte kutte nedetid og driftskostnader. Denne veiledningen dekker alt fra kjernekomponenter til ytelsesbenchmarks, med reelle tall fra produksjonsmiljøer.
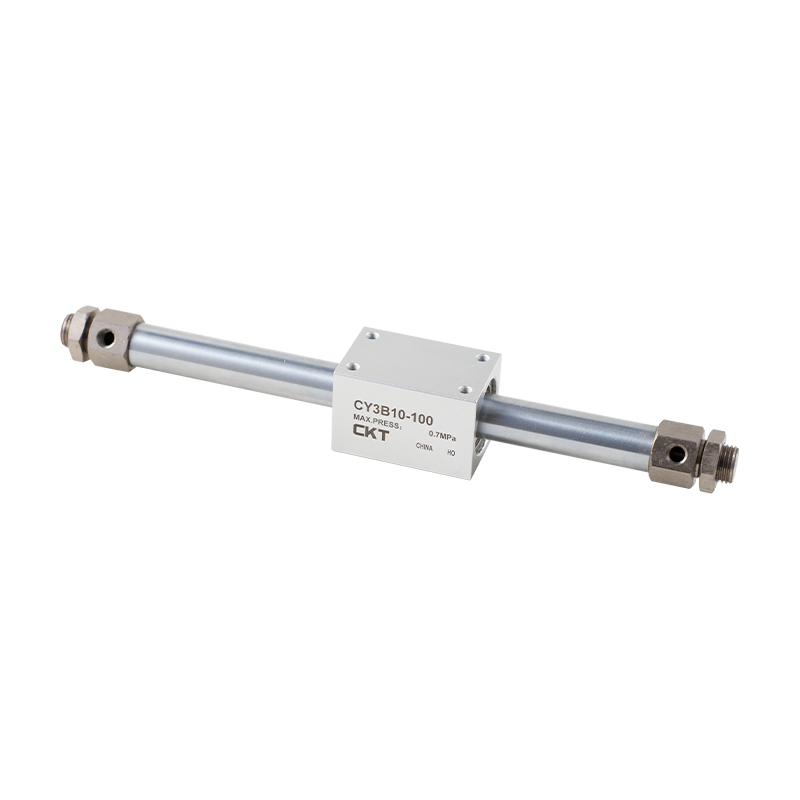
Kjernekomponenter i pneumatiske systemer forklart
Kompressorer
Roterende skruekompressorer dominerer industrianlegg fordi de leverer kontinuerlig luftstrøm ved jevnt trykk. En typisk 55 kW roterende skruenhet kan generere omtrentlig 9–10 m³/min fri luft ved 7 bar, nok til å drive dusinvis av mellomstore sylindre samtidig. Stempelkompressorer er vanlige for mindre butikker og periodisk bruk.
Luftmottakere
Lagringstanker buffer etterspørselen og lar kompressoren slå seg av i perioder med lav belastning. Tommelfingerregelen er 6–10 liter mottakerkapasitet per m³/min kompressoreffekt . En underdimensjonert mottaker tvinger kompressoren til å kortslutte, noe som øker slitasje og energiforbruk med opptil 20 %.
FRL-enheter
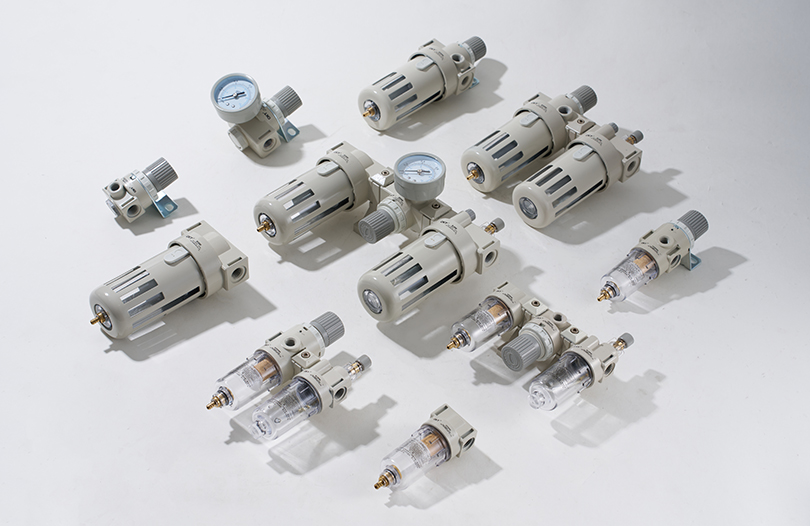
Den filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
Retningskontrollventiler
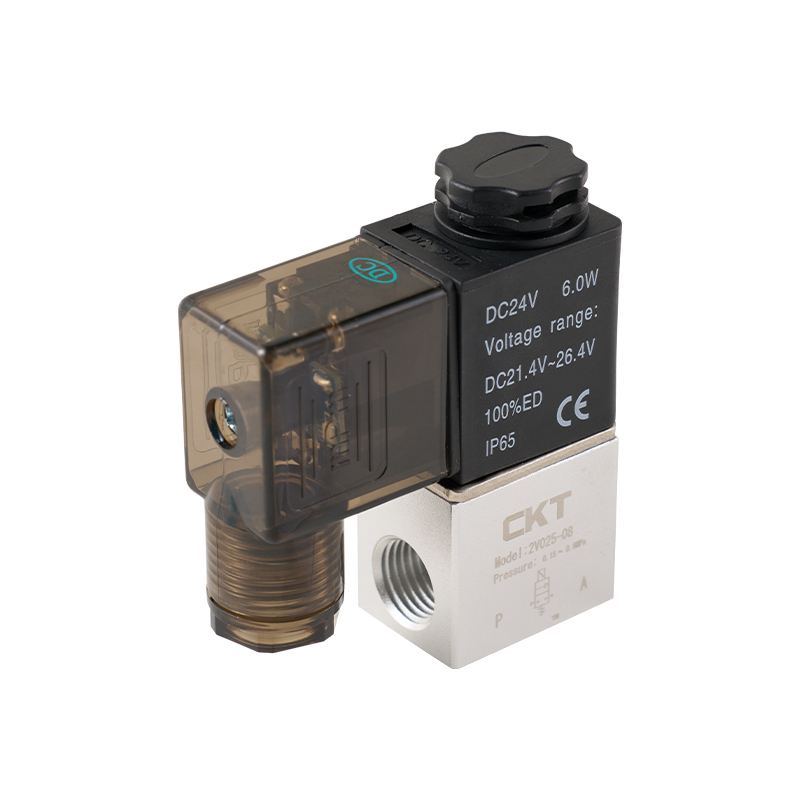
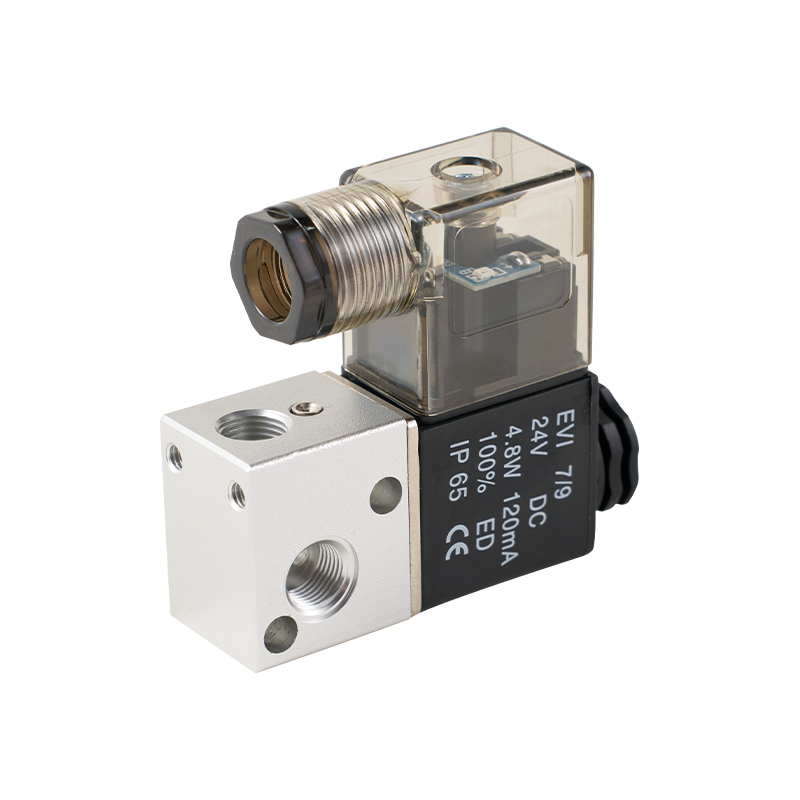
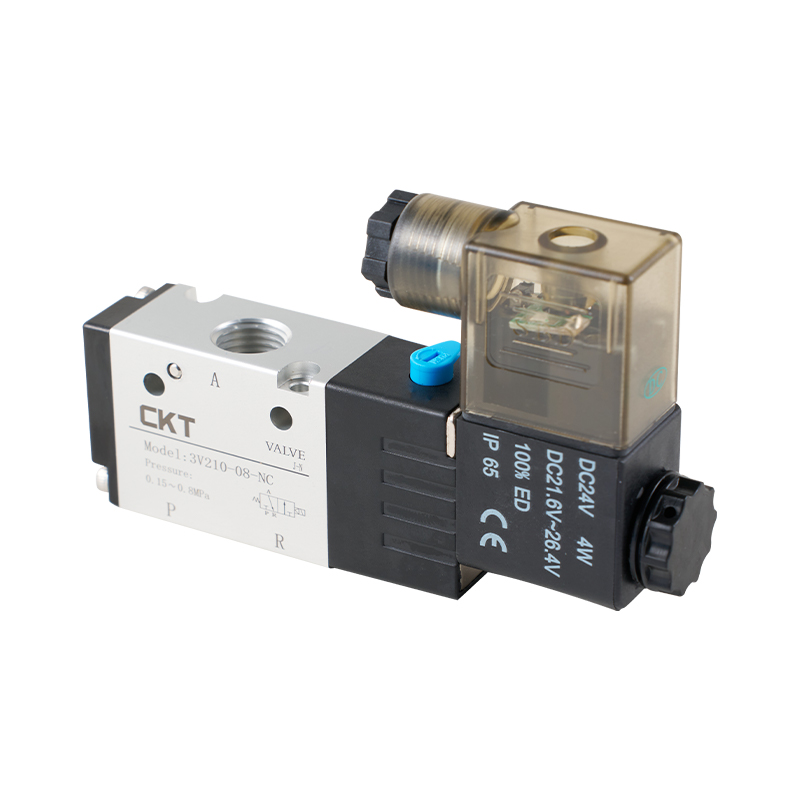
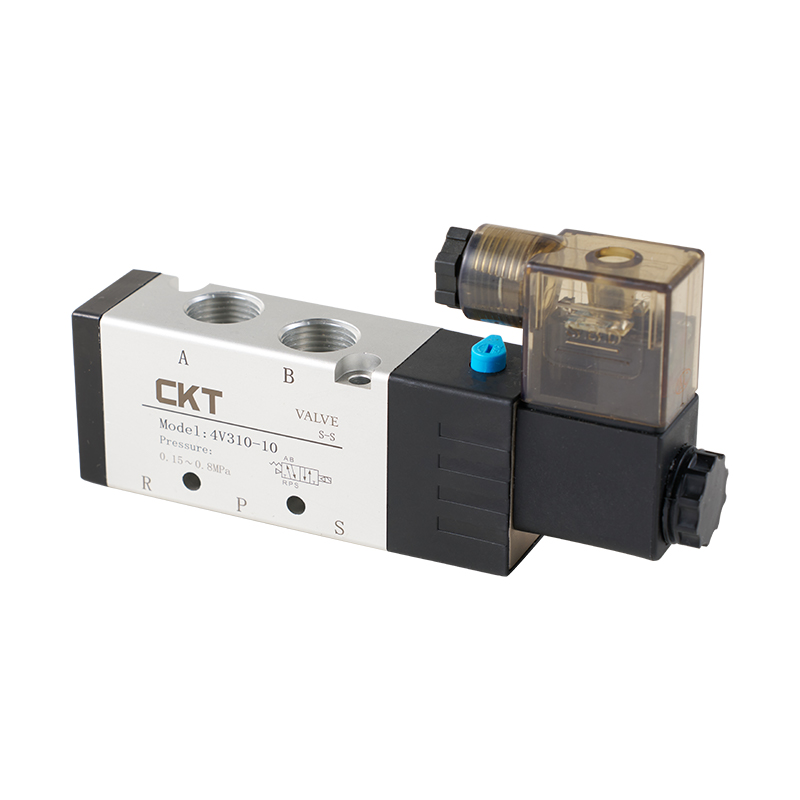
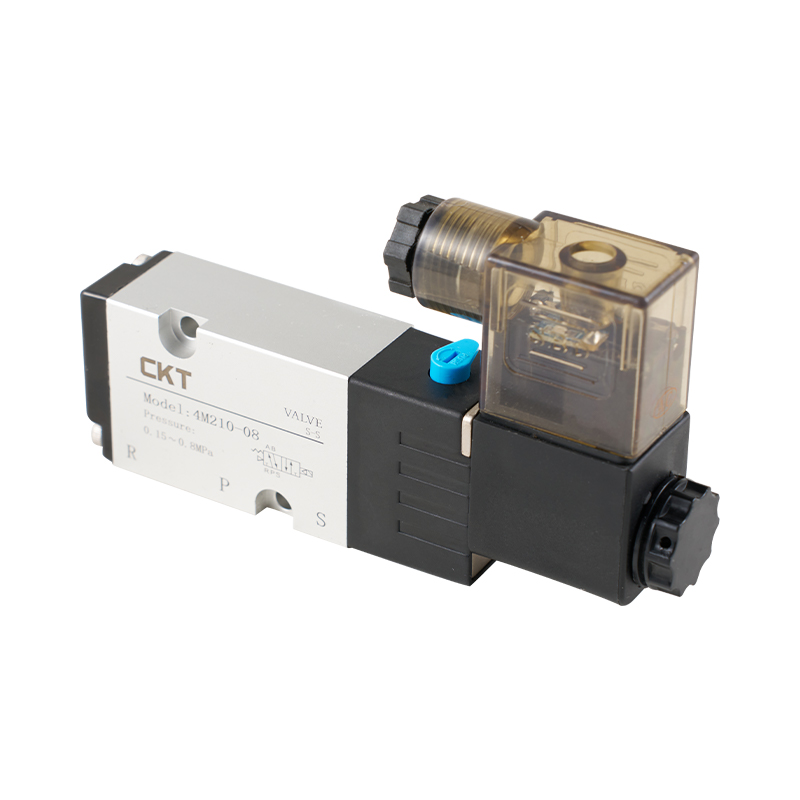
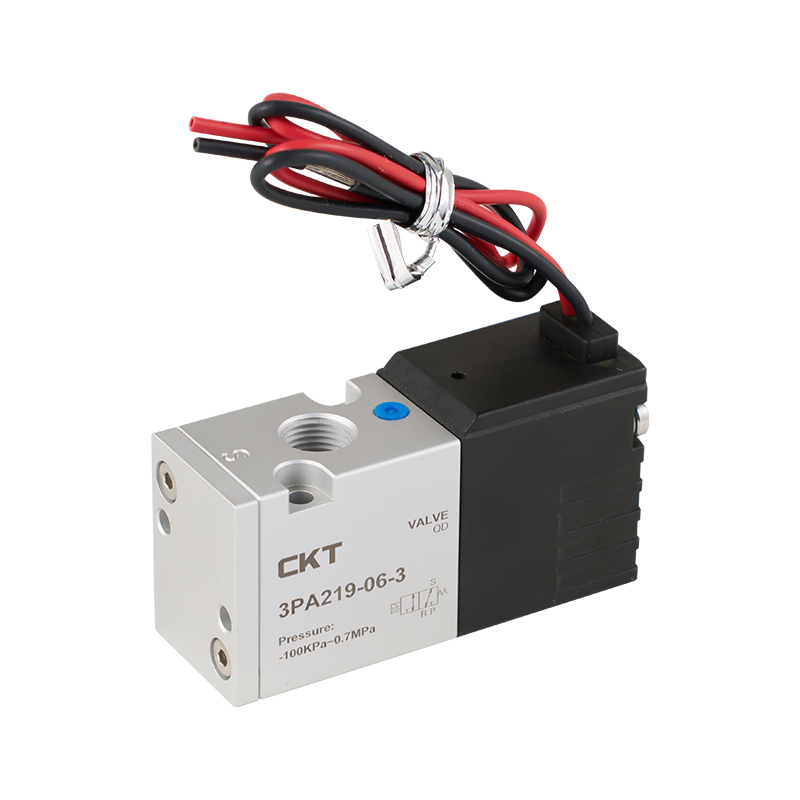
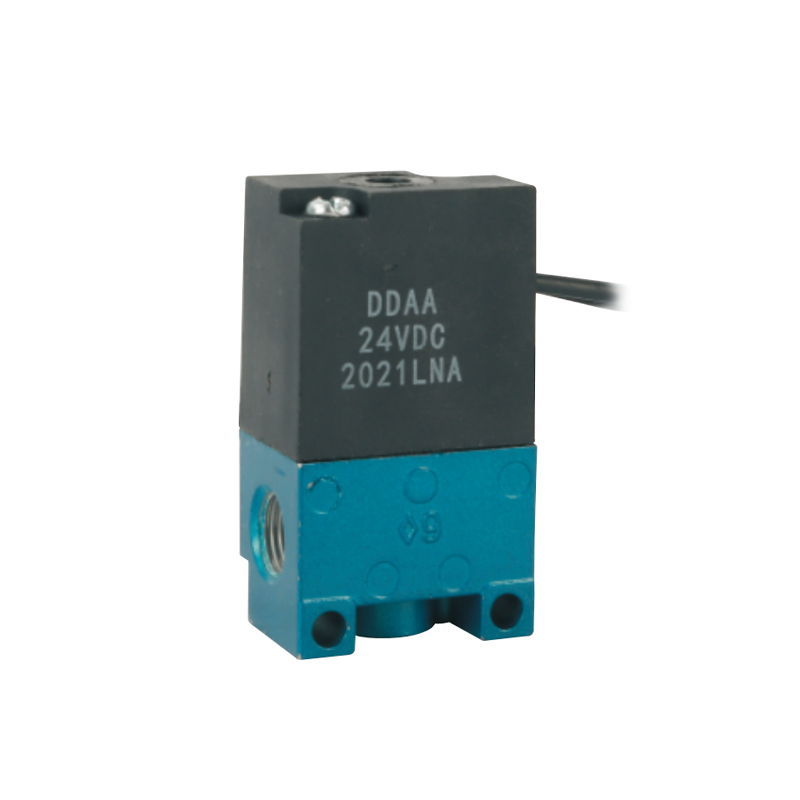
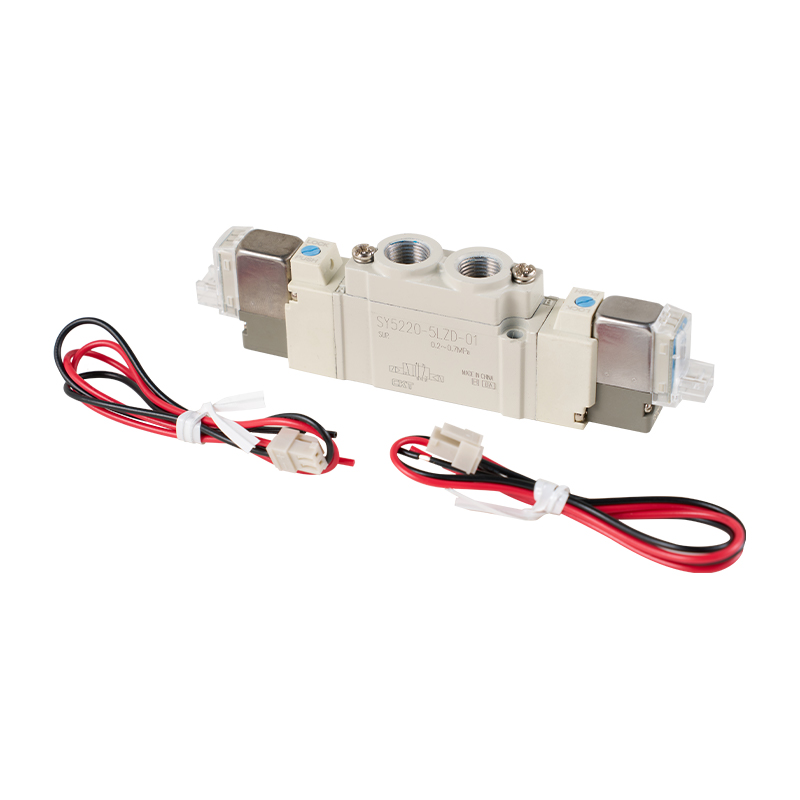
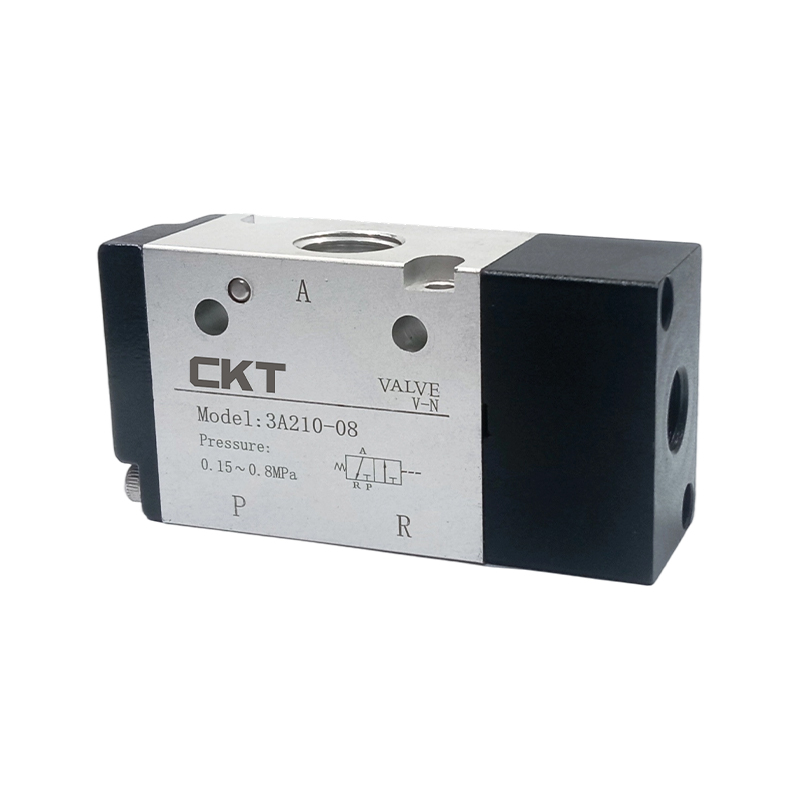
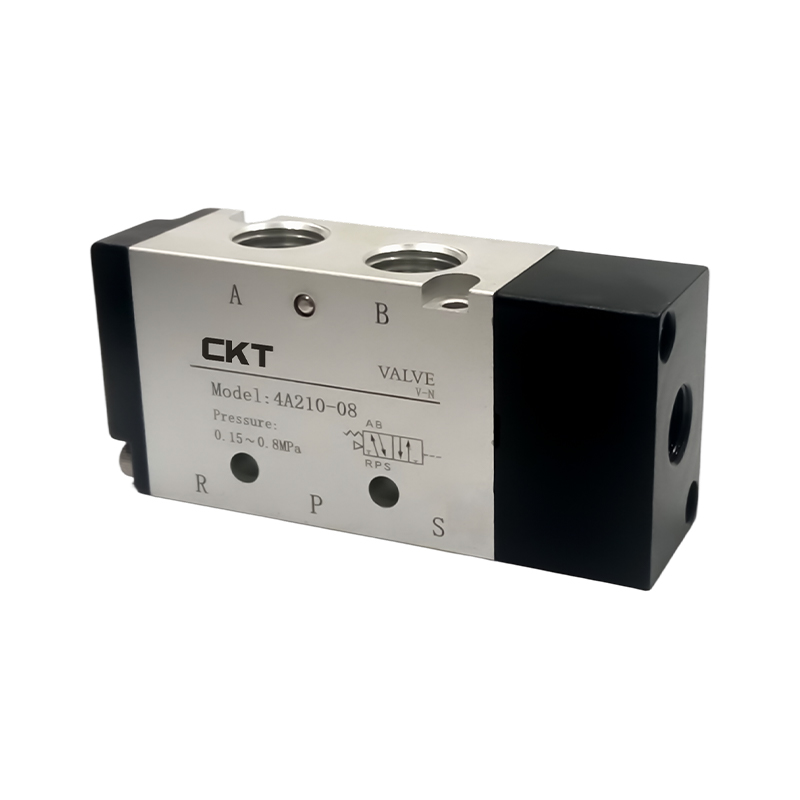
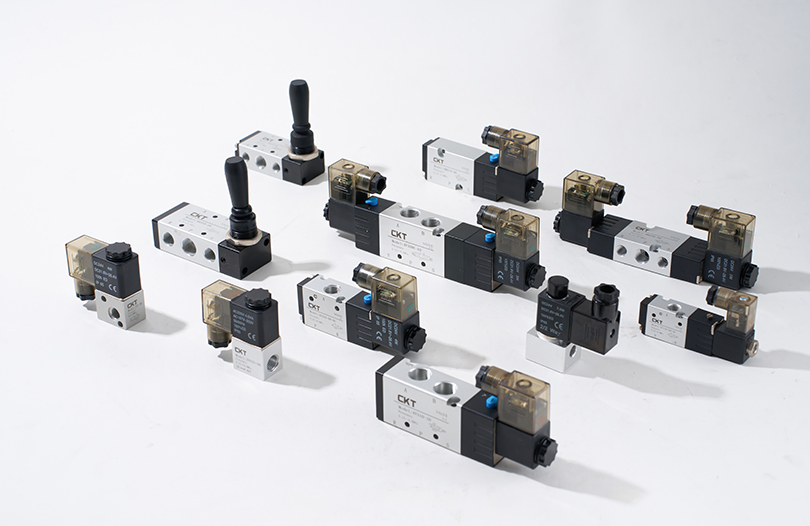
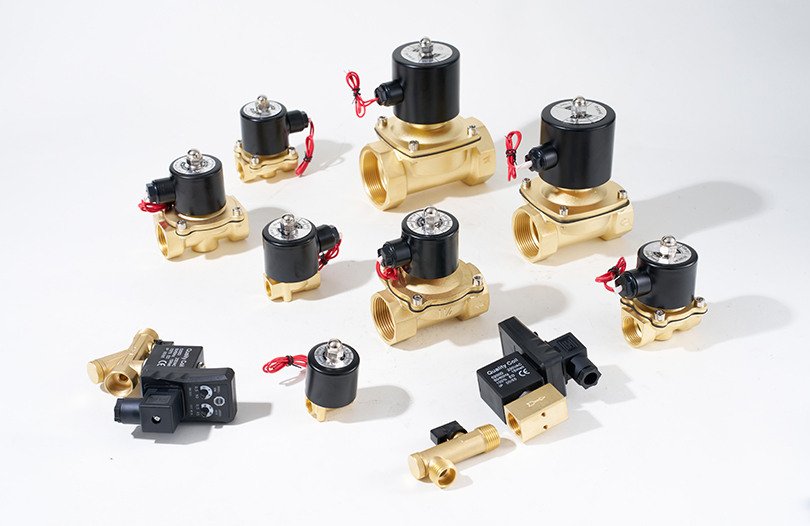
Dense valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in under 20 millisekunder , som muliggjør syklushastigheter over 10 slag per sekund i høyhastighetsapplikasjoner. Ventildimensjonering er kritisk: en underdimensjonert ventil skaper et trykkfall som begrenser aktuatorhastighet og kraft.
Luftsylindertyper og utvalgskriterier
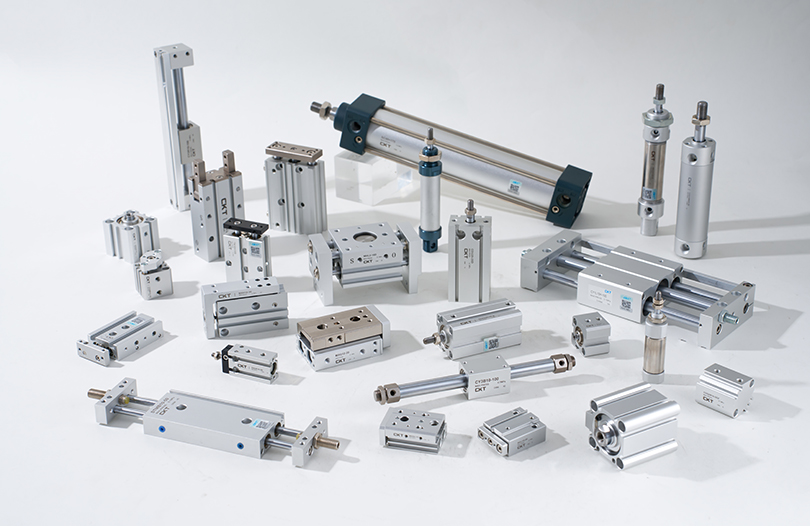
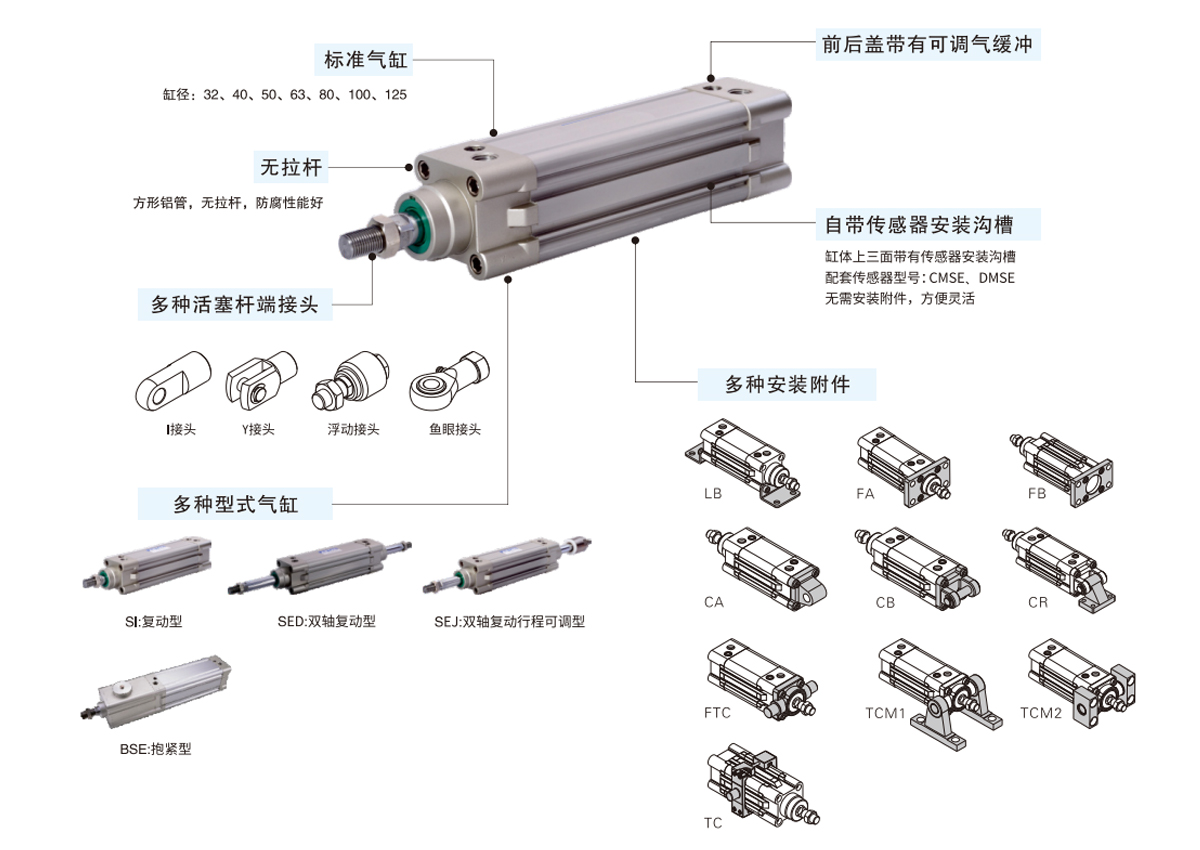
Den air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Sylinder type | Bore Range | Slaglengde | Typisk bruk | Force Output ved 6 bar |
|---|---|---|---|---|
| ISO-standard (dobbeltvirkende) | 12–320 mm | Opp til 2000 mm | Generell automatisering, innspenning | 68 N – 483 kN |
| Kompakt / kort slag | 12–100 mm | 1–50 mm | Trange mellomrom, presser | 68 N – 47 kN |
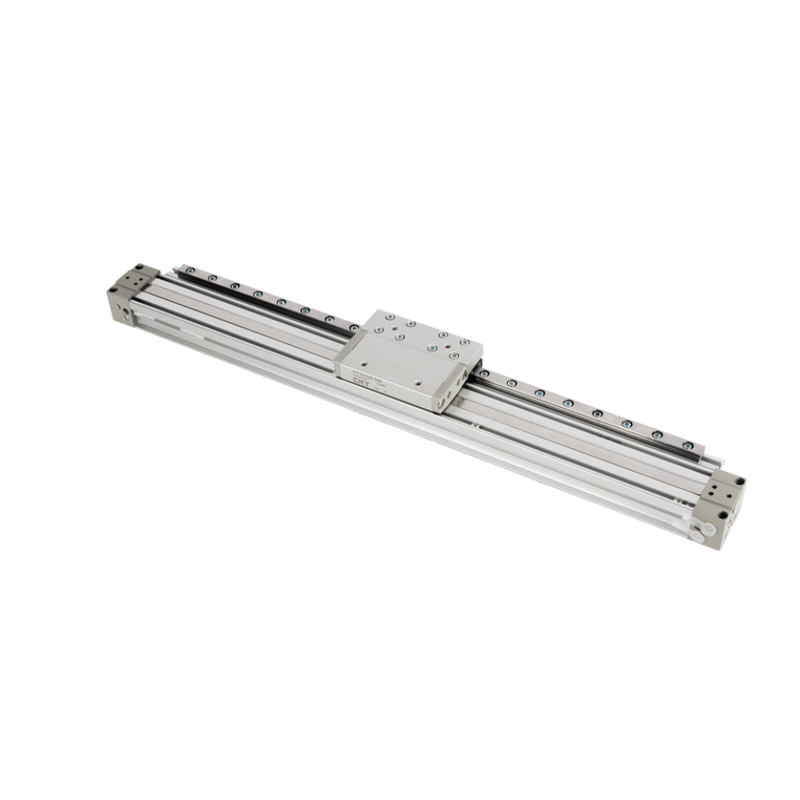
| Stangløs sylinder | 16–80 mm | Opptil 10 000 mm | Langreist transport | 120 N – 30 kN |
| Enkeltvirkende (vårretur) | 6–125 mm | Opp til 200 mm | Feilsikker innspenning, ventiler | 28 N – 73 kN (netto) |
| Guidet / Slidesylinder | 16–100 mm | Opp til 300 mm | Lateral belastningsapplikasjoner | 120 N – 47 kN |
| Roterende aktuator | 10–200 mm vinge | 90°–270° rotasjon | Indeksering, dreiing | 0,3–500 Nm dreiemoment |
Når du velger en sylinderboringsstørrelse, legg alltid til en 25–30 % sikkerhetsmargin over det teoretiske kraftbehovet for å ta hensyn til friksjon, trykkfall i kretsen og tetningsslitasje over tid. For en last som krever 500 N, velg en boring som leverer minst 650 N ved systemets regulerte trykk.
Valg av slaglengde har også betydning utover å bare tilpasse den nødvendige bevegelsen. Lange slag øker risikoen for at stangen knekker seg under trykkbelastning. Bruk Eulers knekkformel eller produsentens lastdiagrammer for ethvert slag som overstiger omtrent 300 mm – mange ingeniører ignorerer dette til en stang bøyer seg og skader verktøyet eller maskinrammen.
Hvordan trykkregulering påvirker ytelsen til hele det pneumatiske systemet
Mange anlegg kjører hele anleggsdistribusjonen på 8 eller 10 bar når de fleste aktuatorer bare trenger 5–6 bar. Denne ene vanen sløser med enorme mengder energi. For hver 1 bar reduksjon i systemtrykk, synker kompressorens energiforbruk med ca 6–8 % . I et anlegg som bruker 150 000 dollar per år på trykkluftenergi, kan et fall fra 8 til 6 bar på ikke-kritiske kretser spare 18 000–24 000 dollar årlig.
Den solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Pressure Drop: The Silent Performance Thief
Trykkfall mellom mottakeruttaket og luftsylinderporten er der de fleste problemer med pneumatisk systemytelse oppstår. Hver meter med underdimensjonert rør, hver skarpe 90-graders albue, hvert skitne filterelement gir motstand. Bransjemålet er å begrense totalt trykkfall fra kompressorutløp til aktuator til ikke mer enn 0,5–1,0 bar i et godt vedlikeholdt system.
Vanlige skyldige bak overdreven trykkfall:
- Filterelementer tilstoppet med rust, kalk eller kompressorolje – differensialtrykk over et mettet filter kan overstige 0,8 bar alene
- Underdimensjonerte hovedfordelingsrør – lufthastighet over 6–8 m/s i nett gir turbulent strømning og betydelig trykktap
- Hurtigkoblinger med innvendige åpninger som er mindre enn rørhullet
- Retningsreguleringsventiler underdimensjonert for nødvendig strømningshastighet (Cv-verdi mismatch)
- Lekkasjer — en lekkasje på 1 mm diameter ved 7 bar sløser med ca. 1,1 m³/min fri luft per time, nok til å kjøre flere standard luftsylindere kontinuerlig
Å kjøre en trykkundersøkelse over distribusjonsnettverket – registrering av trykk ved mottakeren, ved hver maskininnløpsmanifold og ved sylinderporten under belastning – avslører nøyaktig hvor tapene oppstår. Dette tar mindre enn en dag og identifiserer konsekvent korrigerende handlinger som betaler tilbake innen ett kvartal.
Kvalitetsstandarder for trykkluft og hvorfor de er viktige for sylindre
Den ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Kvalitetsklasse | Maks partikkelstørrelse | Trykkduggpunkt | Maks oljeinnhold | Typisk applikasjon |
|---|---|---|---|---|
| Klasse 1 | 0,1 mikron | -70°C | 0,01 mg/m³ | Medisinsk, halvleder |
| Klasse 2 | 1 mikron | -40°C | 0,1 mg/m³ | Mat, farmasøytisk emballasje |
| Klasse 3 | 5 mikron | -20°C | 1 mg/m³ | Generell produksjon |
| Klasse 4 | 15 mikron | 3°C | 5 mg/m³ | Tungindustri, utendørs |
| Klasse 5 | 40 mikron | 7°C | 25 mg/m³ | Pneumatisk verktøy, blåser |
Kjøring av klasse 4 eller 5 luft gjennom presisjonsluftsylindere klassifisert for klasse 2 eller 3 service akselererer forseglingen raskt. Fuktighetsforurensning er spesielt aggressiv: kondensert vann inne i en luftsylindercylinder forårsaker rust, riper i boreoverflaten og eventuelt tetningssvikt. Studier av industrielle aktuatorfeilmoduser tilskriver konsekvent 40–60 % av for tidlige feil til forurenset lufttilførsel i stedet for mekanisk overbelastning eller slitasje ved utgått levetid.
Kjøletørker er standardløsningen for bruk i klasse 3 og 4. De avkjøler trykkluftstrømmen til ca. 3°C, noe som fører til at fuktighet kondenserer og renner bort. Tørkemiddeltørkere oppnår duggpunktene under null som kreves for bruk i klasse 1 og 2, men bruker mer energi - vanligvis 15–20 % av kompressoreffekten for en oppvarmet regenerativ enhet.
Riktig dimensjonering av en luftsylinder: bore-, slag- og hastighetsberegninger
Å få borestørrelsen feil er en av de vanligste og mest kostbare designfeilene i pneumatisk systemteknikk. En overdimensjonert sylinder sløser med komprimert luft og skaper overdrevne dempingsutfordringer; en underdimensjonert en stopper under belastning eller opererer nær sine tetningstrykkgrenser.
Kraftberegning
Den theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Der F er kraft i Newton, P er tilførselstrykk i Pa, og D er borediameter i meter. For en 63 mm sylinder ved 6 bar (600 000 Pa):
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1870 N (omtrent 190 kgf)
På tilbaketrekningsslaget forskyver stangen noe boreområde, og reduserer kraften. En 63 mm boring med en 20 mm stang gir omtrent 1680 N ved tilbaketrekking ved samme trykk – en 10 % reduksjon som må tas med i toveisapplikasjoner.
Hastighet og strømningshastighet
Sylinderhastighet avhenger av luftvolumet som leveres per tidsenhet. Aktuatorhastigheten beregnes fra:
Q = A × v × (P_abs / P_atm)
Hvor Q er fri luftstrøm i m³/s, A er stempelareal, v er ønsket stempelhastighet i m/s, og P_abs er absolutt arbeidstrykk. For å oppnå 0,5 m/s med en 63 mm boring ved 6 bar absolutt, må ventilen og slangen passere ca. 23 liter/min med fri luft — en nyttig målestokk for valg av ventil Cv.
Dempingskrav
Ved hastigheter over 0,2 m/s krever pneumatiske sylindre demping på slutten av slag for å forhindre hard slagskade på stempelet, stangen og tilkoblet verktøy. Innebygde justerbare puter fungerer for moderate hastigheter opp til ca. 0,5 m/s. Utover det er eksterne hydrauliske støtdempere eller programmerbar retardasjon via proporsjonalventiler nødvendig. Å ignorere demping på en 100 mm sylinder som beveger seg med 1 m/s kan generere slagkrefter som overstiger 3–5 kN på endelokket - langt utover det de fleste monteringsutstyr tåler over tusenvis av sykluser.
Energieffektivitetsstrategier for trykkluft og pneumatiske systemer
Trykkluft kalles ofte "det fjerde verktøyet" i produksjon - og det er konsekvent den dyreste på en arbeidsenhet. Effektiviteten for konvertering av elektrisitet til mekanisk arbeid for et trykkluftsystem er vanligvis bare 10–15 % ved aktuatoren, sammenlignet med 85–90 % for direkte elektrisk motordrift. Dette gjør energioptimering svært viktig.
Trinn 1
Mål faktisk luftforbruk
Installer strømningsmålere ved hovedkompressorens utløp og ved hver hovedmaskingruppe. De fleste anlegg oppdager at 20–30 % av maskinene bruker uforholdsmessig store mengder luft i forhold til produksjonen. Disse blir de prioriterte målene for sylinderstørrelse, trykkreduksjon eller prosessredesign.
Trinn 2
Reduser og arbeidstrykk i riktig størrelse
Kontroller hver maskin og luftsylinder for deres faktiske trykkbehov. Bytt ut overdimensjonerte sylindre med riktig dimensjonerte sylindere med lavere trykk. Installer punkt-of-use regulatorer innstilt på minimum nødvendig trykk. I anlegg med ulike trykkkrav bør du vurdere å dele opp i høytrykks- og lavtrykksfordelingsringer i stedet for å forsyne alt ved topptrykk.
Trinn 3
Gjenvinne kompressorvarme
Roterende skruekompressorer avviser ca 80–90 % av tilført energi som varme i kompresjonsprosessen. Installering av et varmegjenvinningssystem på kompressorens kjølekrets fanger opp denne termiske energien for romoppvarming, prosessvannoppvarming eller tørkeapplikasjoner. Tilbakebetalingstiden for varmegjenvinning er typisk 1–3 år.
Trinn 4
Bytt ut konstanthastighetskompressorer med frekvensomformere
En kompressor med variabel hastighet (VSD) modulerer motorhastigheten for å matche det faktiske luftbehovet i sanntid, i stedet for å laste og losse med full hastighet. I anlegg med varierende etterspørsel sparer VSD-kompressorer 20–35 % av kompressorenergien sammenlignet med enheter med fast hastighet. Nullpunktspunktet er vanligvis når systemutnyttelsen faller under 80 % av nominell kapasitet for betydelige deler av skiftet.
Trinn 5
Implementer et program for lekkasjesøking og reparasjon
Ultralydlekkasjedetektorer kan identifisere lekkasjer gjennom bakgrunnsstøy på avstander opptil 10 meter. Et strukturert program – merking av lekkasjer, kvantifisering av strømningshastigheten, prioritering etter kostnad og sporing av reparasjonsfullføring – oppnår konsekvent reduksjon av lekkasjer fra en typisk 20–30 % tapsrate til under 5–8 % innen 12 måneder . Dette alene eliminerer ofte behovet for ekstra kompressorkapasitet.
Pneumatiske systemer vs. hydrauliske systemer: Når du skal velge hver
Både pneumatiske og hydrauliske systemer leverer kraft gjennom et flytende medium, men deres egenskaper gjør hver enkelt bedre egnet til spesifikke bruksområder. Å forveksle de to fører til overkonstruerte, dyre systemer eller underpresterende systemer.
Karakteristisk
Pneumatisk system
Hydraulisk system
Arbeidspress
4–10 bar typisk
100–700 bar typisk
Tving utgang
Opptil ~50 kN praktisk
Opp til flere MN
Hastighet
Rask; opp til 3 m/s vanlig
Moderat; 0,1–0,5 m/s typisk
Posisjonskontroll
Vanskelig (luftkompressibilitet)
Utmerket (ukomprimerbar væske)
Forurensningsrisiko
Lavt (luft utmattet)
Høy (oljelekkasjer, avhending)
Vedlikeholdskompleksitet
Lavere; standard ferdigheter
Høyere; væskeanalyse nødvendig
Installasjonskostnad
Lavere
Høyere (reservoar, filtrering, tetninger)
Beste brukssak
Høyhastighets, lett til middels kraft, rene miljøer
Høy kraft, presis posisjonering, tung industri
En praktisk grense: hvor kraftbehovet overstiger omtrent 50 kN eller der det er obligatorisk å holde presis midtslagsposisjon, er hydraulikk vanligvis det beste valget. Under denne terskelen vinner pneumatiske systemer på hastighet, enkelhet, renslighet og lavere totale systemkostnader. I mange hybridapplikasjoner – for eksempel pneumatisk opererte klemmer på en hydraulisk presse – eksisterer begge teknologiene samtidig på samme maskin.
Høykrafts pneumatiske applikasjoner og hvordan luftsylindere skaleres opp
Når standard luftsylinderhullstørrelser ikke kan levere den nødvendige kraften ved tilgjengelig systemtrykk, utvider flere designstrategier pneumatisk kapasitet før bytte til hydraulikk blir nødvendig.
Tandem sylindre
To luftsylinderenheter montert koaksialt med stengene sammenkoblet multipliserer utgangskraften uten å øke borestørrelsen. Et tandempar med 100 mm sylindre på 6 bar leverer ca 9,4 kN — nesten dobbelt så stor effekt på én enhet — samtidig som den samme sylinderdiameteren opprettholdes for trange konvolutter. Avveiningen er økt total lengde og proporsjonalt høyere luftforbruk.
Luft-over-olje-forsterkere
Dense hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN i kompakte benkmonterte konfigurasjoner.
Pneumatiske sylindermultiplikatorer via mekanisk kobling
Vekslemekanismer, kamfølgere og spakkoblinger forsterker mekanisk luftsylindereffekten ved påføringspunktet. En enkel vippeklemme drevet av en 50 mm sylinder på 6 bar kan utvikles klemkrefter over 20 kN på slutten av reisen når vekslegeometrien nærmer seg dødpunkt. Denne teknikken er mye brukt i sveisearmaturer og presseverktøy.
Standard sylindre med større boring
ISO 15552-kompatible sylindre er tilgjengelige i borestørrelser opp til 320 mm. Ved 6 bar leverer en 320 mm luftsylinder ca 483 kN av teoretisk skyvekraft — nærmer seg et lite hydraulisk sylinderområde. Disse enhetene med stor boring bruker betydelige luftvolumer per slag (et 300 mm slag på en 320 mm boring fortrenger omtrent 24 liter fri luft per syklus), så mottakerstørrelse og kompressorkapasitet må vurderes nøye før de spesifiseres.
Velge luftsylindere for spesifikke industrimiljøer
Ikke alle luftsylinderhus og tetningsmaterialer passer til alle driftsmiljøer. Å spesifisere feil variant for tøffe eller spesialiserte forhold forårsaker akselerert feil uavhengig av hvor godt resten av det pneumatiske systemet er utformet.
- Mat og drikke: Hussylindre i rustfritt stål med FDA-kompatible tetningsmaterialer (silikon eller EPDM), ingen utvendig smøring og glatte ytre profiler som motstår bakterieoppbygging. Nedvaskingsklassifiserte (IP67 eller IP69K) varianter tåler høytrykksvann og kjemiske rengjøringssykluser.
- Høytemperaturmiljøer: Standard NBR-tetninger svikter over 80°C. For støperi, ovner eller nær-prosessapplikasjoner over 100°C, spesifiser fluorelastomer (FKM/Viton) tetninger vurdert til 200°C. Over 150°C omgivelsestemperatur, er det også nødvendig med eksterne varmeskjold på sylinderhuset for å beskytte holderinger og endestykker.
- Etsende atmosfærer: Elektrofrie nikkelbelagte eller hard-anodiserte aluminiumskropper motstår mild kjemisk eksponering. I marine, offshore eller kjemiske anleggsmiljøer gir en fullstendig rustfri stålkonstruksjon med PTFE-forede boringer den beste korrosjonsmotstanden til bekostning av høyere vekt og pris.
- ATEX/eksplosjonssikre soner: Pneumatiske aktuatorer er iboende tryggere enn elektriske stasjoner i farlige soner fordi de ikke produserer gnister. Ventilsolenoider og posisjonssensorer festet til luftsylinderen må imidlertid ha passende ATEX-soneklassifiseringer. Selve sylinderhuset må verifiseres som gnistfri - aluminium er generelt akseptabelt, men støpejern bør kontrolleres mot soneklassifiseringskrav.
- Renromsapplikasjoner: ISO klasse 5 og bedre renrom krever sylindre med utgassingfrie tetninger, ingen utvendig smøring og vakuumkompatible materialer. Noen produsenter av halvleder- og flatpanelskjermer bruker sylindre med helt plastikk for å eliminere enhver risiko for metallisk forurensning.
- Utendørs og anleggsutstyr: Sylindre utsatt for vær trenger sink-nikkel eller hard krom stangbelegg, kraftige viskerpakninger for å utelukke smuss og elokserte eller malte kropper. Trykkspesifikasjoner bør ta hensyn til ekstreme temperaturer: ved -30°C tykner standard smøremidler og forsegler materialer, og krever lavtemperaturfett og kaldklassifiserte elastomerer.
Å matche luftsylinderspesifikasjonen til det faktiske driftsmiljøet – i stedet for å velge et generelt katalogvalg – er der erfarne pneumatiske systemingeniører tilfører målbar verdi. Den inkrementelle kostnaden for den riktige varianten er nesten alltid mindre enn én uplanlagt erstatningssyklus etter en tidlig feltfeil.
Pneumatiske systemer er i sin kjerne pålitelige, raske og kostnadseffektive når den er designet med de riktige komponentspesifikasjonene, riktig luftkvalitet, riktig dimensjonering og en strukturert vedlikeholdstilnærming. Luftsylinderen er fortsatt det mest synlige elementet, men ytelsen er helt avhengig av kvaliteten på trykkluftsystemet som mater den. Invester i luftforberedelse og trykkstyring, og aktuatorene nedstrøms vil levere sykluslivet deres design har til hensikt.