

Hva en Luftsylinder Gjør det faktisk i en produksjonslinje
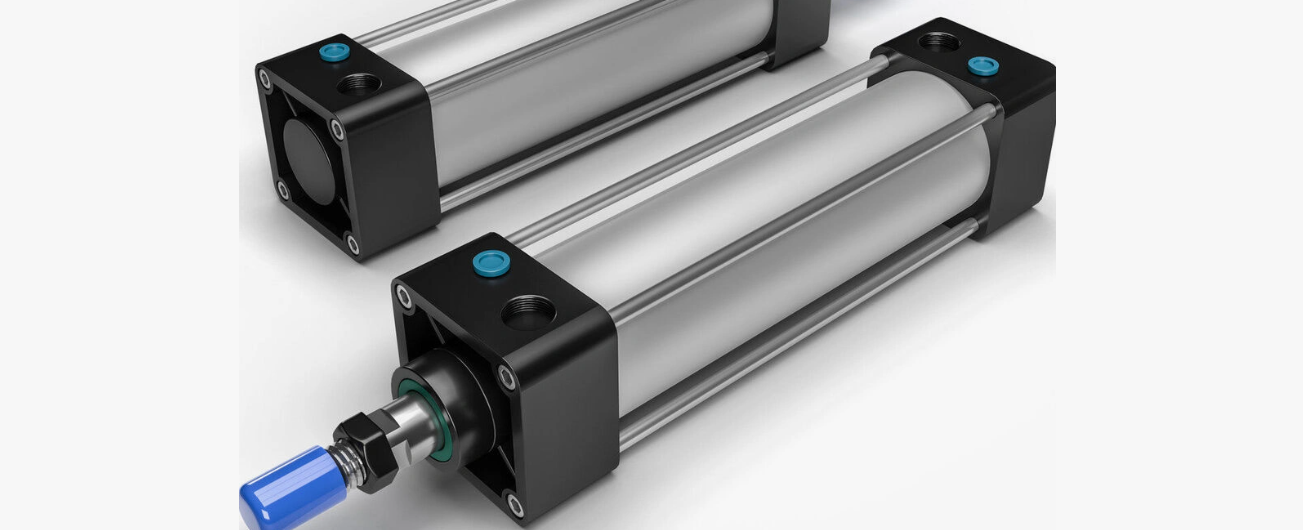
En luftsylinder konverterer trykklufttrykk til lineær mekanisk kraft, og det korte svaret for alle som velger en er dette: borestørrelse bestemmer kraftutgang, slaglengde bestemmer kjøreavstand, og stangdesign bestemmer bæreevne under sidebelastning . En standard pneumatisk aktuatorsylinder som kjører på 6 bar (87 psi) butikkluft med en 32 mm boring produserer omtrent 482 newtons kraft på skyveslaget, noe som er nok til å drive de fleste klemme-, løfte- og presseoppgaver som finnes på emballasje- og monteringsutstyr. Hvis en prosess trenger mer kraft uten å øke borestørrelsen, er de eneste praktiske banene å øke linjetrykket (innenfor sylinderens nominelle grense, typisk 10 bar for standardenheter) eller bytte til en tandemsylinderdesign som stabler to stempler på en stang.
Aktuatorsylindere faller inn i to brede mekaniske familier: enkeltvirkende sylindre, som bruker lufttrykk for å bevege seg i én retning og en fjær for å returnere, og dobbeltvirkende sylindre, som bruker lufttrykk for både forlengelse og tilbaketrekking. Dobbeltvirkende design står for omtrent 75 % av industrielle pneumatiske sylinderinstallasjoner i henhold til komponentdistributørdata fra Festo- og SMC-kataloger, hovedsakelig fordi de tilbyr kontrollert kraft og hastighet i begge retninger og ikke sløser med energi på å komprimere en returfjær på hver syklus.
Beregning av sylinderkraft: tallene som betyr noe
Kraftformelen for en pneumatisk sylinder er enkel: Kraft (N) = Trykk (bar) x Areal (cm²) x 10 . Stempelarealet beregnes fra borediameteren ved å bruke standard sirkelarealformel, π ganger radius i annen. For stang-siden (retraksjons)slaget må stangens tverrsnittsareal trekkes fra det totale stempelarealet, og det er grunnen til at retraksjonskraften alltid er lavere enn forlengelseskraften på en dobbeltvirkende sylinder, ofte med 10 % til 15 % avhengig av stangens diameter.
| Borediameter | Stempelområde | Kraft på 6 Bar | Typisk applikasjon |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Smådelutkast, port |
| 25 mm | 4,91 cm² | 295 N | Lysklemmer |
| 32 mm | 8,04 cm² | 482 N | Transportbånd stopper, skyv plater |
| 50 mm | 19,63 cm² | 1178 N | Pressfitting, plateforming |
| 80 mm | 50,27 cm² | 3016 N | Kraftig fastspenning, støpeverktøy |
Det er verdt å merke seg at den teoretiske kraften fra denne formelen representerer maksimal tilgjengelig effekt før friksjonstap. Den virkelige kraften går rundt 5 % til 10 % lavere på grunn av tetningsfriksjon, spesielt i sylindre som har vært i drift i lengre perioder uten vedlikehold av smøring.
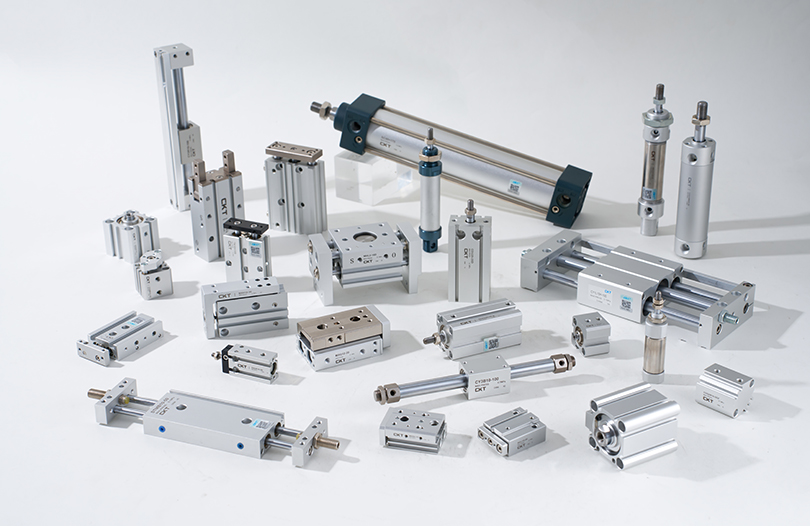
Sylinderkroppsstiler og når hver enkelt passer
Luftsylindere produseres i flere kroppskonfigurasjoner, og å velge feil stil er en av de vanligste kildene til for tidlig slitasje på automatisert utstyr.
Rund kropp (ISO 6432) Sylindre
Disse er det mest kompakte alternativet for en gitt borestørrelse og monteres enkelt i tette maskinrammer ved hjelp av gaffel- eller flensbraketter. De finnes vanligvis i borestørrelser fra 8 mm til 25 mm og er foretrukket for plukke-og-plasser armer, små ejektormekanismer og portapplikasjoner der plassen langs aktiveringsaksen er begrenset.
Profilhus (ISO 15552) Sylindre
Firkantet eller rektangulært tverrsnitt med integrerte monteringsspor langs alle fire sider. De flate overflatene og T-sporsporene lar designere bolte sensorer, braketter og styreskinner direkte til sylinderkroppen uten ekstra fester. Denne stilen dominerer i området 32 mm til 125 mm boring og er standardvalget for generell industriell automatisering.
Styrede (glide) sylindre
Disse kombinerer en standard sylinder med innebygde lineære styrestenger, typisk to herdede stålaksler som går parallelt med hovedstangen. Styrestengene absorberer sidebelastninger og dreiemoment som ellers ville bøyd eller slitt ut en standard sylinderstang og tetning. Enhver applikasjon der belastningen påføres utenfor senteret fra stangens senterlinje, for eksempel en skyvearm eller en roterende griper, bør bruke en styrt sylinder i stedet for en standard stangsylinder , fordi sidebelastning er den største enkeltårsaken til for tidlig stangforseglingssvikt.
Kompakte sylindre
Enheter med kort slag, flat profil designet for klemoperasjoner der aksial plass er minimal, for eksempel på roterende bord med flere stasjoner. Slaglengder overstiger sjelden 50 mm, men den flate monteringsflaten og den reduserte totallengden gjør dem ideelle for installasjoner der en standard sylinder rett og slett ikke passer.
Monteringsstiler og deres mekaniske avveininger
Den valgte monteringsmåten påvirker ikke bare installasjonen, men også bøyebelastningen som sylinderkroppen og stangen opplever under drift.
- Fotmontering : Boltet langs bunnen av sylinderkroppen, enkel og stiv, men krever at lastbanen er perfekt justert for å unngå bøyemomenter på kroppsrøret.
- Flensmontering : Boltet ved hetten eller hodeenden, veldig stiv for aksial skyv/trekk-applikasjoner, vanlig på presse- og stanseutstyr.
- Trunnmontering : Et dreiepunkt gjør at sylinderen kan svinge mens den strekker seg, noe som er avgjørende for klemarmer og løftemekanismer som roterer gjennom en bue i stedet for å bevege seg i en rett linje.
- Gaffelfeste : En pinne-og-gaffel-forbindelse på baksiden av sylinderen, ofte sammenkoblet med en gaffel i stangenden også, slik at hele sylinderen kan svinge under slaget.
Tapp- og gaffelfester er de eneste valgene som bør brukes når aktiveringsbanen ikke er en rett linje, siden stive fester på en svingbar last raskt vil bøye stempelstangen.
Luftforbruk: Dimensjoner kompressoren riktig
En oversett faktor når man legger til sylindere til et eksisterende pneumatisk system er total luftbehov. Hver syklus av en sylinder forbruker et volum med komprimert luft lik stempelarealet multiplisert med slaglengden, doblet for dobbeltvirkende sylindre siden begge kamrene fyller og eksoserer hver syklus.
For eksempel har en sylinder på 50 mm med 200 mm slaglengde et stempelvolum på omtrent 393 cm³ på forlengelsessiden. Legg til volumet på stavsiden (litt mindre på grunn av stangforskyvning, kall det 370 cm³), og en hel syklus bruker omtrent 763 cm³ fri luft ved atmosfærisk trykk, multiplisert med kompresjonsforholdet. Ved 6 bar (7 bar absolutt) er det omtrent 5,3 liter fri luft per syklus. En maskin som kjører denne sylinderen med 20 sykluser per minutt vil forbruke omtrent 106 liter per minutt med fri luft bare for den ene aktuatoren , som er en meningsfull belastning når den multipliseres over en maskin med et dusin eller flere sylindre.
| Borestørrelse | Slag 100 mm | Slag 200 mm | Slag 300 mm |
|---|---|---|---|
| 25 mm | 26 l/min | 52 l/min | 78 l/min |
| 32 mm | 42 l/min | 84 l/min | 127 l/min |
| 50 mm | 53 l/min | 106 l/min | 159 l/min |
| 80 mm | 135 l/min | 271 l/min | 406 l/min |
Anlegg undervurderer ofte kompressordimensjonering når de legger til nye automasjonsceller fordi de beregner basert på sylinderboring alene uten å ta hensyn til syklushastighet. En kompressor som er underdimensjonert for total etterspørsel får linjetrykket til å synke under toppsykling, noe som direkte reduserer kraftutgangen til hver sylinder på systemet samtidig, noe som noen ganger fører til at teknikere feildiagnostiserer symptomet som en sviktende aktuator når den virkelige årsaken er oppstrøms.
End-of-Stroke-demping og hvorfor det forlenger levetiden
På slutten av hvert slag bremses stempelet ved å smelle inn i endelokket med mindre det er noen form for demping. Standard sylindre uten puter er begrenset til relativt lave stempelhastigheter, vanligvis under 0,3 meter per sekund, før slagkrefter begynner å skade stempelet, endestykkene og monteringsutstyret.
Justerbar demping bruker en nåleventil for å strupe avtrekksluften i de siste 10 til 15 mm av bevegelsen, og bremse stempelet før det kommer i kontakt med endelokket. Denne enkeltfunksjonen kan forlenge sylinderens levetid betraktelig, fordi det gjentatte mekaniske støtet ved en udempet stopper er en stor bidragsyter til tetningsslitasje, festeløsninger og eventuell sprekkdannelse av endestykket på sylindre med aluminiumskropp.
For applikasjoner som kjører over 0,5 m/s, eller for enhver sylinder som bærer en lastmasse over noen få kilogram, justerbar luftdemping bør betraktes som et standardkrav i stedet for en valgfri oppgradering . Gummistøtfangere tilbyr et rimeligere alternativ for lettere belastninger og lavere hastigheter, og absorberer støt gjennom elastisk deformasjon i stedet for luftstruping, men de slites ut og krever periodisk utskifting.
Materialvalg for ulike driftsmiljøer
Kroppen, stangen og tetningsmaterialene til en aktuatorsylinder bestemmer hvor godt den overlever utenfor et rent, tørt, klimakontrollert fabrikkgulv.
Standard kroppssylindre i aluminium
Anodisert aluminium er standard for generell innendørs bruk. Den er lett, motstår overflatekorrosjon fra normal fuktighet, og maskinerer lett for presisjonsboringene som kreves for å opprettholde en god tetning. Den er ikke egnet for miljøer med etsende utvaskingskjemikalier eller konstant saltvannseksponering uten ekstra belegg.
Sylindre i rustfritt stål
Brukes i matforedling, farmasøytiske og marine applikasjoner der nedvasking med klorerte rengjøringsmidler eller eksponering for saltluft er rutine. Rustfrie sylindre koster mer, vanligvis 1,5 til 2,5 ganger prisen på en tilsvarende aluminiumsenhet, men unngå gropkorrosjon som ellers ville kreve hyppig utskifting i disse miljøene.
Forseglingsforbindelser
Nitriltetninger (NBR) er standard for generell lufttjeneste ved temperaturer fra -20°C til 80°C. For høytemperaturapplikasjoner nær ovner eller sveisestasjoner, utvider fluorkarbon (FKM/Viton) tetninger bruksområdet opp til rundt 150°C, men koster betydelig mer. For matvare- og farmasøytiske maskiner kreves FDA-kompatible tetningsforbindelser og bør spesifiseres eksplisitt ved bestilling, siden standardforseglinger kanskje ikke oppfyller krav til sanitærbehandling.
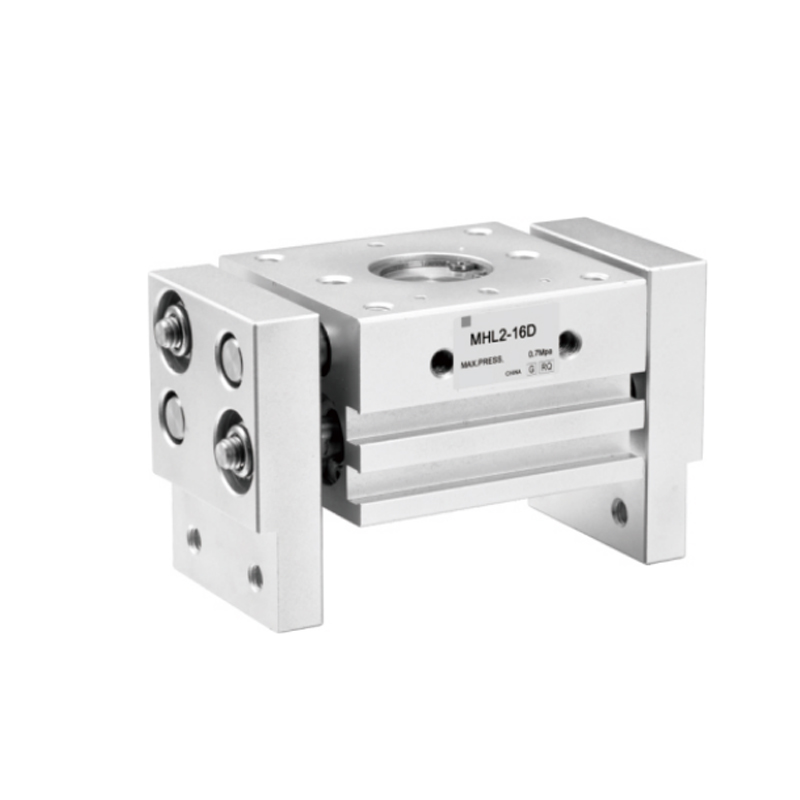
Vanlige sviktsymptomer og deres underliggende årsaker
Feltteknikere møter gjentatte ganger den samme håndfull feilmønstre på aktuatorsylindere, og gjenkjenne dem sparer raskt betydelig nedetid.
| Symptom | Sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Langsomt eller tregt slag | Underdimensjonerte rør, restriktive beslag eller lavt linjetrykk | Kontroller tilførselstrykket ved sylinderporten, øk rørdiameteren |
| Luft lekker fra stangenden | Slitt stangtetning, ofte fra sidebelastning eller forurensning | Bytt ut tetningssettet, inspiser for stangskåring og sidebelastningskilde |
| Sylinderen driver når luften er av | Intern stempeltetningsbypass som tillater luftoverføring mellom kamrene | Skift ut stempeltetningen, inspiser boringen for rifling |
| Høyt smell ved slutten av slaget | Manglende eller slitt demping, for høy hastighet | Juster pute nåleventil eller legg til strømningskontroll på eksos |
| Bøyd stempelstang | Sidebelastning utover nominelle grenser, feiljustering | Bytt ut med styrt sylinder eller korrekt mekanisk justering |
De fleste for tidlige sylinderfeil kan spores tilbake til to grunnleggende årsaker: sidebelastning på stangen fra feiljustert montering, og forurenset lufttilførsel som fører fuktighet eller partikler inn i tetningene. En riktig vedlikeholdt filter-regulator-smøreenhet (FRL) oppstrøms for hver aktuator adresserer den andre årsaken direkte, og rutinemessige innrettingskontroller under forebyggende vedlikehold adresserer den første.
En praktisk sjekkliste for spesifikasjon av en ny aktuatorsylinder
Når du spesifiserer en ny pneumatisk aktuatorsylinder for en maskindesign eller ettermontering, må du gjennom følgende punkter unngå de vanligste spesifikasjonsfeilene.
- Beregn nødvendig kraft ved det laveste forventede linjetrykket, ikke det nominelle trykket, siden trykket kan synke under toppbehov.
- Velg borestørrelse med en sikkerhetsmargin på minst 25 % over beregnet minimumskraftkrav.
- Bekreft at slaglengden står for full mekanisk vandring pluss eventuell dempingsavstand i hver ende.
- Velg en styrt sylinder hvis sidebelastning eller dreiemoment vil påføres stangen under slaget.
- Tilpass tetningsmateriale og kroppsmateriale til omgivelsesmiljøet, inkludert temperatur, fuktighet og kjemisk eksponering.
- Spesifiser dempingstype basert på forventet stempelhastighet og lastmasse.
- Bekreft at monteringsstilen samsvarer med lastbanen, rettlinjet versus svingende bevegelse.
- Legg til den nye sylinderens luftforbruk til det totale systembehovet og kontroller kompressorkapasiteten.
Å følge denne sekvensen i rekkefølge, i stedet for å starte fra et katalogvarenummer og jobbe bakover, er forskjellen mellom en aktuator som går pålitelig i årevis og en som blir en gjentakende vedlikeholdsartikkel innen måneder etter installasjon.