

Hva pneumatisk sylinderdesign egentlig bestemmer
En maskinbygger som bestiller en pneumatisk sylinder starter vanligvis med ett tall: massen av lasten sylinderen må flytte. Men selve sylinderdesignet – boringen, konstruksjonsfamilien, monteringen, dempingen og tetningssystemet – avgjør om lasten beveger seg pålitelig i ti millioner sykluser eller svikter i løpet av det første året. God pneumatisk sylinderdesign er ikke en enkelt formel; det er en kjede av beslutninger som alle må forbli i samsvar med søknaden.
Det direkte svaret: pneumatisk sylinderdesign er systematisk tilpasning av borediameter, slaglengde, konstruksjonstype, montering, demping og tetningsmateriale til lasten, tilgjengelig lufttrykk, nødvendig syklustid og arbeidsmiljø. Når disse seks verdiene samsvarer med applikasjonen, blir alt annet – kraftdiagrammer, tilbehørslister, sensorplassering – detaljarbeid.
Dette er den samme designlogikken som CKT pneumatisk gjelder for hver sylinderserie vi produserer og tester internt. Veiledningen nedenfor er skrevet fra det tekniske synspunktet, med tallene og avveiningene som betyr noe på et ekte tegnebrett.
Start med belastningen: Borestørrelse og kraftberegning
Hver sylinderdesign starter med kraftkravet. En dobbeltvirkende sylinder genererer kraft ved å tilføre trykkluft til stempelområdet, så den teoretiske kraften er enkel: F = P × A, der P er overtrykket i pascal og A er det effektive stempelarealet i kvadratmeter. For forlengelsesslaget, A = (π/4) × D².
Et utført eksempel for å forankre tallene
Tenk på en 63 mm sylinder som leveres med 0,6 MPa. Stempelarealet er (π/4) × (0,063 m)² = 0,00312 m². Å multiplisere med 600 000 Pa gir 1.870 N av teoretisk forlengelseskraft . Fordi tetninger, stangpakking og kretstrykktap absorberer energi, er den praktiske kraften normalt 75–90 % av den teoretiske verdien, så designeren kan stole på omtrent 1400–1680 N for pågående drift. Den samme størrelsesorden vises i kraftkartene i Power & Motions "Pneumatic Cylinder Design Factors"-veiledning og utvalgsdataene som brukes på tvers av bransjen.
Tilbaketrekkingskraft er aldri det samme som forlengelseskraft
På returslaget opptar stangen en del av boringen, så det effektive området er mindre. En 63 mm boring med en 20 mm stang har et tilbaketrekningsareal på (π/4) × (0,063² − 0,020²) = 0,00281 m², som ved 0,6 MPa produserer bare 1 685 N. Hvis returslaget bærer den tyngre belastningen, dimensjoner boringen ved å bruke stangen en saktejustert areal som en vanlig feil. hastighet og for tidlig slitasje på stangtetningen.
| Borediameter (mm) | Stempelareal (cm²) | Kraft ved 0,4 MPa (N) | Kraft ved 0,6 MPa (N) | Kraft ved 0,7 MPa (N) |
|---|---|---|---|---|
| 32 | 8.04 | 322 | 483 | 563 |
| 40 | 12.57 | 503 | 754 | 880 |
| 50 | 19.63 | 785 | 1178 | 1374 |
| 63 | 31.17 | 1247 | 1870 | 2182 |
| 80 | 50.27 | 2011 | 3016 | 3519 |
| 100 | 78.54 | 3142 | 4712 | 5498 |
Etter å ha beregnet den ideelle boringen, legg til en designmargin. En sikkerhetsfaktor på 1,25–1,5 over den teoretiske kraften er standard for dynamiske applikasjoner ; marginen absorberer trykksvingninger, tetningsslitasje og hastighetseffektene som vises i ekte maskiner.
Velge konstruksjonsfamilien som passer til jobben
Konstruksjonen av en sylinder - hvordan røret, endestykkene og stangen holdes sammen - definerer boreområdet den kan dekke, hvor lett den er å reparere og hvor mye sidebelastning den tåler. For en praktisk oversikt over de indre delene, en nærmere titt på anatomien til pneumatiske sylindre forklarer rollen til røret, hetten, hodet, stempelet og tetningene. De tre familiene som dominerer industridesign har hver sin egen logikk.
Trekkstangssylindre: industriell standard
Trekkstangssylindre klemmer endestykkene med lange bolter som går i hele kroppens lengde. De dekker det bredeste boreområdet, typisk 32–320 mm, kan demonteres for utskifting av tetninger og tåler de høyeste skyvebelastningene. SC-serien trekkstangsylindere Følg denne konstruksjonen, og den er fortsatt den mest spesifiserte familien i vår katalog fordi den er enkel å montere, lett å reparere og enkel å matche med ISO-tilbehør.
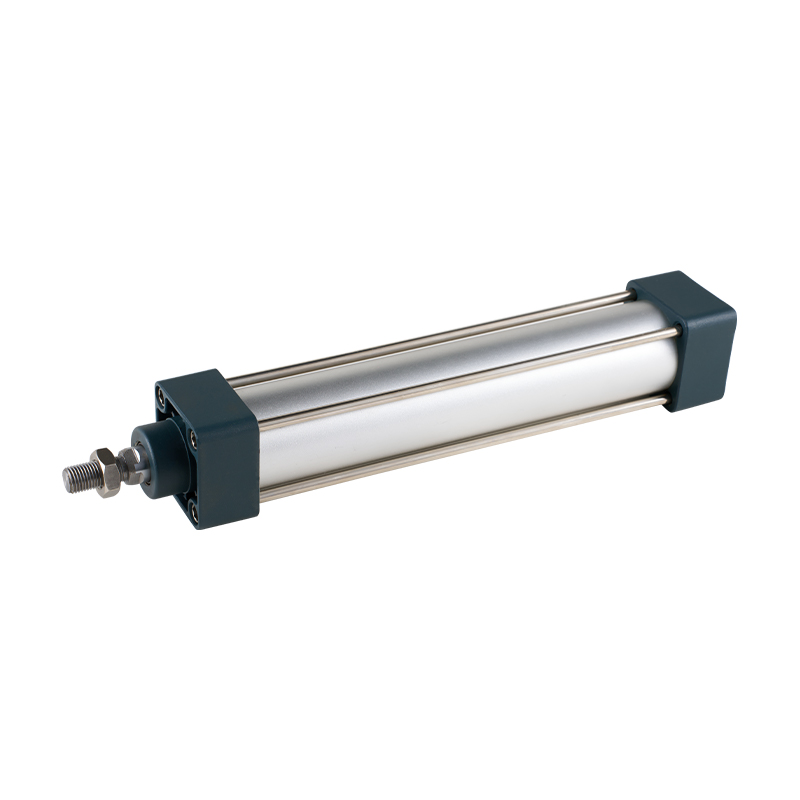 Leverandører av standardsylinder i SC-serien (stagstag), OEM/ODM-fabrikk - Zhejiang CKT pneumatisk is a China wholesale SC Series (Tie Rod Type) Standard Cylinder suppliers and OEM/ODM factory, 1. The piston seal adopts a ... Se produkt →
Sylindre med rund kropp: kompakt og kostnadsbevisst
Sylindre med rund kropp, typisk 8–25 mm boring, bruker et trukket eller rullet rør med gjengede endestykker. De er lette, rimelige og ideelle for korte bevegelser i små maskiner. Avveiningen er lavere sidebelastningskapasitet og liten eller ingen justerbar demping, så de bør reserveres for rene, aksiale bevegelsesoppgaver.
Profilsylindre: bygget for moderne sensortunge maskiner
Profilsylindere bruker en ekstrudert aluminiumskropp med integrerte luftporter og sensorspor. Deres viktigste designfordel er integrering: magnetiske brytere klemmes inn i sporene, ventiler kan settes direkte på kroppen, og de flate overflatene gjør maskinmontering langt renere enn med runde rør. De er standard i moderne monterings- og pakkelinjer der sensorer, manifolder og beskyttelse alle festes til selve aktuatoren.
Slaglengde, hastighet og syklustid
Still inn streken med marger, ikke med nøyaktig vandring
Neiminelt slag skal tilsvare nødvendig vandring pluss en margin i begge ender, normalt 5–10 mm per ende. I vertikale applikasjoner, legg til full kompresjon av puten eller støtfangeren også. Hvis stempelet bunner ut på endelokket på slutten av hvert slag, vil sylinderen slites ut mye raskere enn noen kataloglevetid tilsier. Et slag som er 10 mm for kort kan gjøre en design med 10 millioner sykluser til en reparasjonsgjenstand på 200 000 sykluser.
Hastigheten avhenger av hele kretsen, ikke sylinderen alene
Sylinderhastighet settes i fellesskap av boringen, ventilens strømningskoeffisient, portstørrelsen og tilførselsledningen. En velbalansert krets kjører en standard sylinder med omtrent 0,1–0,6 m/s. Som nevnt i Fluid Power Worlds designerguide, kan et U-kopp-forseglet stempel forventes å kjøre med hastigheter over 20 tommer/sek – omtrent 0,5 m/s – uten overdreven friksjon eller smøreproblemer. Hvis målet er 1 m/s eller høyere, må ventilen dimensjoneres opp og portingen redesignes sammen med sylinderen; sylinderen alene kan ikke skape hastighet.
Syklustiden estimeres med en enkel prosedyre:
- Definer reisen og legg til strekmarginen.
- Still inn gjennomsnittshastigheten for forlengelses- og tilbaketrekningsretningene.
- Beregn tid per retning som slag delt på hastighet.
- Legg til hviletid og ventilresponstid for å få hele syklustiden.
Som et konkret eksempel tar et 300 mm slag ved 0,5 m/s 0,6 s i hver retning; med 0,2 s hviletid, er den fulle uttrekk-tilbaketrekk-syklusen omtrent 1,4 s, som tilsvarer omtrent 43 sykluser/min. Hvis maskinen krever 60 sykluser/min, må enten hastigheten stige til ca. 0,6 m/s hver vei, eller slaget må krympe — og begge endringene påvirker ventildimensjonering, demping og monteringsstivhet.
Monteringsstiler og kostnadene ved feiljustering
Fire monteringsfamilier, fire justeringsatferd
- Fotfester er de enkleste og billigste, men kroppen kan bøye seg under belastning, så innrettingen avhenger helt av maskinrammen.
- Flensfester (hode eller bak) er stive og egnet for høytrykksapplikasjoner der sylinderkroppen ikke må bevege seg.
- Gaffelfester la sylinderen svinge i ett plan, noe som er viktig når stangen beveger seg langs en bue gjennom et ledd.
- Trunion-fester (senter eller bak) støtter kroppen på begge sider og er det beste valget for tunge sylindre som trenger en kontrollert pivot.
Sidelast er den vanligste årsaken til at en sylinderdesign feiler
Når skyvelinjen ikke er langs stangens senterlinje, må stangen og frontlageret absorbere et bøyemoment. Selv en sidekraft lik bare noen få prosent av den nominelle skyvekraften vil målbart forkorte lager- og tetningslevetiden. Dette er grunnen til at både Machine Designs valgretningslinjer og Power & Motions sylinderdesignfaktorer insisterer på å holde sylinderkraften så nært som mulig til senterlinjen til stempelstangen.
Når geometri tvinger en forskyvning, er det riktige svaret en guidet design - en flerakset sylinder, en glidesylinder eller en kompakt sylinder med en styrestang - i stedet for å bare velge en større standard sylinder. En større boring skaper mer kraft, men gjør ingenting for å fikse et bøyemoment.
Kompakt sylinderdesign for trange steder
Når maskinkonvolutten er fast, er kompakte sylindre standardsvaret. De følger samme kraftlogikk som sylindre i full størrelse, men pakker stempelet og stangen inne i en kort kropp, vanligvis bygget i henhold til ISO 21287. Hoveddesignkompromisset er slaglengde: en veldig kort kropp kan ikke lede en lang stang uten ekstra lagerstøtte, så de fleste kompakte design fungerer best på slag under omtrent 100–150 mm.
Hvor kompakte sylindre tjener sin plass
Klemming, indeksering, mating og utkasting av deler er alle kortslagsjobber med høy syklus. Ved å bytte ut en trekkstangsylinder med en kompakt kropp kan du spare 30–50 mm per akse; på en maskin med seks eller åtte akser endrer denne lagringen hele rammen og beskyttelsesoppsettet. Den kompakte kroppen reduserer også bevegelig masse, noe som senker den kinetiske energien ved slutten av slaget og tillater raskere sykling med samme ventil.
Hold styrefunksjonen adskilt fra kraftfunksjonen
Fordi den kompakte kroppen tilbyr begrenset stangstøtte, forvent aldri at en kompakt sylinder absorberer bøyemomenter. For ren aksial bevegelse er en vanlig kompakt kropp helt tilstrekkelig - CQ2-serien kompakte tynne sylindre håndtere klemme- og skyveoppgaver godt. Når designet genererer en off-akse- eller momentbelastning, flytt til en guidet variant som CQM med en styrestang, eller til en glidesylinderfamilie som bærer sin egen lineære guide.
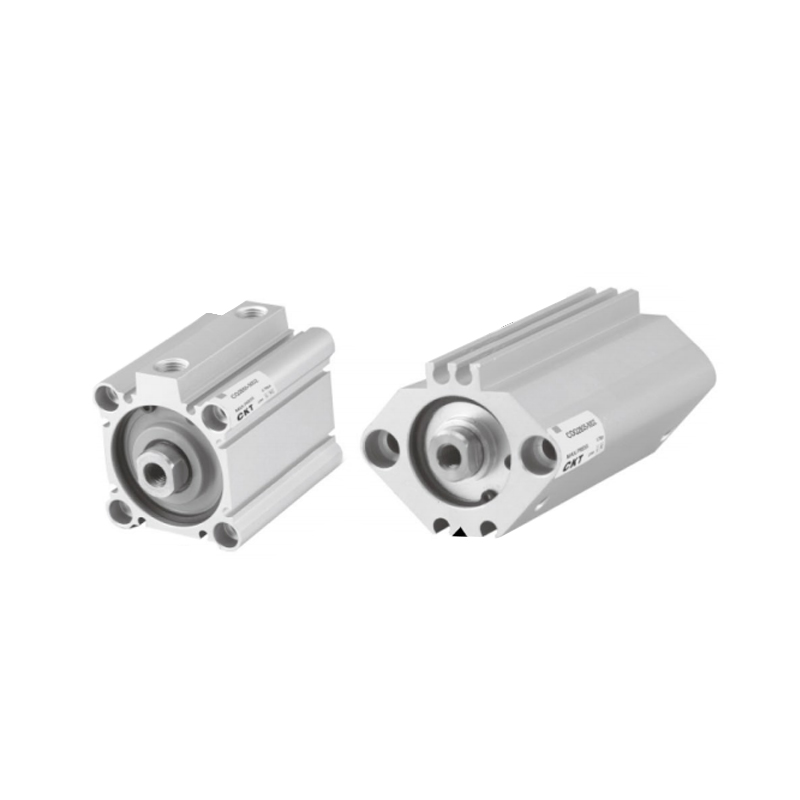 CQ2-seriens tynnsylinderleverandører, OEM/ODM-fabrikk - Zhejiang CKT Pneumatic Co. CKT pneumatisk is a China wholesale CQ2 Series Thin Cylinder suppliers and OEM/ODM factory, 1. The magnetic switch does not protrude: prev... Se produkt →
Stangløs sylinderdesign for lange slag
Stangløse sylindre løser et klassisk designproblem: å flytte en last over et langt slag uten at en stang stikker ut fra maskinen. Fordi vognen beveger seg med stempelet, er installasjonslengden omtrent halvparten av en sylinder av stangtype med samme slag. Det finnes to designfamilier, og å velge mellom dem er en ekte ingeniørmessig avveining.
Magnetisk koplede stangløse sylindre
I en magnetisk design trekker et stempel utstyrt med sterke magneter en ekstern vogn gjennom rørveggen. Fraværet av et mekanisk spor holder designet rent og økonomisk, men koblingen kan gli når vognen møter en støtbelastning eller håndterer en tung vertikal masse. Disse sylindrene egner seg til lett håndtering og plukk-og-plasser-arbeid, med slaglengder vanligvis opptil 2–3 meter.
Mekanisk leddede stangløse sylindre
En mekanisk ledd sylinder kobler stempelet direkte til vognen gjennom en spalte forseglet av et rustfritt stålbånd. Den overfører høyere krefter i begge retninger og sklir ikke, noe som er avgjørende for vertikale bevegelser. MY1B stangløse sylindre med mekanisk ledd er et representativt eksempel på denne familien for designere som trenger repeterbar posisjonering med tyngre nyttelast.
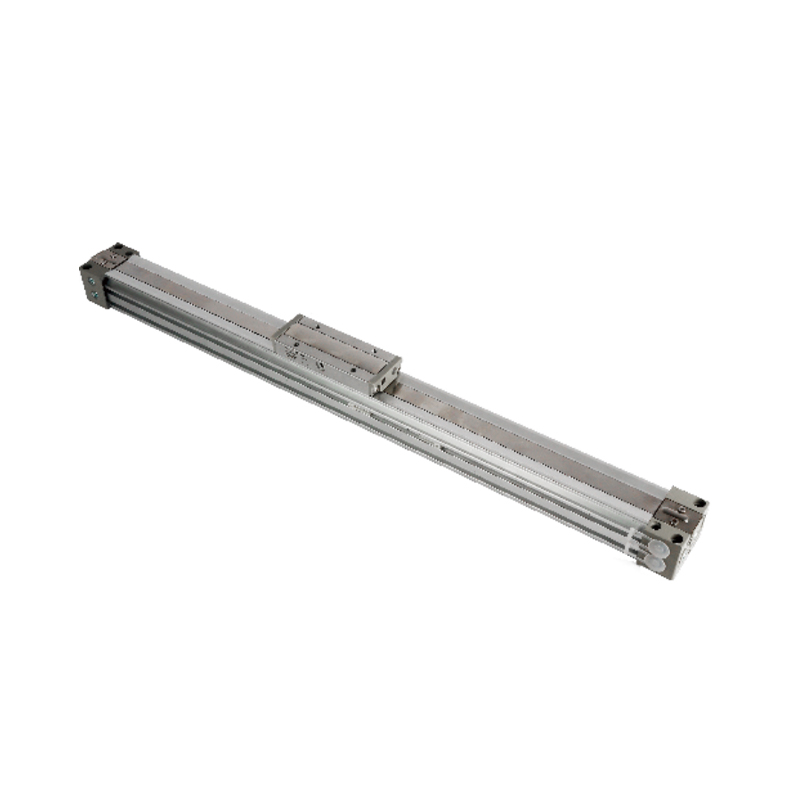 MY1B Series Mekanisk ledd stangløs sylinder (Basic Type) Leverandører, OEM/ODM Fa CKT pneumatisk is a China wholesale MY1B Series Mechanical Joint Rodless Cylinder (Basic Type) suppliers and OEM/ODM factory, MY1B Series ... Se produkt →
| Designfunksjon | Magnetisk koblet | Mekanisk ledd |
|---|---|---|
| Lastekapasitet | Lav til middels | Middels til høy |
| Typisk slagområde | 100–3000 mm | 100–5000 mm |
| Sklirisiko under støtbelastning | Ja | No |
| Forsegling og støvadferd | Ren, lav lekkasje | Stålbåndsvisker kreves |
| Relativ kostnad | Lavere | Høyere |
Demping: Utforming av End-of-Stroke Shock
Slutten av slaget er der mest mekanisk slitasje skjer. Ved endelokket må stempelet spre kinetisk energi E = 0,5 × m × v². En 50 kg vogn som beveger seg med 0,5 m/s bærer 6,25 joule kinetisk energi ; uten demping absorberes denne energien i millisekunder av hetten og tetningene.
| Dempende type | Energiabsorpsjon | Typisk bruk |
|---|---|---|
| Fast gummi- eller polyuretanstøtfanger | Lavt | Lett belastning, lav hastighet |
| Justerbar pneumatisk pute | Middels | Standard automatisering ved 0,1–0,6 m/s |
| Pute pluss hastighetsreguleringsventil | Middels-high | Nøyaktig posisjonering og vertikale belastninger |
| Ekstern hydraulisk støtdemper | Høy | Høy speed, high mass, high cycle rates |
En praktisk regel: under 0,1 m/s med lett belastning er en gummi- eller polyuretanstøtfanger tilstrekkelig; fra 0,1 til 0,5 m/s med moderat belastning er justerbare pneumatiske puter standard; ved høyere hastigheter eller med tung belastning, monter en ekstern hydraulisk støtdemper. Å matche dempingen til den faktiske kinetiske energien er en del av sylinderdesignet, ikke en ettertanke.
Tetninger, temperatur og luftkvalitet
Forseglingsmateriale definerer driftsvinduet
Standard sylindere bruker NBR-tetninger, typisk klassifisert fra -20 °C til 80 °C. FKM (Viton) tetninger utvider den øvre grensen til omtrent 200 °C, noe som er viktig i tørkelinjer og ovnsdørapplikasjoner. Polyuretanviskere er et vanlig tillegg i støvete miljøer. Tetningsdesignet påvirker også hastigheten: U-kopptetninger gir positiv forsegling ved lave hastigheter, mens dynamiske O-ringer foretrekkes for høyhastighetssykling fordi de genererer mindre friksjon.
Skitten luft forkorter sylinderens levetid mer enn noe annet
Mesteparten av sylinderslitasjen begynner med forurenset trykkluft. Vann, gjenværende kompressorolje og fine partikler skjærer røret og ødelegger stangtetninger. Installere en modulær F.R.L. enhet med et 5 µm filter og riktig fuktseparasjon på bruksstedet vil gjøre mer for sylinderens levetid enn å bytte sylindermerke. Trykk, strømning og tetning må behandles som et system, som starter ved luftbehandlingsenheten og slutter ved avtrekksporten.
Standarder som former pneumatisk sylinderdesign
Design handler også om utskiftbarhet. Nesten hver pneumatisk sylinder som selges globalt følger en av tre ISO-dimensjonale standarder, og konstruksjonsfamilien er vanligvis diktert av standarden. Boringsområdene nedenfor gjenspeiler den vanlige industritolkningen som brukes på referanseveiledningen i Tameson pneumatisk sylinderoversikt og tilsvarende kilder.
| ISO standard | Typisk boreområde | Typisk konstruksjon |
|---|---|---|
| ISO 6432 | 8–25 mm | Rund kropp |
| ISO 15552 (tidligere VDMA 24562) | 32–320 mm | Stag- eller profilkropp |
| ISO 21287 | 20–100 mm | Kompakt eller tynn kropp |
Anskaffelse av en ISO-kompatibel sylinder betyr at en erstatningsenhet fra et annet merke vanligvis faller inn i de samme festene uten å tegne om maskinen. Et ikke-standard slag eller en tilpasset stanglengde, derimot, betyr vanligvis lengre ledetid og høyere pris, så sjekk katalogslagområdet før du fryser designet. Med mer enn to tiår med erfaring med produksjon av pneumatiske komponenter , bygger vi våre standard- og tynnsylinderserier etter disse konvensjonene, slik at kunder kan bytte leverandør uten å rekonstruere monteringen.
En forhåndsbestillingssjekkliste for pneumatisk sylinderdesign
Før en sylindermodell fikses, kjør gjennom denne sjekklisten. Hvert element er en designinngang, og å hoppe over en dukker vanligvis opp som en feltfeil eller en kostbar endringsordre.
- Aksial belastning for forlengelse og tilbaketrekking, pluss 1,25–1,5 sikkerhetsfaktor.
- Tilførselstrykk tilgjengelig ved sylinderporten, ikke bare ved kompressoren.
- Slaglengde lik reise pluss endemarginer.
- Hastighet og syklustid , med ventil Cv og portstørrelser sjekket som én krets.
- Monterende familie valgt for skyveretning og maskingeometri.
- Sidelaster eliminert eller overført til en guidet sylinderdesign.
- Demping tilpasset den kinetiske energien ved slutten av slaget.
- Miljø : temperaturområde, fuktighet, nedvasking eller støveksponering.
- Posisjonsføling : magnetisk stempel med magnetbryter, eller en ekstern lineær sensor.
- Vedlikeholdsplan : gjenoppbyggbar strekkstang eller utskiftbar patronsylinder.
Ofte stilte spørsmål om pneumatisk sylinderdesign
Hvordan beregner jeg kraften en pneumatisk sylinder kan produsere?
Bruk F = P × A, hvor A er det effektive stempelarealet. For en 63 mm boring ved 0,6 MPa er den teoretiske forlengelseskraften 1 870 N. Bruk i praksis en virkningsgrad på 75–90 % for å ta hensyn til tetningsfriksjon, og bruk deretter en sikkerhetsfaktor på 1,25–1,5 for dynamiske belastninger.
Hvilken borestørrelse trenger jeg for en 500 kg last?
En 500 kg belastning som utøver omtrent 4 900 N krever omtrent 6 125 N teoretisk kraft ved 0,6 MPa når en 80 % effektivitet er antatt. En 100 mm boring gir 4.712 N, som ikke er nok; en 125 mm boring gir 7.363 N, som er tilstrekkelig. Kontroller alltid tilbaketrekningsslaget også, fordi stangen reduserer det effektive området.
Hvilken sylinderdesign er best for lange slag?
Stangløse sylindre er det beste valget for slag over omtrent 500 mm fordi installasjonslengden er omtrent halvparten av en stang-type sylinder. Bruk en magnetisk koblet design for lett, ren håndtering og en mekanisk skjøtet design for tyngre last eller vertikale bevegelser der slipp ikke er akseptabelt.
Hvorfor svikter sylinderen min fra sidebelastning selv om kraften er riktig?
Fordi sidebelastning skaper et bøyemoment på stangen og frontlageret som ingen aksialkraft kan kompensere for. Selv en sidekraft på noen få prosent av den nominelle skyvekraften forkorter lager- og tetningslevetiden. Løsningen er å holde skyvekraften på linje med stangens senterlinje eller bruke en styrt sylinderdesign.
Kan en standard pneumatisk sylinder holde en last i midtslag?
Nei. Trykkluft er komprimerbar, så en standard dobbeltvirkende sylinder kan ikke holde en fast posisjon under en varierende belastning. Bruk en mekanisk stanglås, en låsesylinder eller en ekstern brems når det er nødvendig å holde midtslag.
Hva er forskjellen mellom enkeltvirkende og dobbeltvirkende sylinderdesign?
En enkeltvirkende sylinder bruker luft til å bevege seg i én retning og en fjær for å returnere, noe som forenkler kretsen, men begrenser slaglengden og bruker fjærenergi på returen. En dobbeltvirkende sylinder bruker luft i begge retninger, og gir full kontroll over kraft, hastighet og demping i begge retninger — standardvalget for de fleste automatiseringer.