

Den pneumatiske sylinderrøret er der sylinderkvaliteten faktisk bor
Hvis du bare husker én ting om pneumatiske sylinderfat, behold dette: fatet definerer trykkklassifiseringen, bevegelsesjevnheten og levetiden til en luftsylinder. Stempelet glir inn i det, tetningene rir mot dens indre vegg, og hver belastningssyklus understreker dens strukturelle stivhet. Et fat med dårlig rundhet, en grovslipt overflate eller feil veggtykkelse skaper luftlekkasjer, hastighetssvingninger og for tidlig tetningsslitasje lenge før resten av sylinderen viser synlige skader.
For de fleste industrielle bruksområder er en pneumatisk sylindercylinder av aluminium med anodisert eller presisjonsbehandlet boring den beste balansen mellom vekt, korrosjonsmotstand, kostnad og bearbeidbarhet. For miljøer med høy temperatur, nedvasking eller matkontakt, er et pneumatisk sylinderrør i rustfritt stål det tryggere valget. Materialeet og den indre finishen er viktigere enn sylindermerket eller fargen på anodiseringen.
Bunnlinje: når du vurderer et pneumatisk sylinderløp, ikke se på den ytre profilen først. Se på boringstoleransen, overflateruhet, retthet og produksjonsprosessen bak den indre overflaten. Disse parameterne bestemmer hvordan sylinderen oppfører seg under belastning og hvor mange sykluser den overlever.
Hva sylinderrøret faktisk gjør inne i en luftsylinder
Den pneumatiske sylinderboringen er hoveddelen og trykkbeholderen til sylinderen. Den rommer stempelet og holder trykkluft inne i arbeidskammeret. Hvis du forstår de fem rollene nedenfor, vil du forstå hvorfor tønnekvaliteten påvirker hele aktuatoren.
- Trykkbegrensning. Tønneveggen må motstå det indre pneumatiske trykket uten for stor radiell ekspansjon. Sylindre som arbeider ved 1 MPa trenger en tykkere eller sterkere løp enn sylindre som arbeider ved 0,3 MPa.
- Stempelveiledning. Den indre diameteren til sylinderen styrer stempel- og stempelstangenheten. Hvis boringen er oval, vipper stempelet under bevegelse og skaper ujevn tetningskontakt.
- Forseglingspartner. Stempeltetningen glir mot tønnens indre vegg. En jevn, jevn overflate er avgjørende for lav friksjon, stabil hastighet og lang levetid.
- Varmespredning. Aluminiumsfat leder varme vekk fra kompresjonskammeret raskere enn stål, noe som bidrar til å stabilisere temperaturen under rask sykling.
- Strukturell forbindelse. I strekkstagsylindre komprimeres tønnen mellom endestykkene med fire eller flere bolter. Tønnen må beholde sin geometri etter at den aksiale klemkraften er påført.
Tønnen bestemmer også hvor enkelt en sylinder kan repareres. En skadet tetning kan erstattes, men en skadet tønne betyr vanligvis at hele sylinderen må kasseres. Dette er grunnen til at produsenter som kontrollerer fatbehandlingsprosessen, som f.eks pneumatiske sylinderprodusenter som fokuserer på intern tønnekvalitet , har en tendens til å levere mer konsistente aktuatorer over en lang produksjonsperiode.
Tønnematerialer sammenlignet: aluminium, stål og rustfritt stål
De fleste pneumatiske sylinderfat er laget av 6xxx-serien aluminiumslegeringer fordi de ekstruderer godt og kan anodiseres. Ståltønner vises i kraftige strekkstagsylindre der slagfasthet og høytrykksstyrke betyr noe. Tønner i rustfritt stål er forbeholdt korrosive miljøer. Tabellen nedenfor oppsummerer de praktiske forskjellene for kjøpere og designingeniører.
| Material | Typisk finish | Beste brukstilfelle | Se opp for |
|---|---|---|---|
| Aluminium 6063 / 6061 | Finslipt eller rullepolert boring, anodisert ytre overflate | Standard automatiseringssylindre, kompakte og minisylindere | Lav motstand mot sterke kjemikalier og sterk påvirkning |
| Karbonstål | Finslipt, noen ganger hardforkromet innvendig | Kraftige strekkstagsylindre, høytrykksledninger | Tyngre, krever korrosjonsbeskyttelse |
| Rustfritt stål 304 / 316 | Finslipt eller polert boring | Mat, farmasøytisk, nedvasking, marine applikasjoner | Høyere kostnader og lavere varmeledningsevne |
Anodiseringsdybde er en praktisk spesifikasjon å sjekke. Typisk svovelsyreanodisering på aluminiumsylinderfat er ca. 8 til 15 mikron; hard anodisering kan nå 25 til 50 mikron. For glideapplikasjoner forbedrer hard anodisering slitestyrken, men boringen er ofte ferdig før eller etter belegg, avhengig av den nødvendige endelige toleransen.
Vanlige tverrsnitt av pneumatisk sylinderrør
Tønneprofilformer følger sylindergeometrien de tilhører. Du vil se fire familier av profiler i industrikataloger: runde, firkantede, kompakte og guidede eller fleraksede profiler. Hver av dem eksisterer av en annen monterings- eller plassårsak.
Runde strekkstangfat
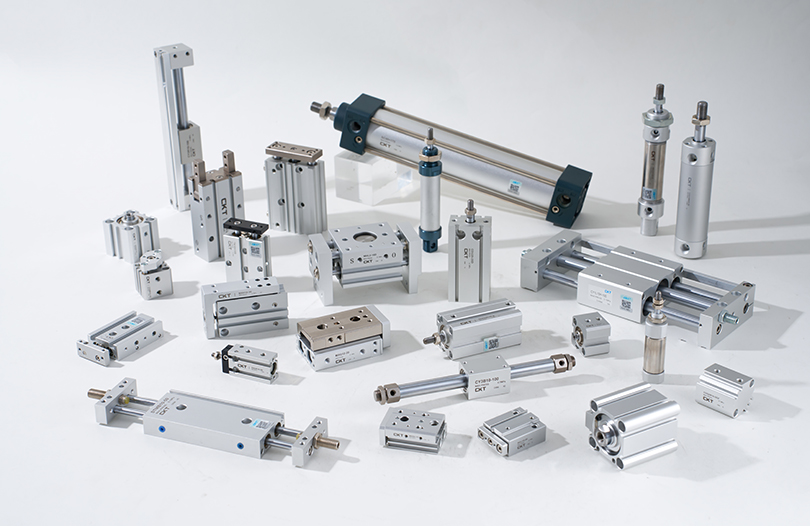
Den klassiske runde tønnen finnes i SC-serien trekkstangsylindere . Fire strekkstenger klemmer tønnen mellom to endestykker, så selve tønnen trenger ikke en flens. Denne designen er enkel å vedlikeholde fordi tønnen kan skiftes ut separat. Det er også den vanligste konfigurasjonen for borestørrelser fra 32 mm til 320 mm. Hvis du trenger en standard, globalt utskiftbar sylinder, se etter SC strekkstang pneumatiske sylindre med et aluminiumsløp og en presisjonsbehandlet boring.
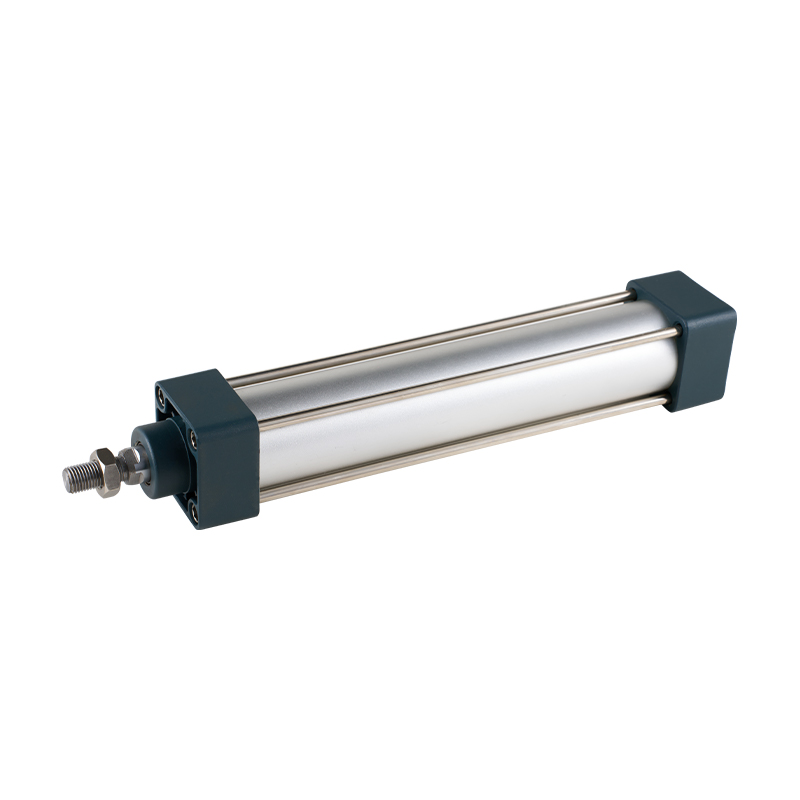 Leverandører av standardsylinder i SC-serien (stagstag), OEM/ODM-fabrikk - Zhejiang CKT Pneumatic er en Kina-grossist SC Series (Tie Rod Type) standard sylinderleverandører og OEM/ODM fabrikk, 1. Stempeltetningen vedtar en ... Se produkt →
Firkantede og rektangulære fat
Firkantede eller rektangulære aluminiumsprofiler er typiske for stangløse og noen sylindre uten strekkstang. Den firkantede ytre formen gjør det lettere å montere sensorer, styreskinner eller braketter direkte på fatet. Den indre boringen forblir rund, men den ytre geometrien er ekstrudert med spor og spor for tilbehør.
Kompakte og Mikke Mus-profiler
Kompakte sylinderfat, ofte kalt Mikke Mus-profiler fordi to rundboringslober vises side om side i en dobbelstang-versjon, er designet for kortslags, plassbegrenset automatisering. De populære CQ2- og SDA-familiene bruker denne typen aluminiumsekstrudering. Disse sylindrene sparer opptil 40 prosent av monteringslengden sammenlignet med en standard sylinder med samme boring. For en kompakt aktuator med et lett aluminiumsløp, se gjennom CQ2-serien kompakte pneumatiske sylindre .
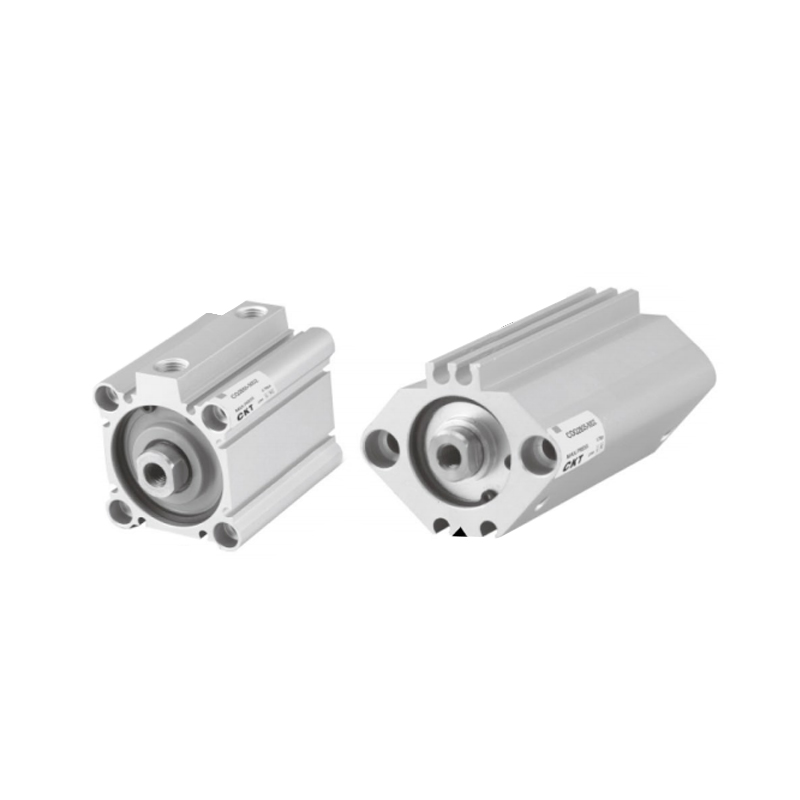 CQ2-seriens tynnsylinderleverandører, OEM/ODM-fabrikk - Zhejiang CKT Pneumatic Co. CKT Pneumatic er en Kina-grossist CQ2-serie tynnsylinderleverandører og OEM/ODM-fabrikk, 1. Den magnetiske bryteren stikker ikke ut: forrige... Se produkt →
Miniatyr og guidede tønneprofiler
Miniatyrsylindre bruker små runde aluminiums- eller rustfrie ståltønner mellom 6 mm og 25 mm boring. Styrede sylindre kombinerer en løp med lineære styreaksler, og løpsprofilen kan ha integrerte styrestangkanaler. For kompakt automatisering, mathåndtering og lette monteringsverktøy MAL-serien minisylindere i aluminiumslegering er et typisk eksempel på en lett miniaktuator med rund løp.
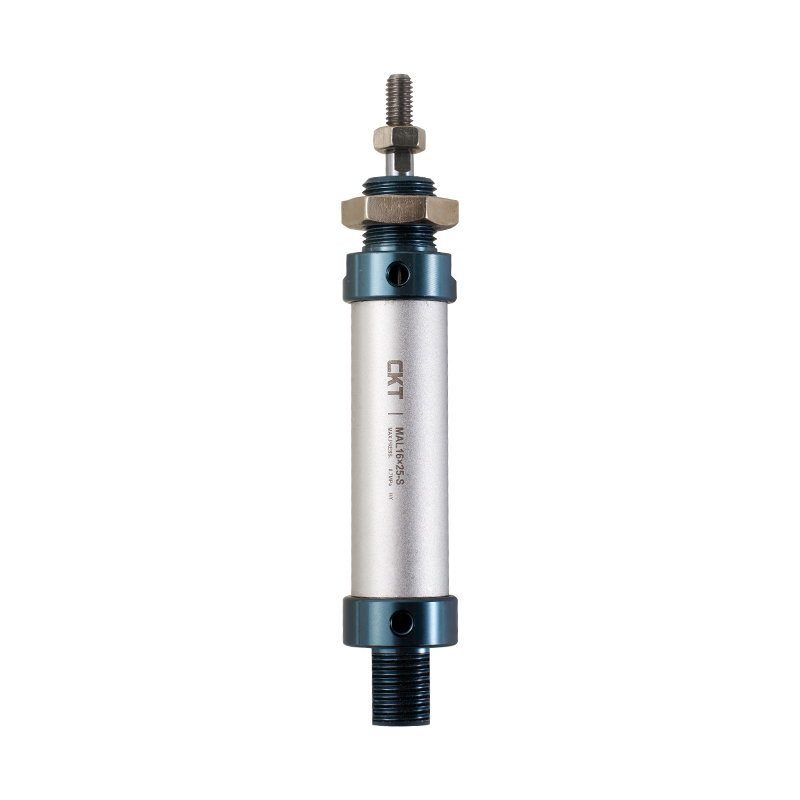 MAL-serien aluminiumslegering minisylinderleverandører, OEM/ODM-fabrikk - Zhejiang CK CKT Pneumatic er en kinesisk engros MAL-serien aluminiumslegering minisylinderleverandører og OEM/ODM-fabrikk, 1. Implementer selskapets stan... Se produkt →
Hvordan en pneumatisk sylinderfat produseres
Produksjonsruten for en pneumatisk sylinderfat av aluminium er forskjellig fra en ståltønne, og etterbehandlingstrinnene bestemmer borekvaliteten.
- Aluminium ekstrudering. Et oppvarmet aluminiumsstykke skyves gjennom en dyse for å lage tønneprofilen. Runde og kompakte profiler kommer ut av dette trinnet med en grov indre overflate.
- Kutting og retting. Ekstruderte rør kuttes i lengde, og rettheten korrigeres fordi ekstruderingsprosessen kan introdusere svak bøyning.
- Grov kjedelig eller rømmende. Den indre diameteren åpnes for å nærme den endelige størrelsen og fjerne ekstruderingsmerker.
- Presisjon etterbehandling. Boringen er enten slipt med slipende steiner eller rullepolert med et glatt rulleverktøy. Honing fjerner materiale, mens rullepolering komprimerer overflaten. Begge metodene forbedrer rundheten og reduserer overflateruheten til ønsket område.
- Overflatebehandling. Aluminiumsfat mottar anodisering for å beskytte utsiden; noen fat får også et belegg på boringen for å redusere friksjon og slitasje.
- Sluttkontroll. Tønnen kontrolleres for indre diameter, rundhet, retthet og overflatefinish før den går til sylinderens samlebånd.
Tønner av stål og rustfritt stål følger en lignende bane, men utgangspunktet er vanligvis et trukket sømløst rør i stedet for en ekstrudert profil. Røret er slipt til endelig størrelse, og noen kraftige tønner får en hard krombelegg på boringen for å forbedre slitestyrken.
Intern maskineringskontroll er viktig her. Zhejiang CKT Pneumatic Co., Ltd. rapporterer at dets halvfabrikata lager har mer enn 20 000 komponenttyper og at mer enn 90 prosent av disse delene produseres og behandles internt. Dette nivået av vertikal integrasjon gir selskapet direkte kontroll over fatmaskinering og overflatekvalitet, i stedet for å stole på en ekstern rørleverandør for hver batch.
Nøkkeltoleranser og overflatespesifikasjoner for et pneumatisk sylinderløp
Tegningen av et pneumatisk sylinderløp viser vanligvis fire eller fem kritiske parametere. Du bør be leverandøren din om faktiske målerapporter i stedet for å akseptere et generelt kvalitetskrav.
| Parameter | Typisk industriell verdi | Hvorfor det betyr noe |
|---|---|---|
| Toleranse for indre diameter | ISO H7 for presisjon, H8 for standard | Styrer tetningskompresjonen og stempelføringen |
| Overflateruhet (indre boring) | Ra 0,2 til 0,8 mikron | Lavere ruhet betyr mindre friksjon og lengre tetningslevetid |
| Rundhet | Innenfor 0,02 til 0,05 mm på presisjonsrør | Ovalitet forårsaker ujevn slitasje og ujevn stempelhastighet |
| Retthet | Ca 0,1 mm per meter for standardkvaliteter | Forhindrer sidebelastning av stempelstangen og intern kontakt |
| Ensartet veggtykkelse | Holdt uniform i hele lengden | Støtter lik klemkraft og trykkmotstand |
En enkel sjekk på butikkgulvet er å måle boringen med en boremåler i tre posisjoner langs løpslengden og i to vinkler per posisjon. Hvis avlesningene endres med mer enn 0,05 mm, bør tønnen avvises for presisjonssylinderservice. Overflatens ruhet kan kontrolleres med et bærbart profilometer; pennen skal bevege seg langs aksen til boringen, ikke rundt omkretsen.
Velge riktig pneumatisk sylinderrør for din applikasjon
Valget starter med den nødvendige utgangskraften, ikke med tønneprofilen. Den teoretiske kraften til en sylinder er lufttrykket multiplisert med det effektive stempelarealet. Ved et vanlig industritrykk på 0,5 MPa er følgende krefter tilgjengelige fra noen få standard borestørrelser.
| Borestørrelse (mm) | Stempelareal (mm²) | Teoretisk trykk ved 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
For praktisk maskindesign, bruk en lastfaktor på 0,5 til 0,7 av den teoretiske kraften. Denne sikkerhetsmarginen dekker friksjon, trykksvingninger og retardasjonskraften ved slutten av slaget.
Andre utvalgsfaktorer som involverer fatet direkte
- Monteringsstil. Trekkstangsylindre trenger et rundt fat med nok plass til stangboltene; kompakte sylindre bruker en flat eller profilert løp for å redusere høyden.
- Slaglengde. Langslagssylindre må kontrolleres for løpsretthet, fordi en bøyd løp gir høy friksjon og varme.
- Miljø. Høy luftfuktighet, kjemisk utvasking og utendørs drift presser deg mot rustfritt stål eller en skikkelig anodisert aluminiumsfat.
- Hastighetskontroll. Høyhastighets sykling genererer varme; aluminium sprer det raskere, så et pneumatisk sylinderrør av aluminium er ofte det bedre valget for raske plukke-og-plasser-moduler.
Hva du bør vurdere når du kjøper sylinderfat fra en produsent
Når du kjøper en pneumatisk sylindercylinder direkte fra en produsent, bør du verifisere tre funksjoner: ekstrudering eller rørsurcing, presisjonsboring etterbehandling og kvalitetsmåling. En fabrikk som kun setter sammen sylindre fra innkjøpte fat har begrenset kontroll over den mest kritiske parameteren, den indre boringen.
Be om boremåleravlesninger, overflateruhetsverdier og lekkasjetestposter for den ferdige sylinderen. Spør også hvordan leverandøren håndterer tilpasning: endringer i borestørrelse, tilpassede slaglengder, spesielle portposisjoner og overflatebehandlingsalternativer er vanlige krav i automasjonsutstyr.
Zhejiang CKT Pneumatic Co., Ltd., som startet sylindermasseproduksjon i 2013 etter å ha bygget sin pneumatiske komponentlinje siden 2002, er et eksempel på en produsent som legger vekt på egen produksjon. Selskapet sier at mer enn 90 prosent av halvfabrikata er behandlet internt fra en base på over 20 000 deler. For en bredere oversikt over de tilgjengelige alternativene, kan du se gjennom standard pneumatisk sylinderoppstilling og sammenlign tønnetyper før du angir et delenummer.
Hold kjøpsbeslutningen på linje med maskinkravet: Be om prøver eller en liten prøvebestilling først, mål boringen og kjør en syklustest før du forplikter deg til bulkforsyning. Den tilnærmingen fanger opp problemer med fatkvalitet før de påvirker produksjonslinjen din.
Ofte stilte spørsmål om pneumatiske sylinderløp
Er et pneumatisk sylinderrør det samme som et sylinderrør?
Ja. Begrepene brukes om hverandre i den pneumatiske industrien. Et sylinderrør, et sylinderrør eller et luftsylinderløp refererer alle til den sylindriske hovedkroppen som stempelet beveger seg i. Noen leverandører bruker rør for det rå ekstruderte eller trukket produkt, og fat for den ferdige maskinerte komponenten.
Hvorfor er den indre overflaten av et sylinderfat av aluminium slipt eller rullepolert?
Den rå ekstruderte aluminiumsoverflaten har ekstruderingslinjer og ruhet som vil skade tetninger og skape friksjon. Honing fjerner det skadede laget og skaper en ekte sylindergeometri; rullepolering jevner overflaten og komprimerer materialet, øker hardheten og slitestyrken. Begge prosessene reduserer friksjonen og muliggjør konsistent stempelbevegelse.
Kan jeg erstatte et stålsylinderløp med et aluminium?
Ikke automatisk. Du må sjekke trykkklassifisering, driftstemperatur, monteringstype og nødvendig levetid. Aluminium er lettere og har bedre varmeledning, men stål er sterkere og mer motstandsdyktig mot slag og slitasje i tunge applikasjoner. Et erstatningsløp skal alltid tilpasses den originale sylinderdesignen og testes under det virkelige driftstrykket.
Hvordan ser en Mikke Mus pneumatisk sylinderløp ut?
En Mikke Mus-tønneprofil har to runde boringer koblet sammen i en enkelt ekstrudering, som ligner to lober. Det er ofte funnet i kompakte tostavssylindre eller sylindre med integrerte styrestenger. Formen sparer plass sammenlignet med to separate runde fat og øker motstanden mot ikke-roterende last.
Hvordan måler jeg boringen til et pneumatisk sylinderløp?
Bruk en to-punkts boringsmåler eller en skiveboringsmåler. Mål i minst tre posisjoner langs tønnelengden, og ta to avlesninger ved hver posisjon, en ved 0 grader og en ved 90 grader. Sammenlign avlesningene for å sjekke rundhet og avsmalning. For et presisjonssylinderløp bør forskjellen være innenfor noen få hundredeler av en millimeter.