

Grunnleggende om pneumatisk sylinder: Hva du trenger å vite først
En pneumatisk sylinder er en mekanisk aktuator som konverterer trykkluftenergi til lineær kraft og bevegelse. Det er det mest brukte sluttkontrollelementet i automatiserte produksjonssystemer, med en estimert global markedsverdi på ca. 5,6 milliarder dollar i 2026 og årlige forsendelser som overstiger 85 millioner enheter på tvers av bilindustrien, emballasje, matvareindustrien og halvlederindustrien. (Kilde: Global Industrial Actuator Market Analysis, 2026)
Det direkte svaret på "hva er en pneumatisk sylinder?" er at det er en enkel, pålitelig og kostnadseffektiv enhet for å konvertere lufttrykk til rettlinjet bevegelse. I motsetning til elektriske lineære aktuatorer, leverer pneumatiske sylindre høye kraft-til-størrelse-forhold, fungerer trygt i brennbare miljøer og tåler støtbelastninger uten å skade interne komponenter. Disse egenskapene gjør dem til standardvalget for skyve-, trekking-, klem-, løfte- og sekvenseringsoperasjoner i industrielle maskiner.
For innkjøpsingeniører og automasjonsdesignere handler det å velge riktig pneumatisk sylinder ikke bare om å velge en katalogvare. Det påvirker direkte syklustid, produktkvalitet, maskinoppetid og totale eierkostnader. Avgjørelsene du tar i dag om borestørrelse, slaglengde, monteringsstil og tetningsmateriale vil påvirke utstyret ditt i årene som kommer. Denne veiledningen dekker de kjernetekniske faktaene du trenger for å spesifisere riktig sylinder for din applikasjon, inkludert de nyeste industristandardene og CKT Pneumatics produktutvalg som har blitt foredlet siden 2002.
Kjernekomponenter og deres funksjoner
En pneumatisk sylinder er bygget av flere presisjonsmaskinerte komponenter som jobber sammen for å skape jevn, repeterbar lineær bevegelse. Å forstå hver komponents rolle hjelper deg med å diagnostisere feil og velge produkter av bedre kvalitet. CKT Sylinder produksjon bruker 90 % egenproduksjon for sine sylinderkomponenter, opprettholder streng kvalitetskontroll fra råmateriale til sluttmontering.
| Komponent | Funksjon | Vanlig materiale |
|---|---|---|
| Sylinderløp | Huser stempelet og definerer borediameteren | Aluminiumslegering, rustfritt stål |
| Stempel | Tetter mot tønnen og overfører trykkkraft til stangen | Aluminiumslegering |
| Stempel Rod | Overfører lineær kraft til den eksterne lasten | Hardforkrommet stål eller rustfritt stål |
| End Caps | Tett sylinderendene, husets stangtetninger og portforbindelser | Pressstøpt aluminium |
| Seler | Forhindre lekkasje; forskjellige typer for stang, stempel og statisk tetning | NBR, polyuretan, Viton |
| Dempende mekanisme | Absorberer kinetisk energi ved slagenden for å forhindre støt | Innebygd eller justerbar putering |
I CKTs produksjonsanlegg er det mer enn 20 000 halvfabrikata komponentvarianter er lagret på lager for å støtte rask levering over hele sylinderutvalget. Denne interne kapasiteten betyr jevn kvalitet og kortere ledetider for både standard og modifiserte sylindere.
Hovedtyper av pneumatiske sylindre
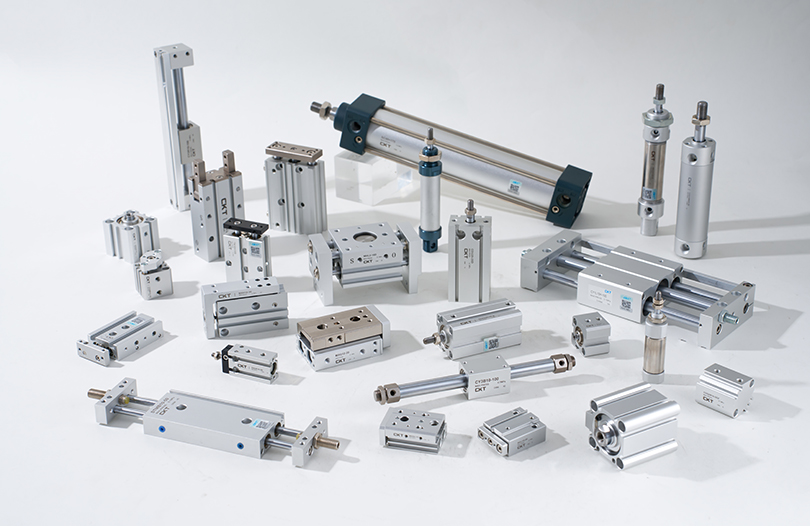
Pneumatiske sylindre kommer i flere arkitekturer. Typen du velger bestemmer bevegelsespresisjon, kraftutgang, plasseffektivitet og vedlikeholdsbehov. De tre vanligste kategoriene innen industriell automasjon er enkeltvirkende, dobbeltvirkende og stangløse sylindre. CKTs luftsylinderkatalog dekker alle tre pluss kompakte, flerakse, roterende og glidevarianter.
Enkeltvirkende sylindre
Enkeltvirkende sylindre bruker trykkluft for utslaget og er avhengig av en intern fjær for returslaget. De er kompakte, rimelige og ideelle for klemme-, posisjonerings- og skyveoperasjoner med korte slag. Men fordi en del av stempelkraften går med til å komprimere fjæren, leverer de bare ca 50 % til 60 % av kraften av en dobbeltvirkende sylinder med like løp. Typiske borestørrelser varierer fra 8 mm til 63 mm med slag fra 5 mm til 150 mm.
Dobbeltvirkende sylindre
Dobbeltvirkende sylindre påfører trykkluft på begge sider av stempelet, og produserer kraft i begge retninger. De representerer ca 75 % av alle pneumatiske sylinderinstallasjoner på grunn av deres allsidighet og høyere krafttetthet. Standard borestørrelser spenner fra 16 mm til 200 mm, med slaglengder fra 10 mm til over 2500 mm. For kraftig automatisering gir strekkstagsylindre som CKTs SC-serie robust konstruksjon med utskiftbare tetningssett. 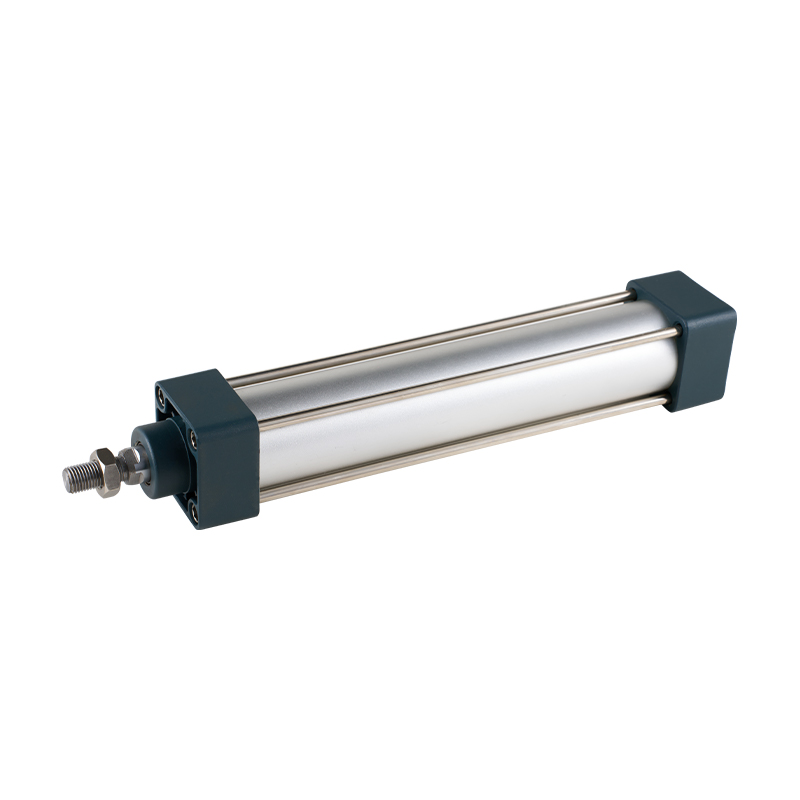 CKT SC Series Parallellstang Standard Sylinder SC-serien er en robust strekksylinder med kompakt lengde sammenlignet med ISO15552. Den tilbyr stabil demping, høytemperaturforsegling opp til 150°C og flere monteringsmuligheter, noe som gjør den pålitelig for kraftig automatisering. Se produkt →
Stangløse sylindre
Stangløse sylindre fjerner den eksterne stempelstangen helt. Stempelet er koblet til en glider gjennom et magnetfelt eller en mekanisk sliss, slik at lasten kan bevege seg langs sylinderkroppen. Dette designet sparer opptil 50 % av installasjonslengden sammenlignet med standard sylindre av stangtype og eliminerer risikoen for knekking av stangen ved bruk med lang slag. De er spesielt godt egnet for horisontal lastoverføring, automatisert sortering og transportørruting. CKTs CY1S-serie magnetisk koplede stangløse sylindre bruker glidelagerstøtte for jevn bevegelse med lav friksjon og er tilgjengelig med slaglengder opp til 1000 mm. 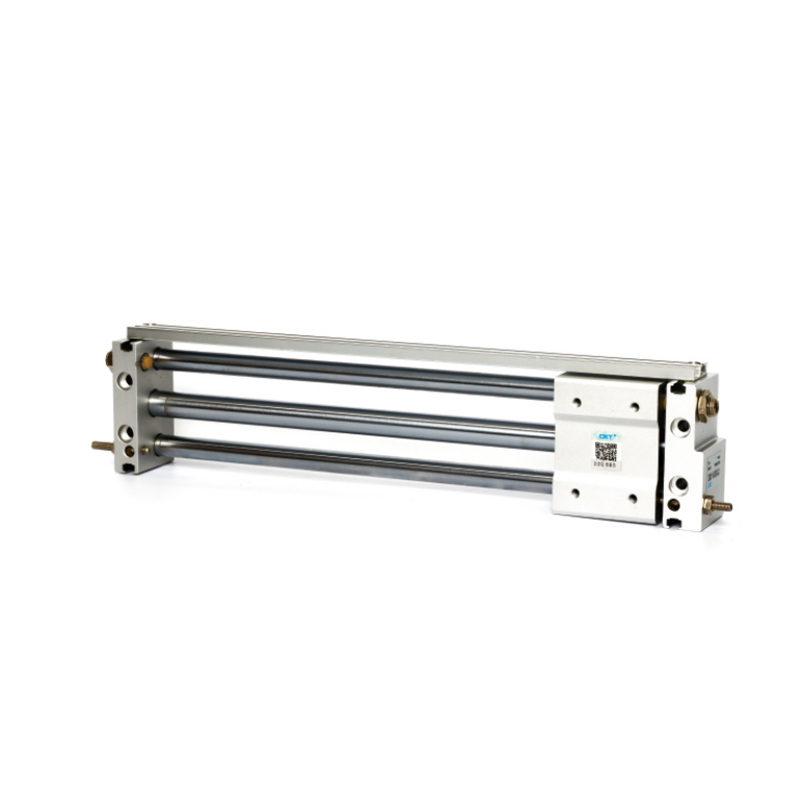 CKT CY1S Magnetisk koplet stangløs sylinder CY1S-serien bruker et glidelager og magnetisk kobling for å spare plass og isolere forurensninger. Den gir jevn, lavfriksjonsbevegelse med lange smøreintervaller, ideell for støvete eller lett sprutmiljøer. Se produkt →
Tynne og kompakte sylindre
Tynne sylindre, også kalt kompakte sylindre, har en redusert aksial profil som passer inn i armaturer med begrenset plass. De er mye brukt i gripeenheter, klemstasjoner og maskinlastere. CKTs tynne sylindre i CQ2-serien tilbyr borestørrelser fra 12 mm til 100 mm og slaglengder fra 5 mm til 100 mm, og gir høy kraftutgang i en pakke med lav formfaktor. 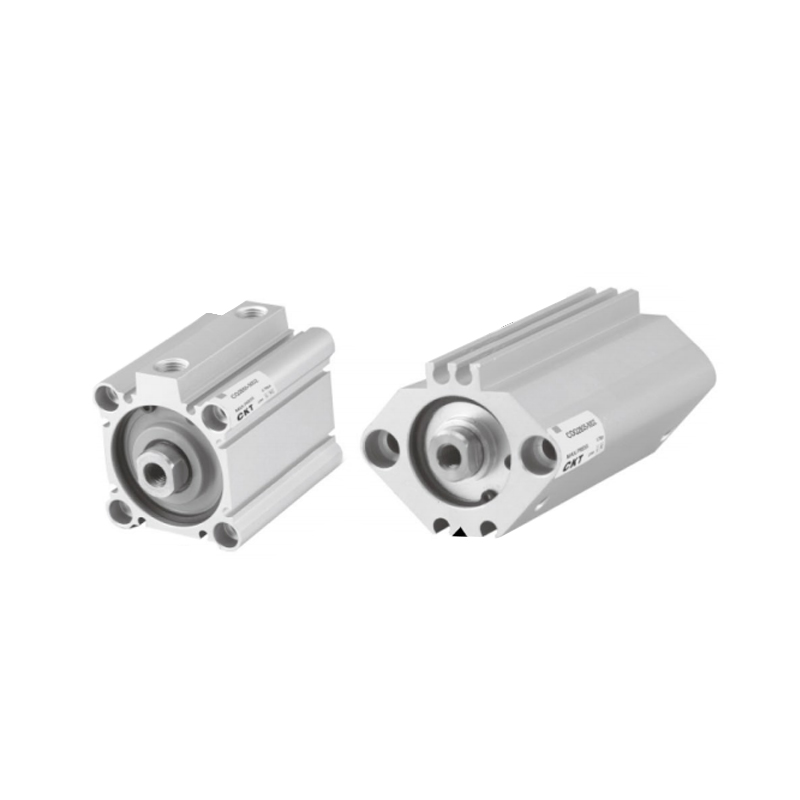 CKT CQ2-serien tynn kompakt sylinder Den tynne CQ2-sylinderen passer til trange rom med lav profil. Den ikke-utstikkende magnetiske bryteren forbedrer sikkerheten og vannmotstanden, egnet for gripere og klemstasjoner med begrenset verktøy. Se produkt →
Du kan også utforske CKTs tekniske artikkel som forklarer hemmelighetene bak kraften til pneumatiske luftsylindere , som dekker interne konstruksjonsdetaljer som påvirker ytelse og lang levetid.
Nøkkelvalgparametere for pneumatiske sylindre
Å spesifisere den perfekte sylinderen krever evaluering av seks kritiske parametere. Å få disse feil forårsaker ekstra kostnader, bortkastet gulvplass eller for tidlig feil. Her er en praktisk utvalgssjekkliste basert på CKTs ingeniørveiledning for 2026.
- Borestørrelse: Bestemmer kraftutgangen. En sylinder på 32 mm på 0,6 MPa gir omtrent 482N teoretisk kraft. For en 63 mm boring ved samme trykk, hopper den teoretiske kraften til omtrent 1870N.
- Slaglengde: Må nøyaktig samsvare med ønsket reise. Legg alltid til ekstra slaglengde, vanligvis 10 mm til 20 mm, for demping og mindre belastningsvariasjoner under installasjon.
- Driftstrykk: Standard industriområde er 0,4 til 0,7 MPa. CKT pneumatiske sylindre er trykktestet opp til 1,0 MPa for å sikre en sikker sikkerhetsmargin.
- Driftshastighet: De fleste pneumatiske sylindre går mellom 50 mm/s og 500 mm/s. Hastigheter over 500 mm/s krever riktig demping for å forhindre støt ved slutten av slaget.
- Lastretning: Sidebelastninger på stempelstangen akselererer tetningsslitasjen og kan bøye stangen. Hvis lasten er sideveis, vurder styrede sylindre (flerakse eller glidesylindere).
- Miljø: For temperaturer over 60 grader Celsius, bruk Viton-pakninger. For vaskemiljøer, velg tønner i rustfritt stål eller nikkel.
| Søknadsscenario | Primærvalgsdriver | Anbefalt sylindertype |
|---|---|---|
| Oppspenning / posisjonering | Kompakthet | Tynn sylinder (CQ2) |
| Kraftig dytting / trekking | Kraft | Trekkstang standard (SC) |
| Langslagsoverføring | Plassbesparende | Stangløs sylinder (CY1S) |
| Gripende / Plukk-og-plasser | Sidelastmotstand | Flerakset eller styrt sylinder |
| Høyhastighets sortering | Lav friksjon / Rask aktivering | Magnetisk stavløs (CY1L) |
Pneumatisk sylinderkraftberegning med ekte eksempel
Den teoretiske kraften til en pneumatisk sylinder er avledet direkte fra trykk og stempelområde:
F = P x A
Der F er kraften i Newton, P er overtrykket i Pascal, og A er det effektive stempelarealet i kvadratmeter.
La oss beregne for en dobbeltvirkende sylinder med 40 mm boring ved 0,6 MPa driftstrykk:
- Effektivt stempelareal A = pi x (diameter / 2) kvadrat = 3,1416 x (0,02m) kvadrat = 0,001257 kvadratmeter
- Teoretisk utslagskraft F = 0,6 x 10 i potensen 6 Pa x 0,001257 = 754 N
- Tatt i betraktning friksjonstap på 10 % til 15 %, varierer den faktiske brukbare kraften fra 640 N til 716 N
For slaget der stangen trekker seg tilbake, reduseres det effektive arealet med stangens tverrsnittsareal. Med en 12 mm stang blir slagarealet 0,001136 kvadratmeter, noe som gir en teoretisk slagkraft på 682 N , eller omtrent 10 % mindre enn utslaget. Disse beregningene samsvarer med standardstørrelsesformlene som finnes i ISO 6432 og ISO 15552 tekniske spesifikasjoner. (Kilde: ISO 6432:2025 Pneumatisk væskekraftstandard)
Monteringsalternativer og beste fremgangsmåter for installasjon
Monteringsmåte har en direkte innvirkning på sylinderjustering, lastekapasitet og tetningslevetid. Installering av en sylinder med feiljusterte laster kan redusere levetiden med opptil 60 % fordi sidekrefter forårsaker rask stangtetningsslitasje og stangbøyning.
Bakre flens| Monteringstype | Best for | Notater |
|---|---|---|
| Midtlinjefeste | Stag- og flenssylindre | Best stabilitet; justerer kraften nøyaktig med sylinderens senterlinje |
| Sidefeste | Plassbegrensede installasjoner | Unngå sidelast; bruk styre- eller glidesylindere hvis sidekraft eksisterer |
| Pivotfeste | Applikasjoner med skiftende lastvinkler | Kompenserer for liten feiljustering; sjekk pivotpinneklaringen |
| Faste push-applikasjoner | Gir stiv støtte; sørg for at flensen er parallell med belastningsretningen |
For installasjon, følg alltid produsentens anbefalte boltemoment. En typisk M8-monteringsbolt for en sylinder i SC-serien bør strammes til 20 N-m . Overstramming forvrenger sylinderkroppen og forårsaker stempelbinding. Du kan også se gjennom CKTs guide på pneumatisk komponenttrykktilpasning og installasjonstetting for dypere teknisk sammenheng.
Vanlige bruksområder på tvers av industrisektorer
Pneumatiske sylindre er arbeidshestene til moderne produksjon. Deres applikasjoner dekker et bredt spekter fra enkel festefesting til høyhastighets presisjonshåndtering.
- Bilmontering: Grip og overføring av karosseripaneler på transportbåndsystemer. En sylinder på 63 mm med 0,6 MPa genererer omtrent 1 870N, tilstrekkelig for håndtering av metallplater.
- Emballasje: Skyve esker på paller, forsegle kartonger og betjene pakkestasjonsporter.
- Matforedling: Kontrollerte klemme- og skjæreoperasjoner i rustfritt stål eller hus med utvasking.
- Halvlederutstyr: Presisjonsposisjonering der magnetisk interferens fra elektriske aktuatorer kan kompromittere sensitive prosesser.
- Trebearbeiding: Oppspenning og pressing i CNC-frese- og panelskjæremaskiner.
- Tekstilmaskiner: Oppspenning og trådføring i høyhastighetsvevelinjer.
I en typisk pakkelinje kan en dobbeltvirkende sylinder med en 63 mm boring ved 0,5 MPa generere ca. 1560N kraft , som er nok til å skyve tunge kartonger på en pall uten modifikasjon over millioner av sykluser. CKTs applikasjonstekniske data fra 2026 bekrefter at riktig smurte pneumatiske sylindre på slike linjer oppnår over 100 millioner sykluser før tetningsbytte. (Kilde: CKT Pneumatic interne kvalifikasjonstestdata, 2026)
Veiledning for vedlikehold og feilsøking
En godt vedlikeholdt pneumatisk sylinder kan realistisk oppnå 2.000 til 10.000 kilometer med stangvandring før du trenger større service. Å oppnå denne levetiden avhenger av tre faktorer: luftkvalitet, innrettingspresisjon og vedlikehold av tetninger.
Sjekkliste for rutinemessig vedlikehold
- Kontroller luftbehandlingssystemet (filter, regulator, smøreapparat) månedlig for trykkfall og fuktighet.
- Inspiser stangtetninger visuelt under maskinvedlikeholdsvinduer; skift pakninger hver 12. til 18. måned eller 10 millioner sykluser, avhengig av hva som kommer først.
- Sørg for at trykkluftkvaliteten er bedre enn ISO 8573-1 klasse 3/4/4 for å minimere tetningsslitasje.
- Rengjør stangoverflaten med en lofri klut under planlagte driftsstanser.
- Kontroller monteringsboltene for løsnet dreiemoment etter den første driftsuken og årlig deretter.
Feilsøking av vanlige problemer
| Symptom | Rotårsak | Løsning |
|---|---|---|
| Sakte eller rykkvis bevegelse | Begrenset strømning eller lav lufttilførsel | Sjekk strømningsreguleringsventiler, øk rørdiameteren |
| Ekstern luftlekkasje | Slitt stangtetning eller endedekselpakning | Bytt tetningssett; inspisere for riper i stangen |
| Sylinderen driver når den stoppes | Lekkasje forbi stempelpakning eller ventil | Bytt stempelpakning; sjekk retningsventilen |
| Stang bøyd eller skåret | Overdreven sidebelastning eller feiljustering | Riktig justering; bruk styrt sylinder |
| Overdreven støy ved slagenden | Feil i demping eller innestengt luft | Juster putenålen; blø innestengt luft |
Ofte stilte spørsmål om pneumatiske sylindre
Q1: Hva er forskjellen mellom enkeltvirkende og dobbeltvirkende pneumatiske sylindre?
Enkeltvirkende sylindre bruker trykkluft for én bevegelsesretning og en fjær for retur. Dobbeltvirkende sylindre bruker trykkluft i begge retninger, og produserer kraft på både utslag og slag. For automatiseringsapplikasjoner som krever kontroll på begge slagene, er dobbeltvirkende sylindre standardvalget fordi de tilbyr full kraftutgang og presis hastighetsregulering i begge retninger.
Q2: Hvordan beregner jeg kraften til en pneumatisk sylinder?
Bruk formelen F = P x A, der P er trykk i Pascal og A er stempelarealet i kvadratmeter. Multipliser det med en effektivitetsfaktor på 0,85 til 0,90 for å ta hensyn til friksjon. For en sylinder med 50 mm boring ved 0,5 MPa er den teoretiske utslagskraften omtrent 982N, og den praktiske kraften er omtrent 835N til 884N.
Q3: Hva er en stangløs sylinder og når bør jeg bruke den?
En stangløs sylinder bruker en magnetisk eller mekanisk kobling mellom stempelet og en ekstern glider, og eliminerer stempelstangen. Du bør bruke den når installasjonslengden er begrenset, når lange slag er nødvendig, eller når stangknekking ville være en bekymring. En typisk stangløs sylinder er omtrent 50 % kortere enn dens stavtype-ekvivalent ved samme slag.
Q4: Hvordan velger jeg riktig borestørrelse for applikasjonen min?
Start med belastningskraften, del deretter på driftstrykket for å bestemme det nødvendige stempelarealet. Legg til en sikkerhetsmargin på 20 % til 30 % for å ta høyde for friksjon og uventede sidebelastninger. For eksempel, å flytte en 200 kg last med en friksjonskoeffisient på 0,5 ved 0,5 MPa produserer en nødvendig kraft på 981N, som tilsvarer en minste borestørrelse på 50 mm. Velg neste standard borestørrelse oppover, som i dette tilfellet vil være 63 mm.
Q5: Hva er det typiske serviceintervallet for en pneumatisk sylinder?
Under normale driftsforhold med klasse 3/4/4 luftkvalitet, bør tetningssettet skiftes ut hver 12. til 18. måned eller hver 10. million sykluser. Stangavstanden før større service er vanligvis 2000 til 10.000 kilometer, avhengig av hastighet, sidebelastning og miljøforurensning.
Q6: Tåler pneumatiske sylindre miljøer med høy temperatur?
Standard sylindre er designet for å fungere mellom 5 grader Celsius og 60 grader Celsius. For bruk over 60 grader Celsius trenger du høytemperaturforseglinger laget av Viton eller lignende fluorkarbonmaterialer. For ekstremt kalde miljøer ned til -30 grader Celsius, bruk lavtemperaturkompatible tetningsmaterialer som polyuretanblandinger. CKTs sylinderserie kan utstyres med spesielle tetningsblandinger basert på dine driftsforhold.
Q7: Hva er de viktigste fordelene med pneumatiske sylindre fremfor elektriske aktuatorer?
Pneumatiske sylindre tilbyr lavere forhåndskostnader, høyere effekttetthet, sikker drift i eksplosive eller brennbare omgivelser, og enkel styring ved hjelp av retningsventiler. De utmerker seg i kraftområder på 5000N til 20000N der elektriske aktuatorer kan kreve dyre girkasser. Imidlertid er elektriske aktuatorer generelt foretrukket for nøyaktig flerposisjonskontroll. Avgjørelsen avhenger av om din prioritet er kostnad, kraft eller posisjoneringsnøyaktighet.
Q8: Hvordan reduserer jeg støt og støy på slutten av sylinderslaget?
Bruk sylindre med innebygd justerbar demping. Putenålen på endelokket lar deg kontrollere avtrekksluftstrømmen under de siste 10 mm til 20 mm av bevegelsen. For ekstremt høye hastigheter anbefales eksterne hydrauliske buffere eller støtdempere. CKT tilbyr også hydrauliske buffere i AC- og RB-serien som kan absorbere opptil 80 % av kinetisk energi ved slutten av slaget.