

Hva er en pneumatisk sylinder dobbeltvirkende med magnet?
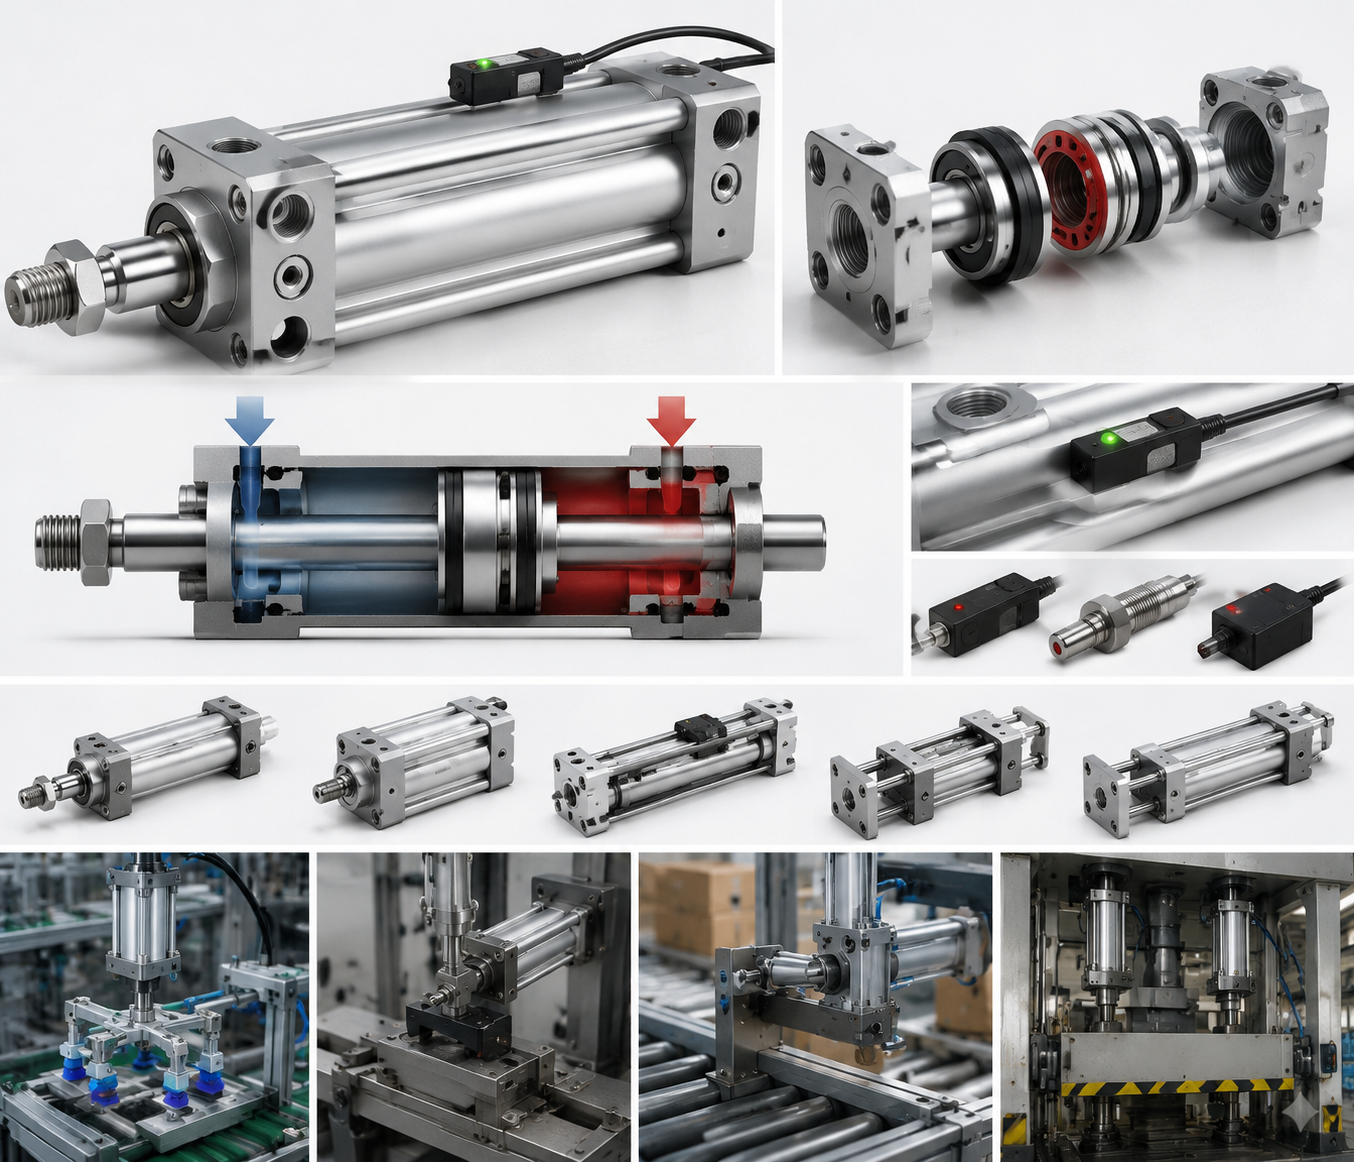
A pneumatisk sylinder dobbeltvirkende med magnet er en luftsylinder som bruker trykkluft til å drive stempelet i både uttrekks- og tilbaketrekningsretninger, mens en permanent magnet innebygd i stempelet lar en ekstern magnetisk reed-bryter eller Hall-effektsensor oppdage stempelposisjon uten fysisk kontakt. Denne designen gir ingeniører presis tilbakemelding i sanntid om hvorvidt stangen er helt utstrukket, helt tilbaketrukket eller - med flere brytere - i mellomposisjoner.
Det korte svaret for alle som velger en luftsylinder for en automatisert linje: hvis maskinen din trenger posisjonsbekreftelse før neste trinn utføres, velg en dobbeltvirkende sylinder med innebygd stempelmagnet. Det fjerner behovet for eksterne nærhetssensorer montert på braketter, forenkler kabling og reduserer installasjonstiden med 30–50 % sammenlignet med eksterne sensorarrangementer.
Dobbeltvirkende sylindre utgjør den dominerende andelen av pneumatiske aktuatorer som brukes i industriell automasjon – estimater fra store komponentdistributører plasserer dem på omtrent 70–80 % av alt luftsylindersalg – fordi de leverer kontrollert kraft i begge retninger og lar maskinen skyve og trekke laster aktivt, i stedet for å stole på en fjærretur. Å legge til magnetfunksjonen koster bare marginalt mer, men gir en betydelig gevinst i kontrollerbarhet og diagnostisk evne.
Hvordan den dobbeltvirkende mekanismen fungerer
Driftsprinsippet til en dobbeltvirkende luftsylinder er enkel. Trykkluft kommer inn gjennom den bakre porten og skyver stempelet - og den vedlagte stangen - fremover. Når retningsreguleringsventilen skifter, kommer luft inn gjennom porten foran og driver stempelet tilbake. Både forlengelsesslaget og tilbaketrekningsslaget drives av lufttrykk, og det er derfor begrepet "dobbeltvirkende" brukes.
Viktige interne komponenter inkluderer:
- Sylinderrør - vanligvis laget av aluminiumslegering, rustfritt stål eller hardkrom stålrør, avhengig av miljøet.
- Stempel - en glideskive forseglet av O-ringer eller kopptetninger som skiller de to trykkkamrene.
- Stempelstang - overfører mekanisk kraft til lasten; overflatehardhet er typisk 58–62 HRC for å motstå slitasje.
- Endelokk (hode og hette) — forsegl tønneendene og inneholder portbeslagene.
- Stangtetning og vindusvisker – forhindrer luftlekkasje og hold forurensninger ute.
- Permanent magnet - en ring- eller segmentmagnet, typisk neodym (NdFeB) eller ferritt, bundet eller presset inn i stemplet.
Fordi sylinderen må tillate den eksterne sensoren å oppdage magnetfeltet, er de fleste sylinderfat som brukes med magnetstempler laget av ikke-magnetiske materialer - anodisert aluminium er det vanligste. Ståltønnede versjoner finnes, men krever en ikke-magnetisk stripe eller et vindu i tønneveggen for sensormontering.
Forleng kraft vs. tilbaketrekningskraft
Fordi stangen opptar en del av stempelområdet på stangsiden, er det effektive området ved forlengelse større enn ved tilbaketrekking. For eksempel produserer en sylinder med en 50 mm boring og en 20 mm stangdiameter ved 6 bars tilførselstrykk:
- Forlengelseskraft: π/4 × 50² × 6 × 0,1 ≈ 1178 N
- Tilbaketrekkingskraft: π/4 × (50² − 20²) × 6 × 0,1 ≈ 990 N
Denne asymmetrien har betydning i applikasjoner der belastningen på det tilbaketrekte slaget er nesten lik belastningen på det forlengede slaget. Ingeniører dimensjonerer ofte boringen til kravet til tilbaketrekkingskraft, siden det er den laveste av de to.
Rollen til stempelmagneten og posisjonsføling
Magneten innebygd i stempelet beveger seg med den langs boringen. Sensorer som er klippet eller båndet på utsiden av tønnen oppdager når magnetfeltet passerer deres plassering og bytter utgangstilstand. Dette gir PLS-en eller kontrolleren et binært signal: "stempelet er her" eller "stempelet er ikke her."
Typer sensorer som er kompatible med magnetsylindere
- Reed brytere — mekaniske kontakter som lukkes når et magnetfelt med tilstrekkelig styrke er tilstede. Lavpris, enkel kabling, typisk vurdert for 100 millioner operasjoner. Egnet for syklushastigheter opp til ca. 300–500 sykluser/min.
- Hall-effekt sensorer — solid-state enheter uten bevegelige deler. Raskere veksling (opptil flere kHz), immun mot vibrasjoner, lengre levetid. Tilgjengelig i NPN- eller PNP-utgangskonfigurasjoner.
- GMR (Giant Magnetoresistance) sensorer — tilbyr høyere oppløsning og lengre sanserekkevidde enn Hall-effekt; brukes når målposisjonen må detekteres fra en større avstand.
- Analoge posisjonssensorer — gi ut en kontinuerlig spenning eller strøm proporsjonal med stempelposisjonen, noe som muliggjør overvåking av slaglengde i stedet for bare deteksjon av slutten av slag.
Sensor monteringssystemer
Ulike sylinderfamilier tilbyr forskjellige sensormonteringsalternativer:
- T-spor / C-spor spor — et langsgående spor maskinert inn i sylinderprofilen gjør at sensorkroppen kan gli og låse i enhver posisjon langs slaget. Dette er det vanligste arrangementet på ISO 15552 profilsylindre.
- Bånd eller båndfeste — sensorer holdes av et metall- eller plastbånd rundt en rund tønne. Vanlig på ISO 6432 minisylindere og VDMA 24562 rundkroppssylindre.
- Skinnefeste — en separat sensorskinne boltet til siden av sylinderen, brukt når det er behov for flere sensorer i tettsittende posisjoner.
Når du stiller inn sensorposisjoner, ta hensyn til den magnetiske hysteresen til bryteren - typisk 0,5–2 mm for reed-brytere og 0,3–1 mm for Hall-effektenheter. Plasser sensoren slik at den tripper noen millimeter før den mekaniske slutten av slaget for å unngå falske turer forårsaket av endeputesprett.
Nøkkelspesifikasjoner å forstå før du velger
Å velge riktig dobbeltvirkende pneumatisk sylinder med magnet krever å matche flere parametere til din applikasjon. Tabellen nedenfor oppsummerer de mest kritiske:
| Parameter | Typisk rekkevidde | Notater |
|---|---|---|
| Borediameter | 8 mm – 320 mm | Bestemmer maksimal kraftutgang |
| Slaglengde | 1 mm – 2000 mm | Lengre slag trenger stangstøtte eller veiledning |
| Driftstrykk | 1 – 10 bar | De fleste ISO-sylindere klassifisert for 10 bar maks |
| Temperaturområde | −20 °C til 80 °C (standard) | Høytemperaturforseglinger tilgjengelig opp til 150 °C |
| Magnet type | Neodym eller ferritt | Neodym gir sterkere felt, bredere sensorområde |
| Demping | Ingen / fast / justerbar | Justerbare puter nødvendig over ~0,3 m/s |
| Portstørrelse | M5 til G1½ | Tilpasset strømningshastighetskravet |
| Monteringsstil | Fot, flens, tapp, gaffel, pivot | ISO 15552 definerer standardiserte monteringer |
Borestørrelse: Ikke overdimensjoner
Mange ingeniører overdimensjonerer vanligvis luftsylindere "for å være trygge", men dette skaper reelle problemer: høyere luftforbruk, større ventiler, tyngre enheter og langsommere syklustider fordi mer volum må fylles og tømmes for hvert slag. Standardtilnærmingen er å beregne nødvendig kraft, legge til en 25–30 % sikkerhetsfaktor for friksjon og lastvariasjoner, og velge den minste boringen som oppfyller dette tallet. For en 500 N last med 30 % faktor og 6 bar tilførsel, er den nødvendige boringen omtrent 37 mm — så en standard 40 mm sylinder er det riktige valget, ikke en 63 mm enhet.
Hensyn til slag og lateral belastning
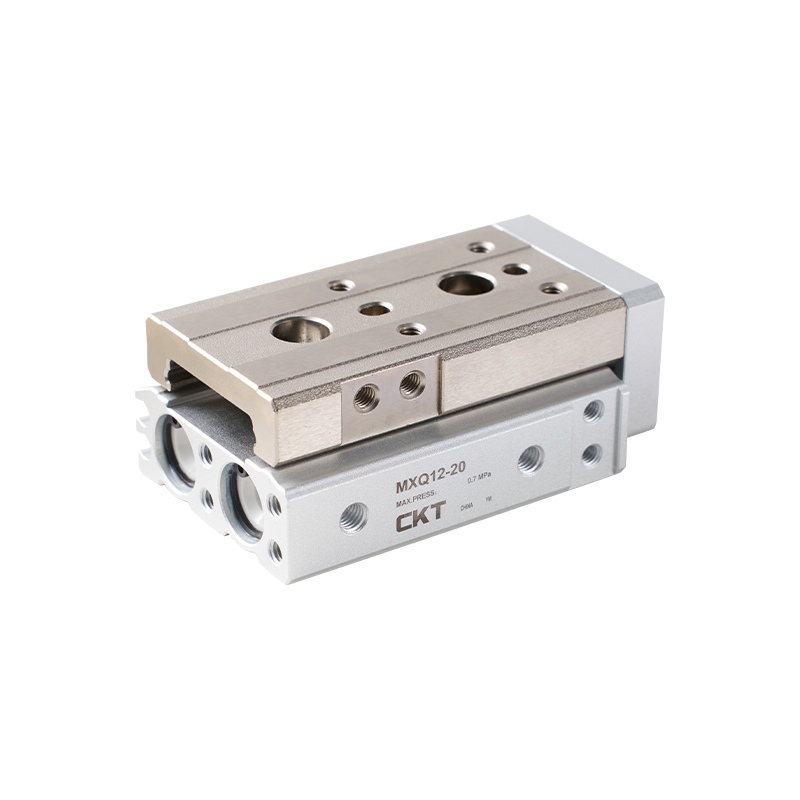
ISO 15552 profilsylindre er ikke designet for å ta sidebelastninger gjennom stempelstangen - sidebelastning akselererer slitasje på stangtetningene og kan bøye stangen over tid. Når slag overstiger omtrent 10× borediameteren, eller når sidekrefter er uunngåelige, bruk en styrt sylinder (også kalt en styrt stangløs eller en guidet dobbelstangsylinder) i stedet for en standard luftsylinder med rund eller profil. Noen leverandører tilbyr integrerte glideenheter som kombinerer en dobbeltvirkende sylinder med magnet med en lineær styreskinne i en enkelt kompakt pakke.
Internasjonale standarder for dobbeltvirkende luftsylindere
Standardisering er en av de mest praktisk nyttige aspektene ved valg av pneumatisk sylinder, fordi det betyr at du kan erstatte en sylinder fra en produsent med en fra en annen uten å endre maskinen - forutsatt at begge er i samsvar med samme standard. De tre viktigste standardene for dobbeltvirkende pneumatiske sylindre er:
- ISO 15552 — definerer profilsylinderen (også kjent som DIN/ISO eller VDMA 24562 profilsylinder). Dekker borestørrelser fra 32 mm til 320 mm. Angir monteringsdimensjoner, portposisjoner og demping. Dette er den mest brukte standarden for mellomstore og store automatiseringssylindre.
- ISO 6432 — dekker små og små sylindre med borestørrelser fra 8 mm til 25 mm. Rund tønnedesign, vanligvis med båndmonterte sensorer.
- ISO 21287 — den kompakte sylinderstandarden, som dekker borestørrelser 20–100 mm med en kortere totallengde enn ISO 15552-ekvivalenter. Populært i maskindesign med begrenset plass.
Alle tre standardene er kompatible med alternativer for magnetstempel, selv om geometrien for sensormonteringssporet er forskjellig: ISO 15552 bruker en C-spor- eller T-sporprofil langs tønneekstruderingen, ISO 6432 er vanligvis avhengig av banding, og ISO 21287 har ofte et langsgående spor på den kompakte kroppen.
Ved bestilling, spesifikasjon av standarden (f.eks. "ISO 15552, boring 63 mm, slaglengde 200 mm, dobbeltvirkende, magnetstempel, justerbar demping i begge ender") gir enhver kvalifisert leverandør nok informasjon til å levere en utskiftbar enhet. Bekreft alltid at erstatningsenheten inkluderer magnetstempelet som en standardfunksjon eller som et spesifisert alternativ - noen katalogmodeller utelater det som standard.
Luftforbruk og energieffektivitet
Trykkluft er en av de dyreste verktøyene i et produksjonsanlegg. Å generere 1 m³ trykkluft ved 7 bar koster vanligvis € 0,02–0,04 avhengig av energipriser og kompressoreffektivitet. En dobbeltvirkende luftsylinder forbruker luft ved hvert slag - både forlengelse og tilbaketrekking - i motsetning til en enkeltvirkende sylinder som bare forbruker luft på ett slag. Dette er avveiningen for å ha aktiv kraft i begge retninger.
Luftforbruk per syklus kan beregnes som:
Q (liter/syklus) = [(A_extend × slag) (A_retract × slag)] × (P_forsyning 1) / 1000
Hvor arealer er i cm², slag i cm og trykk i barmåler. For eksempelet 50 mm boring / 20 mm stang / 100 mm slag ved 6 bar:
- A_extend = π/4 × 5² = 19,6 cm²
- A_retract = π/4 × (5² − 2²) = 16,5 cm²
- Q = [(19,6 × 10) (16,5 × 10)] × 7 / 1000 = 2,53 liter/syklus
Ved 20 sykluser/minutt, det vil si 50,6 liter/minutt — eller omtrent 3 m³/time — fra en enkelt sylinder. En maskin med 30 slike sylindre kan trekke nesten 90 m³/time, som er en betydelig kompressorbelastning. Strategier for å redusere forbruk uten å ofre ytelse inkluderer:
- Trykkreduksjon — drift ved 4 bar i stedet for 6 bar (hvis kraften tillater det) reduserer forbruket med ca. 36 %.
- Nedbemanning av sylinder — Som beskrevet ovenfor er bruk av den minste tilstrekkelige boringen det mest effektive enkelttiltaket.
- Mykstartventiler og raske eksosventiler — reduser sløsing med luft under oppstartssekvenser og få fart på eksosen, noe som reduserer syklustiden og dermed det totale forbruket.
- Holder last med mekaniske låser – hvis sylinderen må holde en last i lengre perioder, bruk en mekanisk lås eller klemsylinder i stedet for å holde lufttrykket påført.
Vanlige industrielle applikasjoner
Kombinasjonen av toveis aktivering og integrert posisjonsføling gjør den dobbeltvirkende pneumatiske sylinderen med magnet til en av de mest allsidige komponentene innen fabrikkautomatisering. Nedenfor er representative søknader på tvers av flere bransjer.
Montering og velg-og-plasser
I vertikale pick-and-place-enheter hever og senker en dobbeltvirkende luftsylinder en griper eller sugekopp. Trekksensoren forteller PLS-en at armen er helt hevet og det er trygt å indeksere overføringsbordet. Utvidelsessensoren bekrefter at griperen har gått ned til plukkeposisjonen. Uten disse bekreftelsene ville maskinen vært blind på en fast tidtaker - magnet- og sensorsystemet eliminerer denne usikkerheten. Syklustider i disse applikasjonene løper vanligvis 1–3 sekunder per syklus, med sensorresponstider under 5 ms som lett oppfyller kravet.
Oppspenning i CNC og sveisebeslag
Fixturklemmer drevet av dobbeltvirkende sylindre holder arbeidsstykker under maskinering eller sveising. Sensoren for utvidet posisjon bekrefter at klemmen er koblet til før spindelen eller sveisebrenneren aktiveres. Dette er en sikkerhetskritisk forrigling: hvis sylindersensoren ikke bekrefter, starter ikke prosessen. Borestørrelser på 32–63 mm ved 5–6 bar er typiske for klemkrefter på 700–2 000 N. I sveisemiljøer må sensorer tåle magnetisk interferens fra sveisestrøm — Hall-effektsensorer med skjermede kabler foretrekkes her fremfor reed-brytere.
Transportbåndsorterings- og avledningsporter
Avlederklaffer og stoppporter på transportsystemer drives av kompakte dobbeltvirkende luftsylindere - ofte ISO 21287 kompaktenheter eller ISO 6432 minisylindere for lette klaffer. Den utvidede sensoren bekrefter at avlederen har flyttet til avbøyningsposisjonen før gjenstander kommer. Trekk tilbake bekreftelse forteller kontrolleren at banen er fri. Syklushastigheter kan nå 60 sykluser/minutt ved sortering med høy gjennomstrømning, og det er grunnen til at Hall-effektsensorer i stedet for reed-brytere ofte er spesifisert.
Mat og drikke emballasje
Dobbeltvirkende sylindre i rustfritt stål med magnetstempler er standard i matvareutstyr hvor nedvasking med vann og rengjøringskjemikalier er rutine. IP67- og IP69K-klassifiserte sensorer håndterer høytrykksspray. Magnetstempelfunksjonen er upåvirket av fuktighet, noe som gjør dette til et område hvor fordelen med berøringsfri sensing er spesielt verdifull - det er ingen elektriske kontakter inne i sylinderen som kan korrodere. Borestørrelser har en tendens til å være mindre (16–50 mm) fordi produktvektene i matemballasje er beskjedne, selv om kreftene må være tilstrekkelige til å operere med de høye syklushastighetene til emballasjemaskineri (ofte 100–200 sykluser/minutt eller mer).
Applikasjoner for karosseriverksteder og presse
Dobbeltvirkende sylindre med stor boring - 100 mm til 200 mm boring, noen ganger større - brukes i stemplingsoverføringssystemer for biler og håndtering av karosseripaneler. Krafter i området 5 000–30 000 N er vanlige. Her gir magnetstempelet ikke bare tilbakemelding på slutten av slag, men kan kombineres med analoge posisjonssensorer for å overvåke midtslagsposisjon for kvalitetsverifisering. Multiposisjonsdeteksjon (tre eller flere sensorer per sylinder) gjør at maskinen kan bekrefte at en komponent er overført til en mellomposisjon før neste overføringsarm tar over.
Sammenligning av dobbeltvirkende med magnet med andre luftsylindertyper
Det hjelper å se hvor den dobbeltvirkende sylinderen med magnet passer i forhold til alternative sylindertyper:
| Sylinder type | Aktiv kraft | Magnetføling | Typisk bruk |
|---|---|---|---|
| Enkeltvirkende, vårretur | Kun forlenge | Ja (valgfritt) | Enkel trykk/klemme, feilsikker retur |
| Dobbeltvirkende med magnet | Begge retninger | Ja (standard) | Generell automatisering, de fleste applikasjoner |
| Stangløs kabelsylinder | Begge retninger | Ja | Lange slag, plassbesparende |
| Styrt/dobbeltstangssylinder | Begge retninger | Ja | Anti-rotasjon, sideveis lasthåndtering |
| Tandem sylinder | Begge retninger | Ja | Dobbel kraft i samme borestørrelse |
| Gjennomgående stang (dobbeltende) | Begge retninger, equal force | Ja | Lik kraft begge slag, kamaktivering |
Den dobbeltvirkende sylinderen med magnet er standardutgangspunktet for nesten alle nye design. Du vil bare avvike fra det når en spesifikk begrensning - lik kraft i begge retninger, sidebelastninger, ekstremt langt slag, ingen plass til den utvidede stangen - skyver deg mot et av alternativene.
Beste praksis for installasjon
Å få mest mulig ut av en dobbeltvirkende pneumatisk sylinder med magnet avhenger sterkt av riktig installasjon. Følgende praksis skiller konsekvent godt kjørende systemer fra problematiske.
Justering
Sylinderens sentrale akse må være parallell med bevegelsesretningen. Feiljustering med jevnt 1–2° introduserer sidebelastning på stempelstangen og stangtetningen. Over tusenvis av sykluser akselererer dette slitasjen og forårsaker tetningslekkasje. Bruk flytende ledd (også kalt stangøyer med sfæriske lagre eller knokeledd) ved stangenden når perfekt justering ikke kan garanteres. Flytende ledd absorberer vinkelfeil på opptil 3–5° avhengig av modell.
Justering av demping
Juster endedemningsskruene med sylinderen i gang med driftshastighet og belastning. Start med puten helt åpen (minimumsbegrensning) og lukk den gradvis til sylinderen bremser jevnt uten å sprette ved slutten av slaget. Målretardasjonssonen er vanligvis de siste 10–20 mm slaget. Overstramming av puteskruen øker syklustiden unødvendig; utilstrekkelig demping forårsaker støtstøy, mekanisk belastning på sylinderendestykkene og maskinrammen, og for tidlig svikt i stempelenheten.
Sensorposisjonering
Etter installasjonen, slå på sylinderen og se hvor i slaget sensor-LED-en lyser. Skyv sensoren slik at LED-en slås av og på konsekvent ved ønsket stempelposisjon. Tillat 2–3 mm buffer fra det mekaniske endestoppet. Stram sensorlåseskruen til produsentens spesifiserte dreiemoment - vanligvis 0,3–0,8 Nm for små sensorer. Sensorer med undermoment glir over tid; sensorer med overmoment sprekker.
Lufttilførselskvalitet
Installer en filter-regulator-smøreenhet (FRL) oppstrøms for retningsreguleringsventilen som mater sylinderen. Filteret bør fjerne partikler større enn 5 μm og oppnå et duggpunkt under minimum omgivelsestemperatur for å forhindre kondens inne i sylinderen. Mange moderne sylindertetninger er designet for ikke-smurt drift - sjekk produsentens data før du legger til smøreolje, siden noen tetninger er designet for tørr luft og sveller når de utsettes for oljetåke.
Strømningskontroller
Installer måler-ut strømningskontrollventiler (én per port) for å kontrollere hastigheten på forlengelse og tilbaketrekking uavhengig av hverandre. Meter-out - struping av eksosen, ikke tilførselen - gir jevnere, mer kontrollerbar bevegelse med varierende belastning. Meter-in kan forårsake uregelmessig bevegelse under belastning. Still inn strømningskontrollene gradvis mens du overvåker hastigheten: en stanghastighet på 0,1–0,5 m/s er typisk for de fleste bruksområder; høyhastighetsapplikasjoner kan kjøre opp til 1,5 m/s, men vil kreve større ventiler og høykvalitets demping.
Vedlikeholdsplan og feilsøking
Dobbeltvirkende luftsylindere er blant de mest pålitelige komponentene i et pneumatisk system, men de er ikke vedlikeholdsfrie. En strukturert vedlikeholdstilnærming forhindrer uplanlagt nedetid.
Rutinemessige inspeksjonspunkter
- Lekkasje i stangtetningen — en liten oljefilm er akseptabel på en smurt sylinder; dråper eller synlig luftlekkasje ved stangtetningen indikerer slitasje og behov for utskifting av tetningssett. På ikke-smurte sylindere er enhver synlig lekkasje et problem.
- Stangoverflate – inspiser for riss, korrosjon eller bulker som kan skade stangpakningen. En skadet stang må skiftes, ikke bare poleres, siden overflateruhet påvirker tetningens levetid dramatisk.
- Sensorfunksjon — kontroller at LED-en på hver sensor lyser ved riktig stempelposisjon på hvert skift. En sensor som ikke lenger utløses pålitelig indikerer enten en feil sensor eller en svekket magnet (ekstremt sjelden med neodymmagneter, men mulig i høytemperaturapplikasjoner).
- Montering av festemidler — sjekk for løshet forårsaket av vibrasjoner. Påfør gjengelåsende blanding på festemidler i miljøer med høy vibrasjon.
- Lufttilførselstrykk — bekreft at driftstrykket ved sylinderinntaket samsvarer med designspesifikasjonen. Trykkfall i tilførselsledningen indikerer underdimensjonerte rør eller en delvis lukket ventil.
Vanlige feilmønstre og årsaker
- Sylinder som ikke trekkes ut eller tilbake: Kontroller retningsventilens drift, tilførselstrykket og om strømningsreguleringsventilen er helt lukket. En blokkert eksoslyddemper kan også hindre bevegelse.
- Sakte, treg bevegelse: Underdimensjonerte rør eller fittings, tilstoppet filter, delvis lukket strømningskontroll eller utilstrekkelig tilførselstrykk.
- Sensor utløses ikke: Sensor ute av posisjon, feil sensor eller feil PLS-inngangsledninger. Kontroller sensor-LED - hvis den lyser, men PLS-en ikke ser signalet, er problemet ledninger eller inngangskort, ikke sensoren eller magneten.
- Sylinder som driver under belastning: Innvendig stempeltetningslekkasje som lar luft omgå stempelet. Bytt stempeltetningssett. Hvis sylinderhullet er risset, må sylinderhuset skiftes ut.
- Støtstøy ved slutten av slaget: Dempingsskruene er ikke riktig justert, eller putetetningene er slitt. Juster eller bytt ut putetetninger.
Planlagt tetningsbytte bør skje med intervaller spesifisert i produsentens servicedata - vanligvis hver 2.000–5.000 km med stempelvandring eller hvert 2.–5. år ved bruk med moderat belastning. Sporing av sylindersykluser via PLS ved hjelp av selve sensorsignalene gir en nøyaktig syklustelling som kan utløse et vedlikeholdsvarsling automatisk.
Velge mellom store produsenter
Markedet for dobbeltvirkende pneumatiske sylindre med magnet er modent og konkurransedyktig. Flere produsenter tilbyr ISO-kompatible produkter med sammenlignbar ytelse, og beslutningen kommer ofte ned til faktorer utover selve sylinderen.
- Festo — kjent for omfattende produktutvalg inkludert DSBC (ISO 15552) og ADN (ISO 21287) familiene. Sterk i Europa, omfattende dokumentasjon og online konfigurasjonsverktøy.
- SMC — verdens største pneumatikkprodusent etter omsetning. C95 (ISO 15552) og CQ2 (kompakt)-serien er bredt lagerført globalt. SMCs sensorutvalg er spesielt omfattende.
- Parker Hannifin — seriene P1D (ISO 15552) og P5S (ISO 6432). Sterk i Nord-Amerika og tungindustrimarkeder.
- Norgren — RM/92000 serie ISO 15552 sylindere; god tilgjengelighet i europeiske markeder.
- Airtac / Mindman / CKD — Asiatiske produsenter som tilbyr ISO-kompatible produkter til lavere prispunkter, mye brukt i kostnadssensitive OEM-applikasjoner.
For erstatning og MRO-kjøp, hold deg til samme produsent som den installerte enheten hvis mulig, for å unngå subtile dimensjonsforskjeller i sensorsporgeometri eller portplassering. For nye maskindesign, velg basert på lokal tilgjengelighet, leveringstid, pris per enhet ved forventet årlig volum, og kvaliteten på produsentens nettbaserte produktkonfigurator – en god konfigurator sparer betydelig ingeniørtid under design.
Spesielle varianter verdt å vite
Utover standard dobbeltvirkende luftsylinder med magnet, dekker flere spesialiserte varianter spesifikke bruksbehov:
Renrom og halvlederklasse
Sylindere beregnet for ISO klasse 3–6 rene rom bruker lavgassende materialer, spesielle smøremidler eller tørrfilmbelegg og ytre komponenter i rustfritt stål. Magnetstempelfunksjonen er fullt kompatibel med krav til renrom siden sensoren fungerer eksternt og ingen metallpartikler genereres inne i sylinderen under normal drift.
ATEX / farlig område
I eksplosive atmosfærer – malingssprøytebokser, kjemiske anlegg, kornhåndteringsanlegg – må både sylinderen og sensoren være ATEX-sertifisert. Selve luftsylinderen er iboende sikker (ingen elektriske komponenter), men sensorledningene og huset må oppfylle ATEX-kategori 2 eller 3-krav. Bruk kun sensorer som er eksplisitt oppført som ATEX-godkjente med den aktuelle sylindermodellen.
Korrosjonsbestandig rustfritt stål
316 rustfritt stålrør, stempelstang og endestykker er tilgjengelig fra flere produsenter for marine, offshore, farmasøytiske og næringsmiddelbaserte applikasjoner der aluminium eller karbonstål ville korrodere. De ikke-magnetiske egenskapene til 316 rustfritt er kompatible med magnetstempelføling - legeringen er austenittisk og derfor ikke-ferromagnetisk, så den forstyrrer ikke sensorens evne til å oppdage stempelmagnetens felt.
Flerposisjonssylindre
Ved å kombinere en dobbeltvirkende sylinder med en andre sylinder med en annen slaglengde i tandem, kan tre distinkte posisjoner oppnås: helt tilbaketrukket, midtslag (første sylinder forlenget, andre tilbaketrukket) og helt uttrukket (begge forlenget). Dette er et kostnadseffektivt alternativ til en servodrevet elektrisk aktuator når bare tre diskrete posisjoner er nødvendig. Hver posisjon verifiseres av en magnetsensor på den respektive sylinderen.